
Double Plus Chain Working Principle Explained
Practical engineering guide: Double Plus Chain Working Principle Explained. Selection, interfaces, application checks, maintenance and RFQ inputs.
This guide focuses on how the small and large roller arrangement creates free-flow carrier motion and a speed relationship between chain and pallet. It is written for machine builders, maintenance teams and buyers who need a chain selection that can be checked against drawings and the real conveyor rather than a generic product label.
Double Plus Chain Working Principle Explained
The most useful way to evaluate this subject is to treat the chain as one part of a complete carrier-transport mechanism. In a typical project such as a workpiece pallet moving between assembly stations, chain pitch, roller contact, rail alignment, sprocket engagement, carrier stiffness, stops and maintenance access all influence the result. A useful engineering review therefore combines model-level data with the operating sequence of the machine.
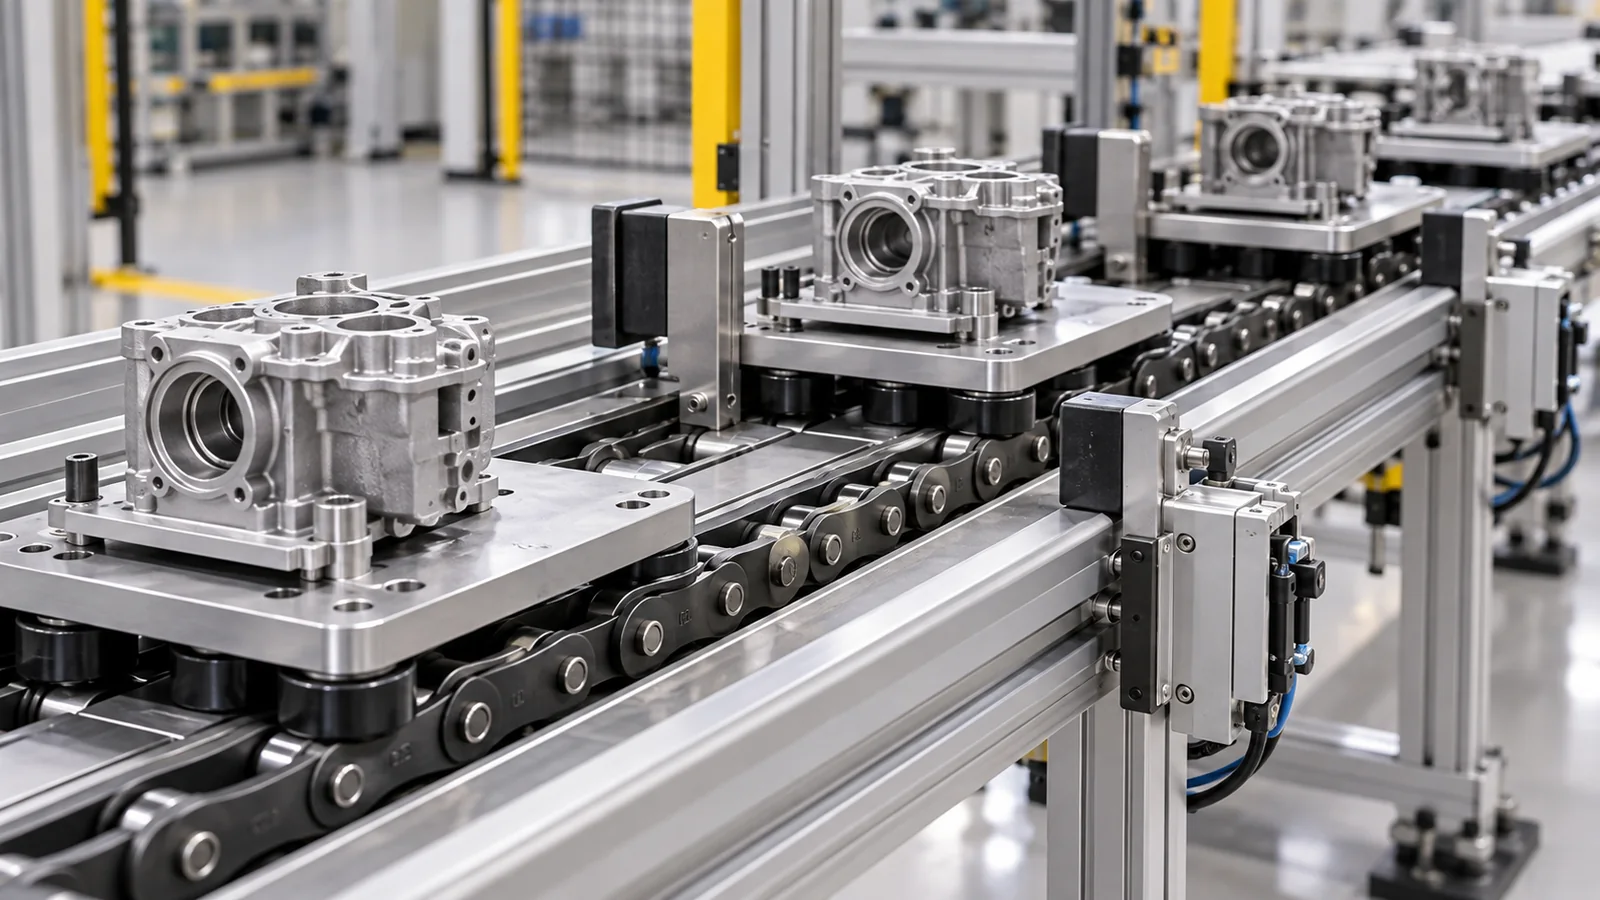
Bu konunun önemi
How the small and large roller arrangement creates free-flow carrier motion and a speed relationship between chain and pallet affects more than catalogue selection. It changes how the workpiece carrier enters a station, how loads pass into guide rails, how the chain approaches the drive and how the system behaves during stopping or accumulation. If one interface is ignored, the symptom may appear somewhere else: a roller can wear because a rail joint is high, a chain can pull sideways because a pallet stop is offset, or a new chain can run badly because the old sprocket is worn.
The practical objective is not to eliminate every variation in the machine. It is to identify the variables that must be controlled, define which dimensions are fixed by the chain source, and leave unsupported items for explicit RFQ confirmation. This is also why treating the 2.5x or 3.0x ratio as a motor-speed setting is a risky shortcut. It replaces measurable machine data with an assumption and can make a correct-looking part fail at installation.
In the approved catalogue used for this project, the Double Plus family is presented in 2.5-times and 3-times speed groups. That description supports the speed-ratio concept, but it does not remove the need to check the model-specific data row. A BS25 and BS30 chain can share a nominal pitch while having different roller geometry, so the complete row and drawing remain the authority for replacement work.
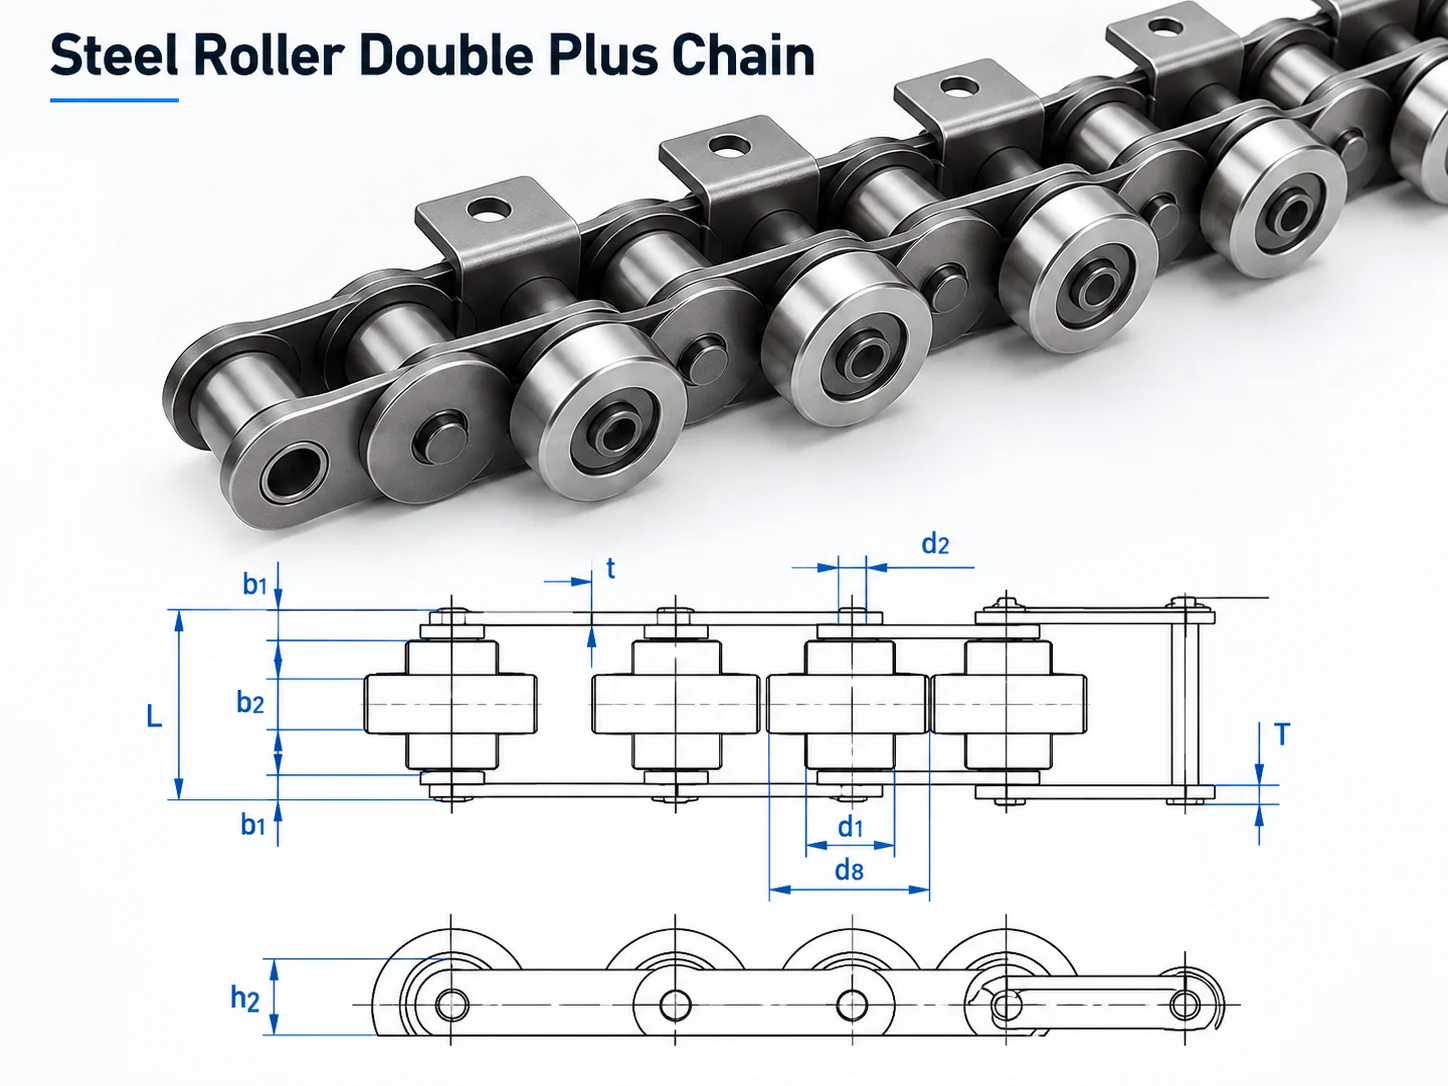
İlkini tanımlamak için dört kontrol
Small/Large Roller Contact
Record the relevant diameter, offset, contact surface, clearance and visible wear so the running interface can be checked.
Rail Support
Record the relevant diameter, offset, contact surface, clearance and visible wear so the running interface can be checked.
Pallet Contact Surface
Taşıyıcı arayüzünün kontrol edilebilmesi için yükleme koşulunu, temas veya referans yüzeyini, konumu ve kuvvet yolunu tanımlayın.
Sprocket And Return Path
Record tooth count or drive geometry, shaft alignment, take-up position and the way the chain enters and leaves the drive.
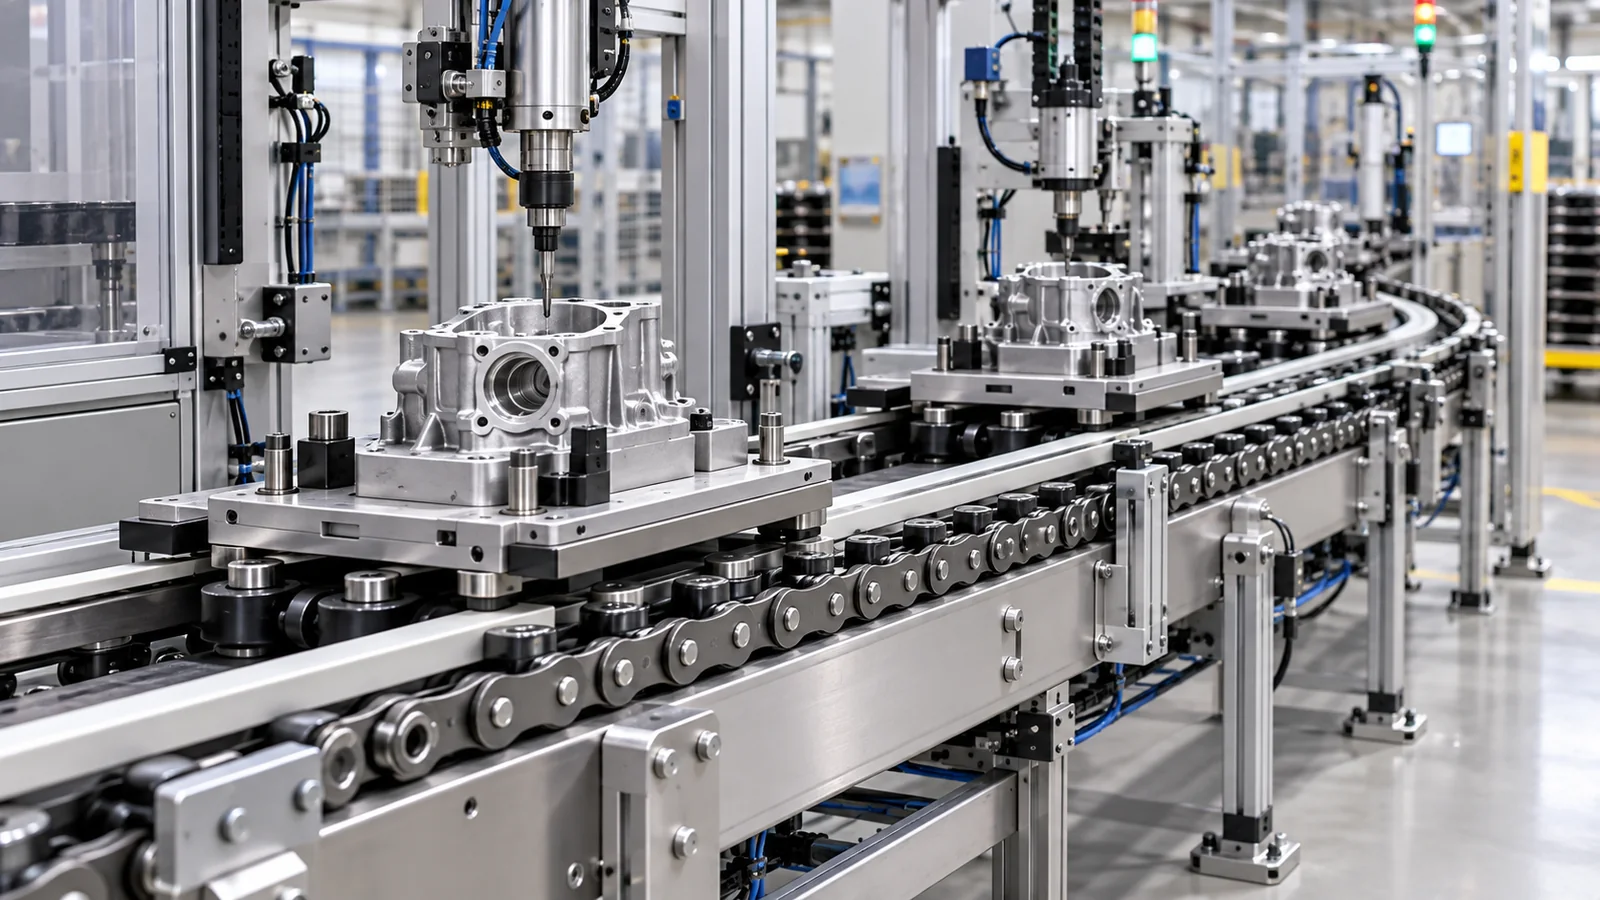
Öncelikle zincirin tam geometrisiyle başlayın.
Model numarası mevcutsa, tam model spesifikasyonunu ve eşleşen çizimi kullanın. Hatve, makara çapları, iç genişlik, pim çapı ve uzunluğu, plaka yüksekliği ve kalınlığı ile konveyörle temas eden yan makara, büyük makara veya içi boş pim boyutlarını karşılaştırın. Kod bilinmiyorsa, takılı zinciri sistematik olarak ölçün. Birkaç pim boyunca hatveyi ölçmek, tek bir aşınmış boşluğu okumaktan daha güvenilirdir ve fotoğraflar yan profili, makara düzenini, dişli çarkı ve ray temasını göstermelidir.
Palet taşıma kapasitesini belirlerken çekme dayanımını kullanmayın. Kataloglardaki çekme dayanımı değerleri, malzeme/bileşen test özellikleridir. Konveyör çalışma koşulları ayrıca hat uzunluğunu, zincir tel sayısını, taşıyıcı sayısını, ivmeyi, şoku, sürtünmeyi, yağlamayı, dişli çark boyutunu, aşınma durumunu ve gerekli güvenlik faktörünü de içerir. Zincir, ancak bu koşullar anlaşıldıktan sonra bir sistem için doğrulanabilir.
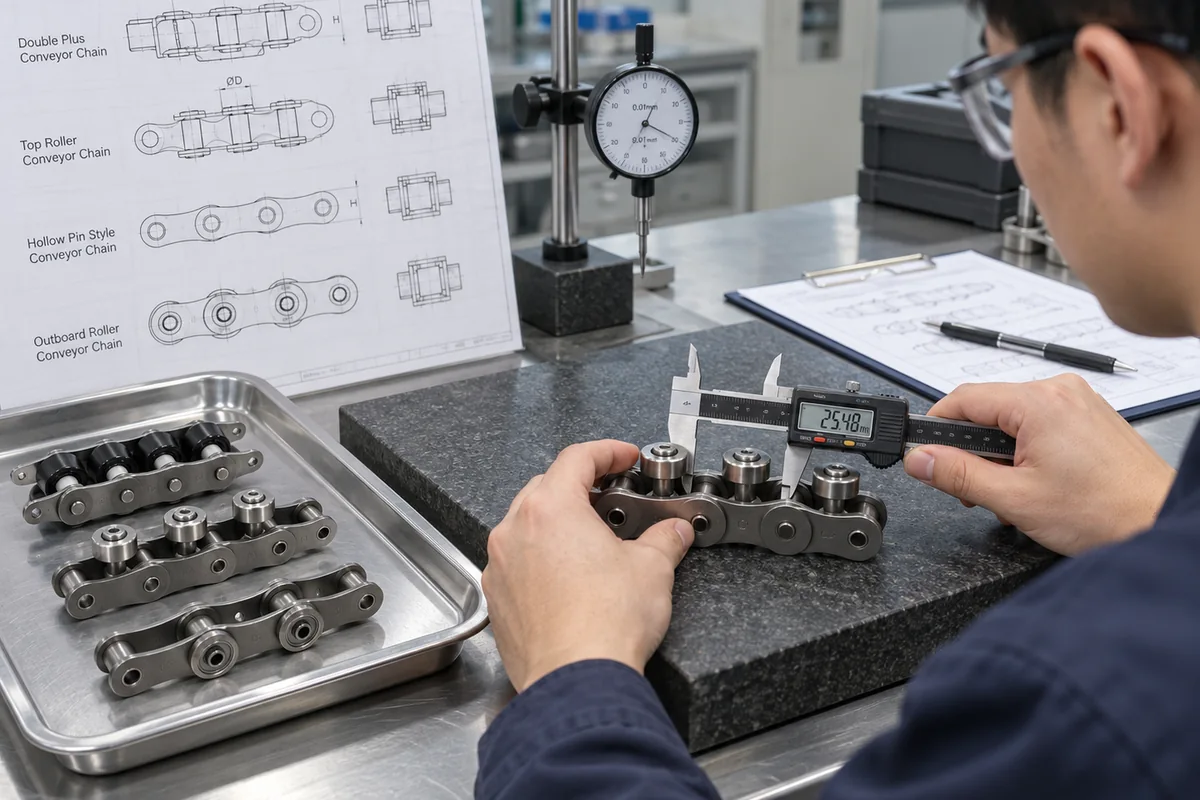
Seçim iş akışı
- Small/Large Roller Contact: İstenen koşulları, kesin zincir çizimi veya sistem düzeniyle karşılaştırın ve teklif talebi onayı için açık kalan soruları kaydedin.
- Rail Support: İstenen koşulları, kesin zincir çizimi veya sistem düzeniyle karşılaştırın ve teklif talebi onayı için açık kalan soruları kaydedin.
- Pallet Contact Surface: İstenen koşulları, kesin zincir çizimi veya sistem düzeniyle karşılaştırın ve teklif talebi onayı için açık kalan soruları kaydedin.
- Sprocket And Return Path: İstenen koşulları, kesin zincir çizimi veya sistem düzeniyle karşılaştırın ve teklif talebi onayı için açık kalan soruları kaydedin.
- Taşıyıcı ve görev: Yüklenen taşıyıcı kütlesini, taşıyıcı sayısını, hat hızını, saatteki çalıştırma sayısını, birikim düzenini ve herhangi bir eğim veya dikey geçişi kaydedin.
- Sürüş ve dönüş: Dişli çark verilerini, şaft hizalamasını, gergi aralığını, geri dönüş desteğini ve yağlama erişimini doğrulayın.
- Serbest bırakma koşulu: Teknik verilerde belirtilmeyen herhangi bir alanı (örneğin özel malzeme sınıfı, kaplama, izin verilen sistem yükü veya çevresel derecelendirme gibi) tahmin etmek yerine, teklif talebi onay maddesi olarak listeleyin.
Sistem entegrasyonu
Zincir tanımlandıktan sonra, konveyörün yükü makinenin geri kalanına nasıl aktardığını kontrol edin. Kılavuz veya aşınma rayı, amaçlanan makara yüzeyini desteklemeli ve bağlantı noktalarından sürekli kalmalıdır. Paralel teller, belirtilen merkez mesafesine ve senkronize tahrik zamanlamasına sahip olmalıdır. Durdurucular, zincir yan plakasına değil, tasarlanmış palet yüzeyine temas etmelidir. Çapraz transferler ve kaldırmalar, taşıyıcının bir boşluğa düşmemesi veya bir pim/plaka kenarına oturmaması için yeterli desteğe ihtiyaç duyar.
Biriktirme sistemlerinde, taşıma işlemini durdurma işleminden ayırın. Taşıyıcı tutulurken zincir hareket etmeye devam edebilir, ancak durdurma kuvveti, kuyruk uzunluğu, yeniden başlatma sırası ve yerel sürtünme yine de kontrol edilmelidir. İş parçasını işleme için konumlandıran sistemlerde, gerekli tekrarlanabilirlik normal konveyör taşımasının sağlayabileceğinden daha sıkı olduğunda özel konumlandırma özellikleri kullanın.
Devreye alma ve bakım
Yeni veya onarılmış bir konveyörü önce düşük hızda devreye alın. Zincirin birkaç tam turunu çalıştırın ve tahrik, geri dönüş, ray geçişleri, duruşlar ve transferleri gözlemleyin. Zincir devri başına veya dişli çark dönüşü başına bir kez tekrarlanan sesleri dinleyin, çünkü bu kalıplar sıkı bir bağlantıyı, makara hasarını, yerel ray basamağını veya dişli çark sorununu belirlemeye yardımcı olur. Sert iş parçası paletlerinde, paralel teller boyunca eğilmeye dikkat edin; küçük zamanlama farklılıkları bile taşıyıcının bir tarafını yükleyebilir.
Bakım, arıza beklemek yerine eğilimleri takip etmelidir. Onaylanmış yöntemi kullanarak uzama veya uzunluk kontrollerini kaydedin, makaraların serbest dönüşünü ve anormal düzlüklerini inceleyin, yanlış hizalamayı gösteren cilalı yan temas izlerine bakın, dişli çark dişlerini inceleyin ve alma konumunu doğrulayın. Yağlama aralıkları, çalışma ortamını ve zincir üreticisinin kılavuzunu yansıtmalıdır; aşındırıcı kirlenmeyi çekiyorsa veya bir işlem alanına giriyorsa, daha fazla yağlayıcı otomatik olarak daha iyi anlamına gelmez.
Teklif talebi kontrol listesi
Değişim talebi için, okunabiliyorsa model kodunu, ölçülen hatveyi, makara düzenini, zincir genişliğini, plaka yüksekliğini, pim boyutlarını, yan profil fotoğrafını ve dişli çark/ray temasını gösteren bir fotoğrafı gönderin. Yeni bir sistem için, konveyör uzunluğunu, taşıyıcı boyutunu ve yüklenen kütleyi, tel sayısını, tel aralığını, hızı, başlatma/durdurma noktalarını, tampon uzunluğunu, çevresel koşulları ve hedef ülkeyi ekleyin. Bu ayrıntılar, zincir uyumunu tam bir konveyör yükü hesaplamasından ayırmayı mümkün kılar.
Read the roller motion as a system
The useful feature of Double Plus chain comes from the interaction between the smaller rollers, larger carrier rollers and the guide rail. Carrier movement therefore depends on more than the base chain speed. Rail contact, roller condition, carrier weight, accumulation and the stop mechanism all change the way the conveyor behaves in service.
When checking an existing line, observe a carrier during free travel, accumulation and restart. Confirm that the intended roller surfaces rotate rather than slide, the stop restrains the carrier rather than the chain side plate, and the rail transition does not lift or shock the roller. These simple observations should accompany the dimensional model check.
Arayüzü ölçün
Yedek parçanın mevcut bir makineye uyması gerektiğinde, çeşitli adım boyutlarını, uçtan görünüm geometrisini ve dişli çark/ray detaylarını kullanın.
Görevi tanımlayın
Yüklenen taşıyıcı kütlesi, hız, kalkışlar, birikim veya indeksleme davranışı ve çalışma ortamını dahil edin.
En kötü senaryoyu test edin
Temsilci taşıyıcılarla yapılan komisyon ve sadece boş taşıma değil, en zorlu kuyruk, durak, aktarma veya yeniden başlatma koşulları.
Açık maddeleri açıkça belirtin.
Eğer bir malzeme, kaplama, özel tolerans, dokümantasyon ihtiyacı veya izin verilen sistem yükü belirtilmemişse, bunu sorguda teyit edin.
Sıkça sorulan sorular
Sadece ses tonuna bakarak bir yedek oyuncu seçebilir miyim?
For double plus chain working principle explained, pitch is only the first filter. Confirm roller geometry, inner width, pins, plates and any side-roller or hollow-pin features against the installed conveyor before treating two chains as interchangeable.
Daha yüksek çekme dayanımı değeri, o yükü palet üzerinde taşıyabileceğim anlamına mı geliyor?
For double plus chain working principle explained, do not convert tensile strength directly into pallet payload. Service load depends on strand count, friction, acceleration, stop impact, sprockets, rails and the safety margin used for the machine.
Temsili bir aile fotoğrafı, modelin tam olarak kim olduğunu kanıtlayabilir mi?
Hayır. Temsili bir aile fotoğrafı yapım aşamasını açıklamaya yardımcı olabilir, ancak modelin kimliği ve boyutları modele özgü teknik özelliklerden, çizimlerden veya onaylanmış üretim verilerinden gelmelidir.
Fiyat teklifi sürecini hızlandıran bilgiler nelerdir?
For an RFQ related to double plus chain working principle explained, send the model code or dimensional sketch, clear photographs, conveyor layout, loaded carrier information, quantity and delivery country so the review starts from reproducible machine data.
Key engineering variables for Double Plus Chain Working Principle Explained
Double Plus selection combines speed ratio, large/small roller interaction, guide rails and carrier underside contact. Record the operating case in one line: what the conveyor carries, how fast it moves, where it stops and what condition triggered the review. Capture dimensions and observations another engineer can reproduce.
| Giriş | Ne kaydedilecek? | Neden önemli? |
|---|---|---|
| Taşıyıcı/yük | Yüklenen kütle, ağırlık merkezi, alt yüzey teması ve taşıyıcı sayısı | Destek, sürtünme ve durdurma davranışı |
| Hareket | Hız, başlatma, durdurma, biriktirme ve indeksleme | Dinamik talep ve süreç zamanlaması |
| Zincir yolu | Hatve, makaralar, tel aralığı ve raylar | Mekanik uyum ve izleme |
| Sürmek | Dişli çark dişleri, hizalama, gergi ve tahrik konumu | Katılım ve gerilim dağılımı |
| Çevre | Sıcaklık, toz, nem, temizlik ve yağlama sınırları | Malzeme ve bakım seçenekleri |
İlgili ürün ve seçim kaynakları
Kullanın palet taşıma zinciri kataloğu aileleri karşılaştırmak için ve mühendislik seçim iş akışı Makine verileri eksik olduğunda.
What to include with an enquiry about Double Plus Chain Working Principle Explained
Kurulacak veya planlanan zincir ailesini, miktarını, uygulamasını, taşıyıcı/yükünü, temel boyutlarını ve yeni parçanın çözmesi gereken çalışma koşulunu belirtin. Mevcut kodun belirsiz olduğu durumlarda fotoğraf veya çizim ekleyin ve açık malzeme, dokümantasyon veya teslimat gereksinimlerini görünür halde tutun.
Make the selection from interfaces, not from one catalogue dimension
A useful selection sequence starts with the carrier and rail, then moves to the chain and sprocket. Measure several pitches, identify the roller arrangement and compare plate height, pin dimensions and roller position against the drawing. Confirm the sprocket tooth count and bore and check whether the chain enters the rail smoothly after leaving the sprocket. For side-roller or hollow-pin designs, include the outboard rail or cross-rod interface in the same review. For Double Plus layouts, state the required conveying and accumulation behavior together with queue length and stop sequence. If any key dimension is unknown, leave it as an RFQ confirmation item instead of filling it from a neighboring model.
Geometry
Pitch over several joints, roller arrangement, pin/plate dimensions and strand spacing.
Sürmek
Sprocket tooth count, bore, shaft alignment, take-up and chain entry/exit geometry.
Duty
Speed, starts per hour, maximum queue, carrier mass and environmental conditions.
Confirm the model
Compare the complete model drawing and list any unstated material, tolerance or application requirement in the enquiry.
Record both transport and accumulation conditions
When reviewing Double Plus Chain Working Principle Explained, collect data from the conveyor while carriers are moving freely and again while the longest realistic queue is stopped. Record loaded carrier mass, carrier spacing, conveyor and carrier speed where available, stop position, release interval and restart sequence. Mark a carrier so its movement can be followed through the queue, and compare both strands on a dual-chain system. Photographs should show the roller/rail interface from the end as well as the chain from the side.
Use the same survey to check the drive and supporting geometry. Count sprocket teeth, record bore or shaft arrangement, note take-up position, and look for polished edges or impact marks at rail joints and transfers. If the conveyor is being modified rather than simply repaired, include the new takt time, maximum queue and any change in pallet mass. These observations make it possible to distinguish a chain-family question from a rail, stop or timing problem before parts are specified.
Free travel
Carrier speed, roller rotation, tracking and transfer support.
Queued travel
Maximum accumulation, stop contact, drag and restart behavior.
Sürmek
Sprocket tooth count, shaft arrangement, take-up and chain entry.
Machine interface
Rail section, carrier underside, strand centers and station clearances.
Observe the two operating states of a Double Plus conveyor
A useful field check includes both free-running travel and accumulation. Mark one carrier and note its travel speed while the chain is moving normally, then stop that carrier in a controlled accumulation zone while the chain continues. Watch the large and small rollers, rail contact and the carrier underside. The purpose is not to estimate a ratio by eye, but to confirm that the installed roller arrangement and guide geometry behave as intended in both states.
Next release a short queue of representative loaded carriers. A clean restart should not produce sudden side movement, roller skidding or an impact at the first rail joint. Compare both strands on dual-chain conveyors. If one side leads, check rail height, sprocket timing, take-up position and carrier stiffness before increasing chain tension.
When requesting a chain, state the model if known, pitch, roller dimensions, required carrier speed, base chain speed when available, loaded carrier mass and maximum queue. Include an end-view photograph that shows which roller runs on the rail. This is more reliable than treating “Double Plus” as a complete specification.

























