
Double Plus Chain Working Principle Explained
Practical engineering guide: Double Plus Chain Working Principle Explained. Selection, interfaces, application checks, maintenance and RFQ inputs.
This guide focuses on how the small and large roller arrangement creates free-flow carrier motion and a speed relationship between chain and pallet. It is written for machine builders, maintenance teams and buyers who need a chain selection that can be checked against drawings and the real conveyor rather than a generic product label.
Double Plus Chain Working Principle Explained
The most useful way to evaluate this subject is to treat the chain as one part of a complete carrier-transport mechanism. In a typical project such as a workpiece pallet moving between assembly stations, chain pitch, roller contact, rail alignment, sprocket engagement, carrier stiffness, stops and maintenance access all influence the result. A useful engineering review therefore combines model-level data with the operating sequence of the machine.
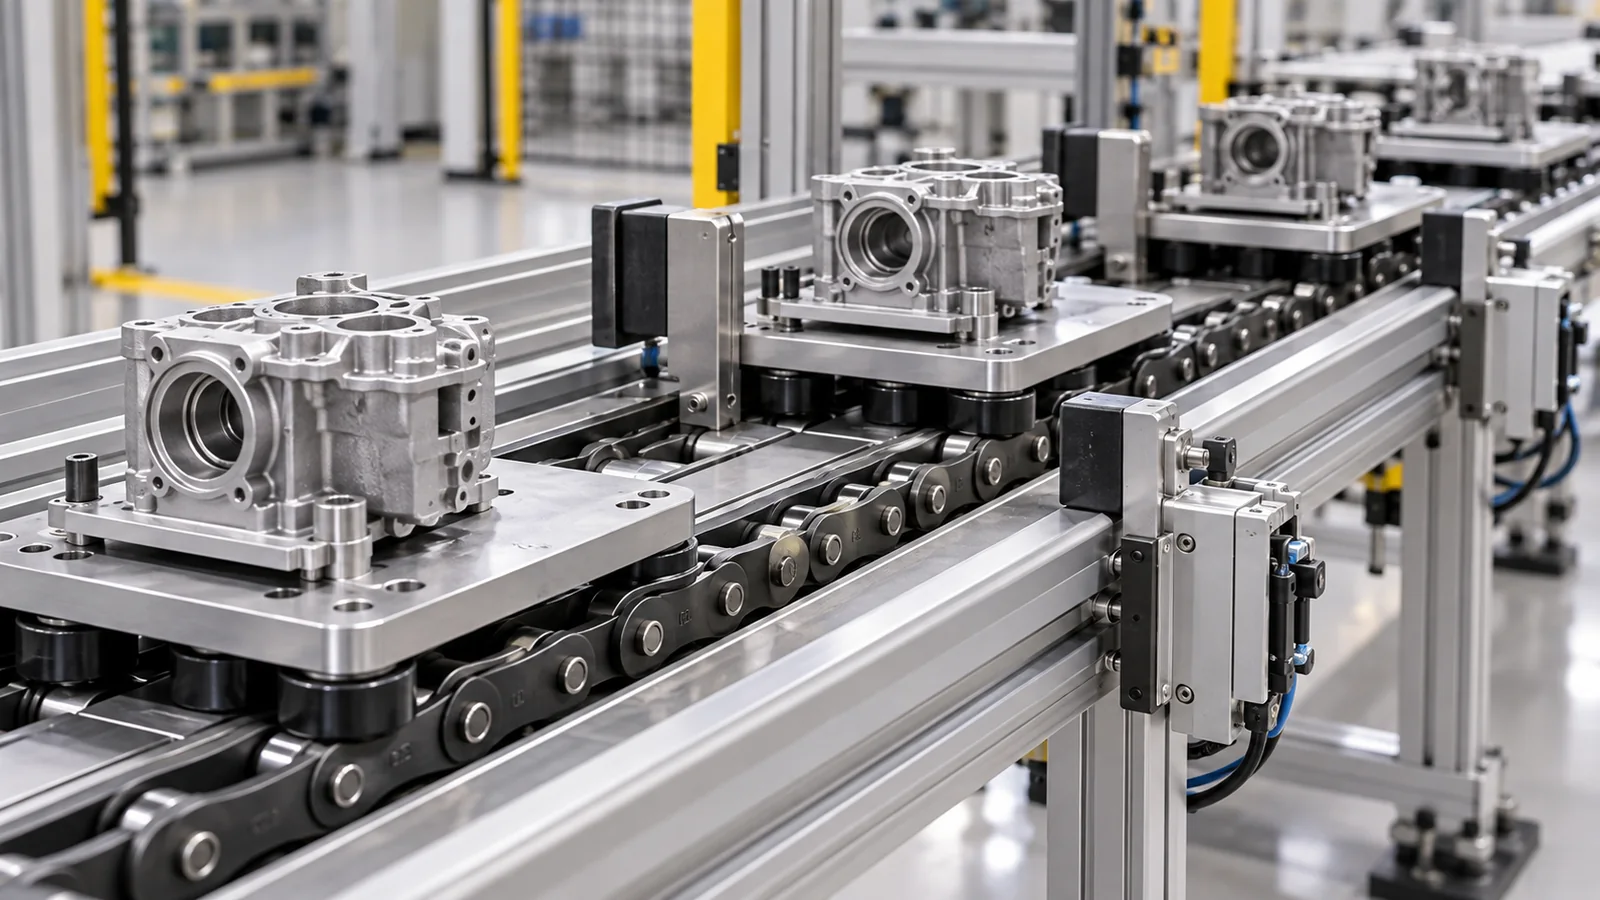
Por qué este tema es importante
How the small and large roller arrangement creates free-flow carrier motion and a speed relationship between chain and pallet affects more than catalogue selection. It changes how the workpiece carrier enters a station, how loads pass into guide rails, how the chain approaches the drive and how the system behaves during stopping or accumulation. If one interface is ignored, the symptom may appear somewhere else: a roller can wear because a rail joint is high, a chain can pull sideways because a pallet stop is offset, or a new chain can run badly because the old sprocket is worn.
The practical objective is not to eliminate every variation in the machine. It is to identify the variables that must be controlled, define which dimensions are fixed by the chain source, and leave unsupported items for explicit RFQ confirmation. This is also why treating the 2.5x or 3.0x ratio as a motor-speed setting is a risky shortcut. It replaces measurable machine data with an assumption and can make a correct-looking part fail at installation.
In the approved catalogue used for this project, the Double Plus family is presented in 2.5-times and 3-times speed groups. That description supports the speed-ratio concept, but it does not remove the need to check the model-specific data row. A BS25 and BS30 chain can share a nominal pitch while having different roller geometry, so the complete row and drawing remain the authority for replacement work.
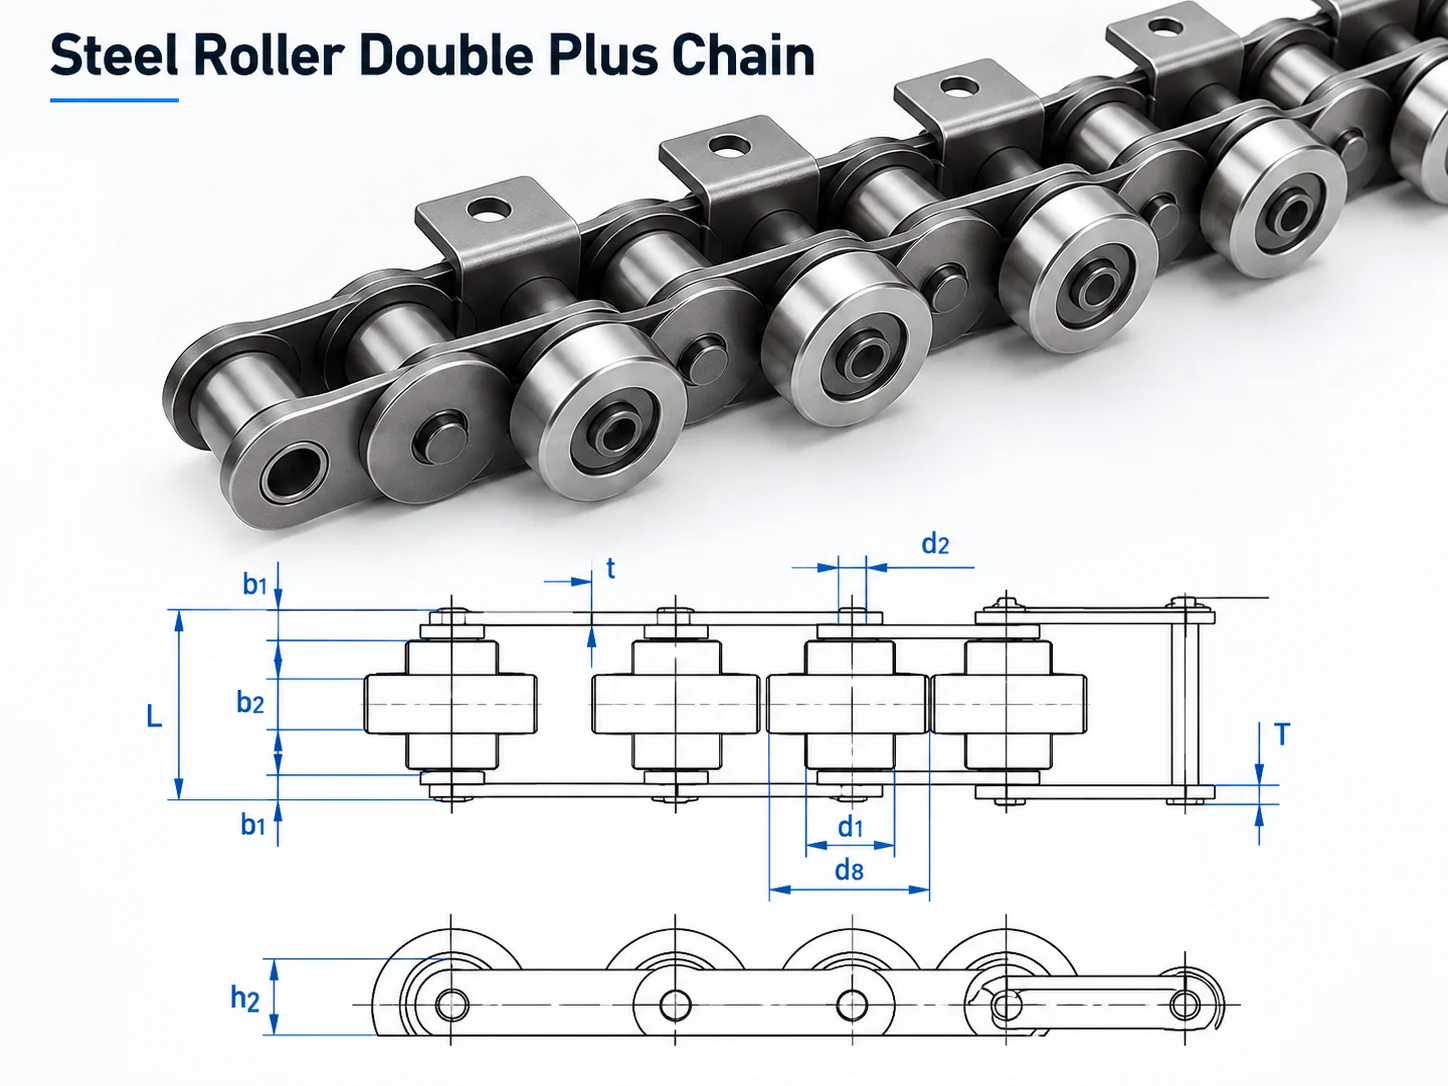
Cuatro comprobaciones para definir primero
Small/Large Roller Contact
Record the relevant diameter, offset, contact surface, clearance and visible wear so the running interface can be checked.
Rail Support
Record the relevant diameter, offset, contact surface, clearance and visible wear so the running interface can be checked.
Pallet Contact Surface
Defina la condición de carga, la superficie de contacto o de referencia, la posición y la trayectoria de la fuerza para poder verificar la interfaz del soporte.
Sprocket And Return Path
Record tooth count or drive geometry, shaft alignment, take-up position and the way the chain enters and leaves the drive.
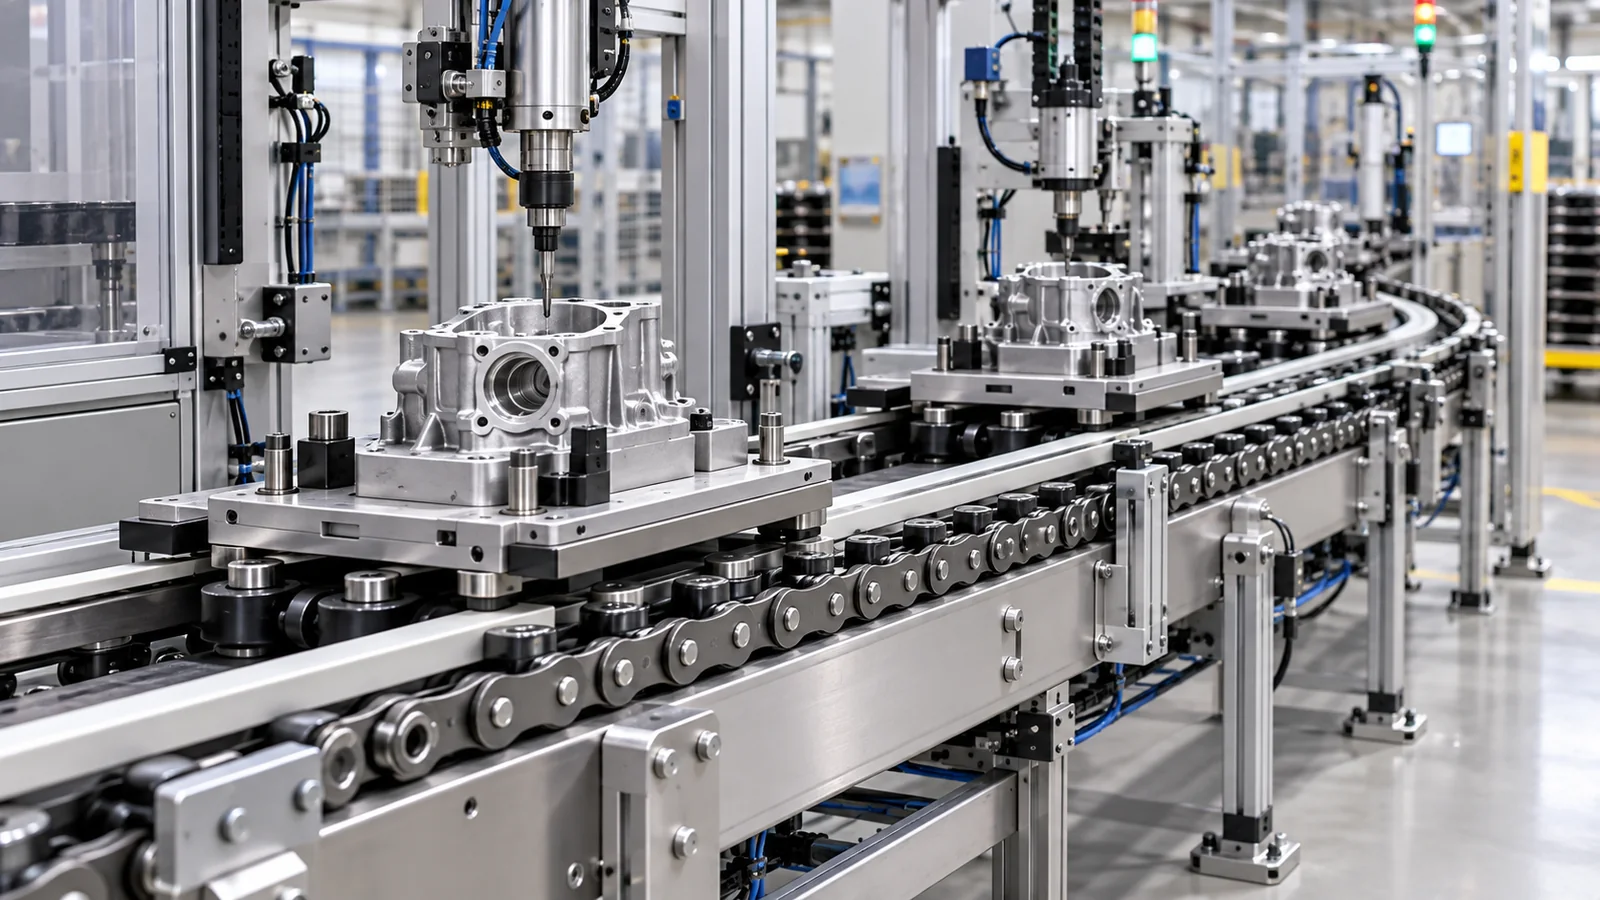
Comience con la geometría exacta de la cadena.
Cuando se disponga del número de modelo, utilice la especificación exacta y el plano correspondiente. Compare el paso, los diámetros de los rodillos, el ancho interior, el diámetro y la longitud del pasador, la altura y el grosor de la placa, y las dimensiones de cualquier rodillo lateral, rodillo grande o pasador hueco que interactúe con la cinta transportadora. Si se desconoce el código, mida sistemáticamente la cadena instalada. Medir el paso en varios pasadores es más fiable que leer un único espacio desgastado, y las fotografías deben mostrar el perfil lateral, la disposición de los rodillos y el contacto entre la rueda dentada y el riel.
No utilice la resistencia a la tracción como carga útil del palé. Los valores de resistencia a la tracción del catálogo corresponden a las propiedades de ensayo del material o componente. Las condiciones de funcionamiento del transportador también incluyen la longitud de la línea, el número de eslabones de la cadena, el número de portadores, la aceleración, los impactos, la fricción, la lubricación, el tamaño de la rueda dentada, el estado de desgaste y el factor de seguridad requerido. La cadena solo puede verificarse para un sistema una vez que se comprendan dichas condiciones.
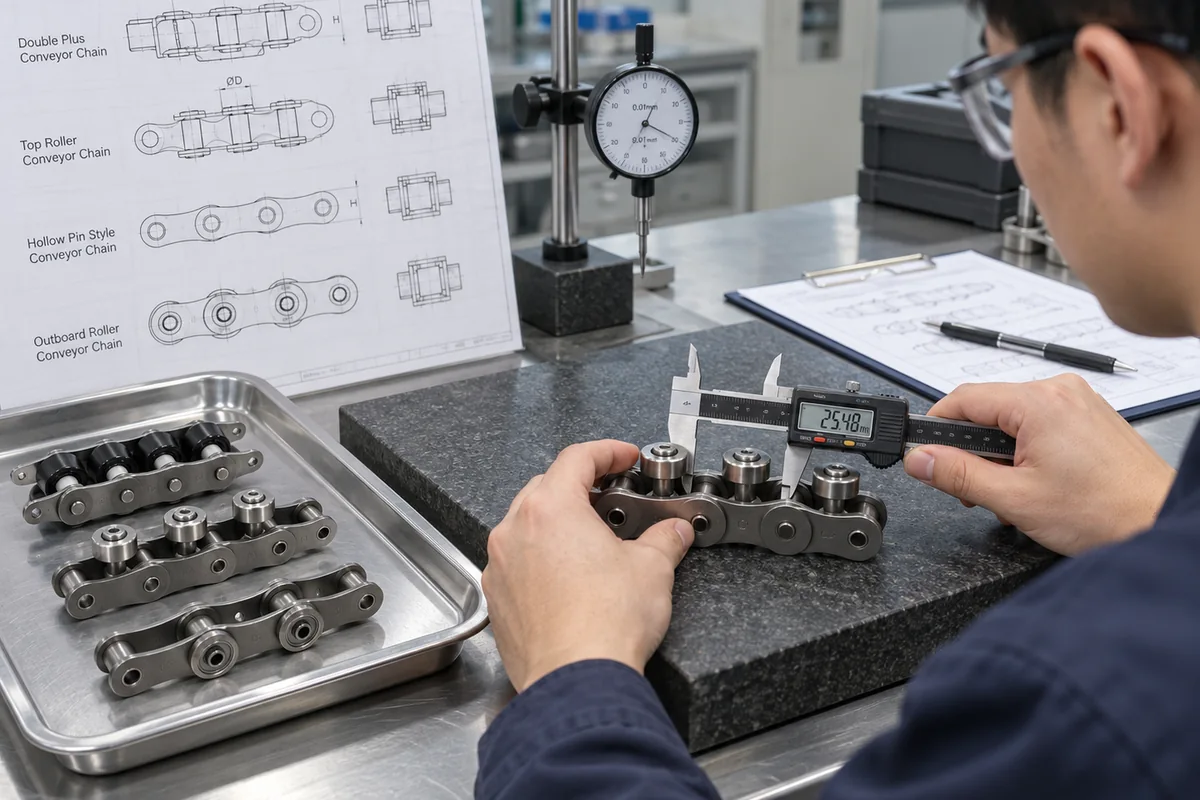
Flujo de trabajo de selección
- Small/Large Roller Contact: Compare la condición requerida con el plano exacto de la cadena o el diseño del sistema y registre cualquier duda pendiente para la confirmación de la solicitud de cotización.
- Rail Support: Compare la condición requerida con el plano exacto de la cadena o el diseño del sistema y registre cualquier duda pendiente para la confirmación de la solicitud de cotización.
- Pallet Contact Surface: Compare la condición requerida con el plano exacto de la cadena o el diseño del sistema y registre cualquier duda pendiente para la confirmación de la solicitud de cotización.
- Sprocket And Return Path: Compare la condición requerida con el plano exacto de la cadena o el diseño del sistema y registre cualquier duda pendiente para la confirmación de la solicitud de cotización.
- Transportista y función: Registrar la masa del transportador cargado, el número de transportadores, la velocidad de la línea, los arranques por hora, el patrón de acumulación y cualquier pendiente o transición vertical.
- Conduzca y regrese: Confirmar los datos del piñón, la alineación del eje, el rango de tensión, el soporte de retorno y el acceso para la lubricación.
- Condición de liberación: En lugar de estimar cualquier campo que no se especifique en los datos técnicos (como un grado de material especial, un recubrimiento, una carga admisible del sistema o una clasificación ambiental), inclúyalo como un elemento de confirmación de la solicitud de cotización.
Integración de sistemas
Una vez identificada la cadena, verifique cómo la cinta transportadora transfiere la carga al resto de la máquina. La guía o el riel de desgaste deben soportar la superficie del rodillo correspondiente y permanecer continuos a través de las juntas. Los tramos paralelos deben tener la distancia entre centros especificada y una sincronización de accionamiento correcta. Los topes deben hacer contacto con la cara del palé designada, no con la placa lateral de la cadena. Las transferencias y elevaciones transversales requieren suficiente soporte para que el transportador no caiga en un hueco ni aterrice sobre el borde de un pasador o placa.
Para sistemas de acumulación, separe el transporte de la parada. La cadena puede seguir moviéndose mientras el transportador está sujeto, pero aún así es necesario verificar la fuerza de parada, la longitud de la cola, la secuencia de reinicio y la fricción local. Para sistemas que posicionan una pieza para su procesamiento, utilice elementos de posicionamiento específicos cuando la repetibilidad requerida sea mayor que la que puede proporcionar el transporte por cinta transportadora convencional.
Puesta en marcha y mantenimiento
Ponga en marcha una cinta transportadora nueva o reparada a baja velocidad. Haga funcionar varias cadenas completas y observe el avance, el retorno, las transiciones de los rieles, las paradas y las transferencias. Preste atención a los sonidos que se repiten una vez por cada revolución de la cadena o una vez por cada rotación de la rueda dentada, ya que estos patrones ayudan a identificar juntas atascadas, daños en los rodillos, escalones en los rieles o problemas con las ruedas dentadas. Con paletas de piezas rígidas, observe si hay inclinación entre las hebras paralelas; incluso pequeñas diferencias de sincronización pueden cargar un lado del transportador.
El mantenimiento debe basarse en el seguimiento de tendencias en lugar de esperar a que se produzca una avería. Registre las comprobaciones de elongación o longitud utilizando el método aprobado, inspeccione los rodillos para detectar rotación libre y superficies planas anormales, busque marcas de contacto lateral pulidas que indiquen desalineación, inspeccione los dientes del piñón y verifique la posición de tensado. Los intervalos de lubricación deben reflejar el entorno operativo y las recomendaciones del fabricante de la cadena; una mayor cantidad de lubricante no siempre es mejor si atrae contaminación abrasiva o entra en un área de proceso.
Lista de verificación de RFQ
Para solicitar un reemplazo, envíe el código del modelo (si es legible), el paso de la cadena, la disposición de los rodillos, el ancho de la cadena, la altura de la placa, las dimensiones del pasador, una fotografía del perfil lateral y una fotografía que muestre el contacto entre la rueda dentada y el riel. Para un sistema nuevo, incluya la longitud del transportador, el tamaño del soporte y la masa cargada, el número de hilos, la separación entre hilos, la velocidad, los arranques y paradas, la longitud del amortiguador, las condiciones ambientales y el país de destino. Estos detalles permiten diferenciar la compatibilidad de la cadena del cálculo completo de la vida útil del transportador.
Read the roller motion as a system
The useful feature of Double Plus chain comes from the interaction between the smaller rollers, larger carrier rollers and the guide rail. Carrier movement therefore depends on more than the base chain speed. Rail contact, roller condition, carrier weight, accumulation and the stop mechanism all change the way the conveyor behaves in service.
When checking an existing line, observe a carrier during free travel, accumulation and restart. Confirm that the intended roller surfaces rotate rather than slide, the stop restrains the carrier rather than the chain side plate, and the rail transition does not lift or shock the roller. These simple observations should accompany the dimensional model check.
Medir la interfaz
Utilice varias dimensiones de paso, geometría de la vista frontal y detalles de la rueda dentada/riel cuando una pieza de repuesto deba ajustarse a una máquina existente.
Describa el deber
Incluya la masa del transportador cargado, la velocidad, los arranques, el comportamiento de acumulación o indexación y el entorno operativo.
Pruebe el peor caso
Comisión con transportistas representativos y la condición más exigente de cola, parada, transferencia o reinicio en lugar de solo viajes sin carga.
Mantener los temas abiertos explícitos
Si no se especifica algún material, recubrimiento, tolerancia especial, necesidad de documentación o carga admisible del sistema, confírmelo en la consulta.
Preguntas frecuentes
¿Puedo seleccionar un reemplazo basándome únicamente en el tono?
For double plus chain working principle explained, pitch is only the first filter. Confirm roller geometry, inner width, pins, plates and any side-roller or hollow-pin features against the installed conveyor before treating two chains as interchangeable.
¿Un valor de tracción más alto significa que puedo soportar esa carga en el palé?
For double plus chain working principle explained, do not convert tensile strength directly into pallet payload. Service load depends on strand count, friction, acceleration, stop impact, sprockets, rails and the safety margin used for the machine.
¿Puede una foto familiar representativa demostrar que se trata del modelo exacto?
No. Una imagen representativa de la familia puede ayudar a explicar la construcción, pero la identidad y las dimensiones del modelo deben provenir de la especificación técnica específica del modelo, el plano o los datos de fabricación confirmados.
¿Qué información acelera la obtención de un presupuesto?
For an RFQ related to double plus chain working principle explained, send the model code or dimensional sketch, clear photographs, conveyor layout, loaded carrier information, quantity and delivery country so the review starts from reproducible machine data.
Key engineering variables for Double Plus Chain Working Principle Explained
Double Plus selection combines speed ratio, large/small roller interaction, guide rails and carrier underside contact. Record the operating case in one line: what the conveyor carries, how fast it moves, where it stops and what condition triggered the review. Capture dimensions and observations another engineer can reproduce.
| Aporte | Qué grabar | Por qué es importante |
|---|---|---|
| Transportista/carga | Masa cargada, centro de gravedad, contacto inferior y número de portadores | Soporte, fricción y comportamiento de parada |
| Movimiento | Velocidad, arranques, paradas, acumulación e indexación | Demanda dinámica y sincronización de procesos |
| Camino de la cadena | Paso, rodillos, separación entre hilos y rieles | Ajuste mecánico y seguimiento |
| Conducir | Dientes de la rueda dentada, alineación, tensión y posición de accionamiento | Compromiso y distribución de la tensión |
| Ambiente | Límites de temperatura, polvo, humedad, limpieza y lubricación | Opciones de materiales y mantenimiento |
Recursos relacionados sobre productos y selección
Utilice el Catálogo de cadenas transportadoras de palets para comparar familias y la flujo de trabajo de selección de ingeniería cuando los datos de la máquina están incompletos.
What to include with an enquiry about Double Plus Chain Working Principle Explained
Identifique la familia de cadenas instalada o propuesta, la cantidad, la aplicación, el tipo de soporte/carga, las dimensiones clave y la condición de funcionamiento que debe resolver la nueva pieza. Adjunte fotografías o dibujos cuando el código existente sea incierto y mantenga visibles los requisitos de materiales, documentación o entrega pendientes.
Make the selection from interfaces, not from one catalogue dimension
A useful selection sequence starts with the carrier and rail, then moves to the chain and sprocket. Measure several pitches, identify the roller arrangement and compare plate height, pin dimensions and roller position against the drawing. Confirm the sprocket tooth count and bore and check whether the chain enters the rail smoothly after leaving the sprocket. For side-roller or hollow-pin designs, include the outboard rail or cross-rod interface in the same review. For Double Plus layouts, state the required conveying and accumulation behavior together with queue length and stop sequence. If any key dimension is unknown, leave it as an RFQ confirmation item instead of filling it from a neighboring model.
Geometry
Pitch over several joints, roller arrangement, pin/plate dimensions and strand spacing.
Conducir
Sprocket tooth count, bore, shaft alignment, take-up and chain entry/exit geometry.
Duty
Speed, starts per hour, maximum queue, carrier mass and environmental conditions.
Confirm the model
Compare the complete model drawing and list any unstated material, tolerance or application requirement in the enquiry.
Record both transport and accumulation conditions
When reviewing Double Plus Chain Working Principle Explained, collect data from the conveyor while carriers are moving freely and again while the longest realistic queue is stopped. Record loaded carrier mass, carrier spacing, conveyor and carrier speed where available, stop position, release interval and restart sequence. Mark a carrier so its movement can be followed through the queue, and compare both strands on a dual-chain system. Photographs should show the roller/rail interface from the end as well as the chain from the side.
Use the same survey to check the drive and supporting geometry. Count sprocket teeth, record bore or shaft arrangement, note take-up position, and look for polished edges or impact marks at rail joints and transfers. If the conveyor is being modified rather than simply repaired, include the new takt time, maximum queue and any change in pallet mass. These observations make it possible to distinguish a chain-family question from a rail, stop or timing problem before parts are specified.
Free travel
Carrier speed, roller rotation, tracking and transfer support.
Queued travel
Maximum accumulation, stop contact, drag and restart behavior.
Conducir
Sprocket tooth count, shaft arrangement, take-up and chain entry.
Machine interface
Rail section, carrier underside, strand centers and station clearances.
Observe the two operating states of a Double Plus conveyor
A useful field check includes both free-running travel and accumulation. Mark one carrier and note its travel speed while the chain is moving normally, then stop that carrier in a controlled accumulation zone while the chain continues. Watch the large and small rollers, rail contact and the carrier underside. The purpose is not to estimate a ratio by eye, but to confirm that the installed roller arrangement and guide geometry behave as intended in both states.
Next release a short queue of representative loaded carriers. A clean restart should not produce sudden side movement, roller skidding or an impact at the first rail joint. Compare both strands on dual-chain conveyors. If one side leads, check rail height, sprocket timing, take-up position and carrier stiffness before increasing chain tension.
When requesting a chain, state the model if known, pitch, roller dimensions, required carrier speed, base chain speed when available, loaded carrier mass and maximum queue. Include an end-view photograph that shows which roller runs on the rail. This is more reliable than treating “Double Plus” as a complete specification.

























