Engineering guidance for repeatable carrier presentation to gauges, sensors, test fixtures and vision systems.
Pianifica il percorso del vettore prima di scegliere una catena
Inspection stations should separate conveyor motion from the force path used for locating and testing. The pallet must arrive repeatably, but the locator or fixture—not the chain—should carry process loads wherever practical. A pallet conveyor chain should be selected only after the process sequence is visible: where the carrier enters, accelerates, stops, accumulates, locates, transfers and leaves the line. The same chain family can behave very differently when the rail height, stop force, strand spacing or carrier underside changes.
Registrare la massa del trasportatore a pieno carico, l'ingombro del trasportatore, il baricentro, la lunghezza del trasportatore, la velocità, la frequenza di avvio/arresto e il numero massimo di trasportatori che possono occupare ciascuna zona. Includere moduli di trasferimento verticali o laterali, elevatori, piattaforme girevoli e qualsiasi stazione che applichi una forza di processo mentre il trasportatore è fermo.
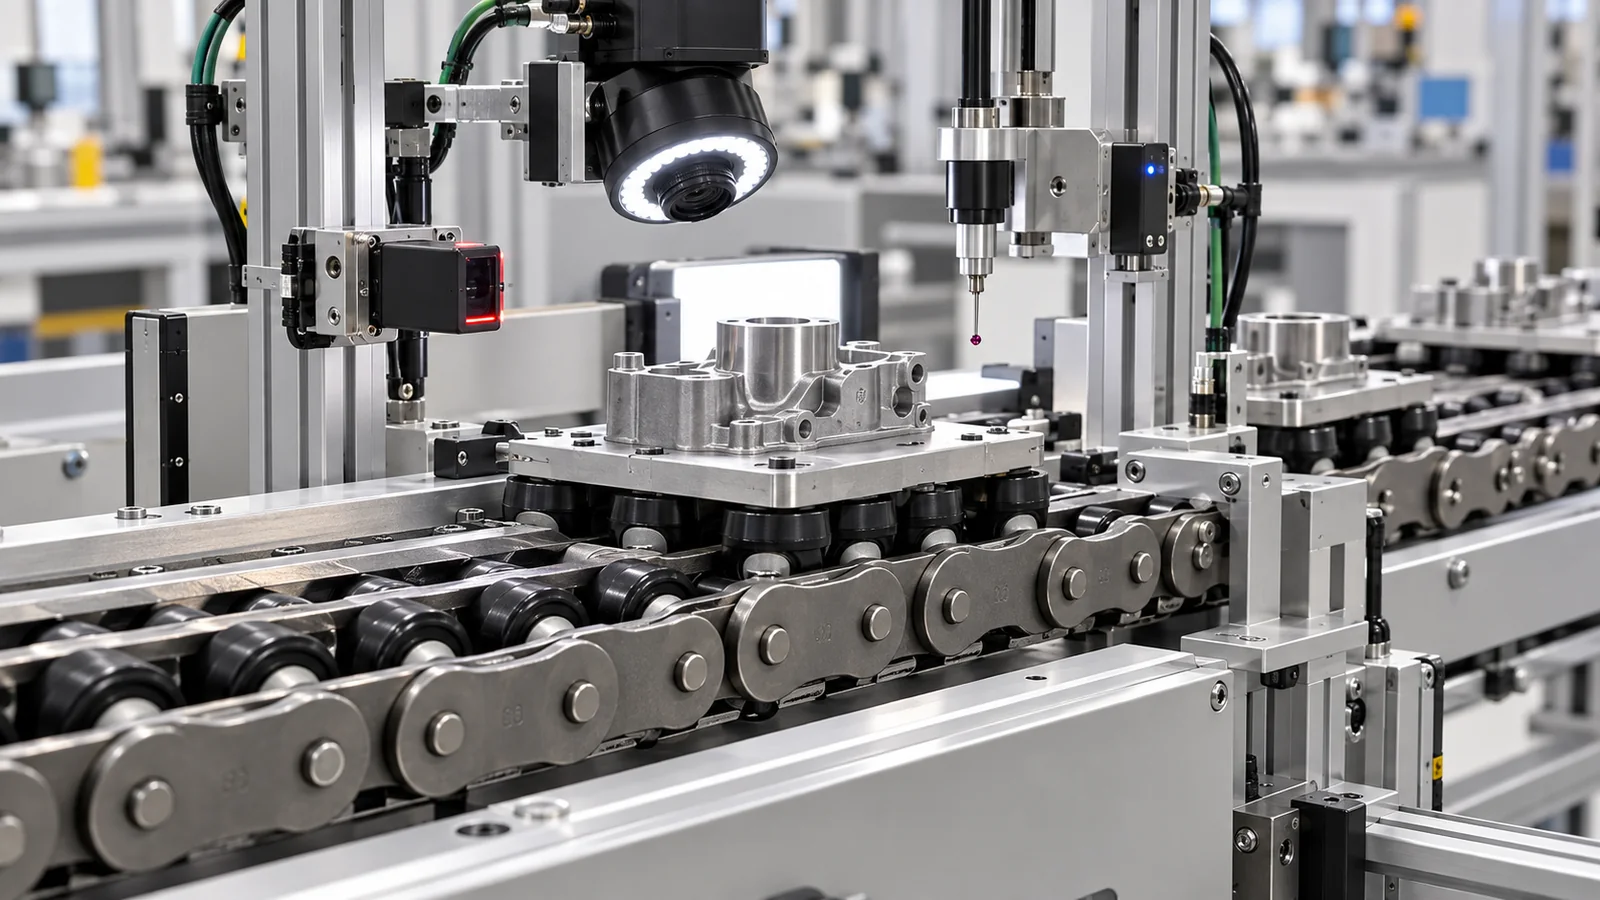
Interfacce meccaniche che controllano la selezione
Portacarro sotto
Definire le superfici che entrano in contatto con la catena o gli elementi di guida, l'altezza di riferimento richiesta e qualsiasi striscia di usura, boccola di posizionamento o dispositivo di sollevamento sotto il pallet.
contatto tra rotaia e rullo
Verificare quale superficie del rullo o della catena scorre sulla rotaia, il materiale e la larghezza della rotaia, il supporto di ritorno, la guida laterale e gli spazi liberi intorno ai trasferimenti.
Pignone e trasmissione
Annotare passo, numero di denti, alesaggio, distanza tra i centri degli alberi, posizione di trasmissione, metodo di tensionamento e modalità di transizione della catena tra pignone e rotaia diritta.
Fermate e localizzatori
Separare, ove possibile, le forze di arresto del nastro trasportatore dalle forze di lavorazione, pressatura o collaudo. Identificare il dispositivo che posiziona fisicamente il carrello nella stazione.
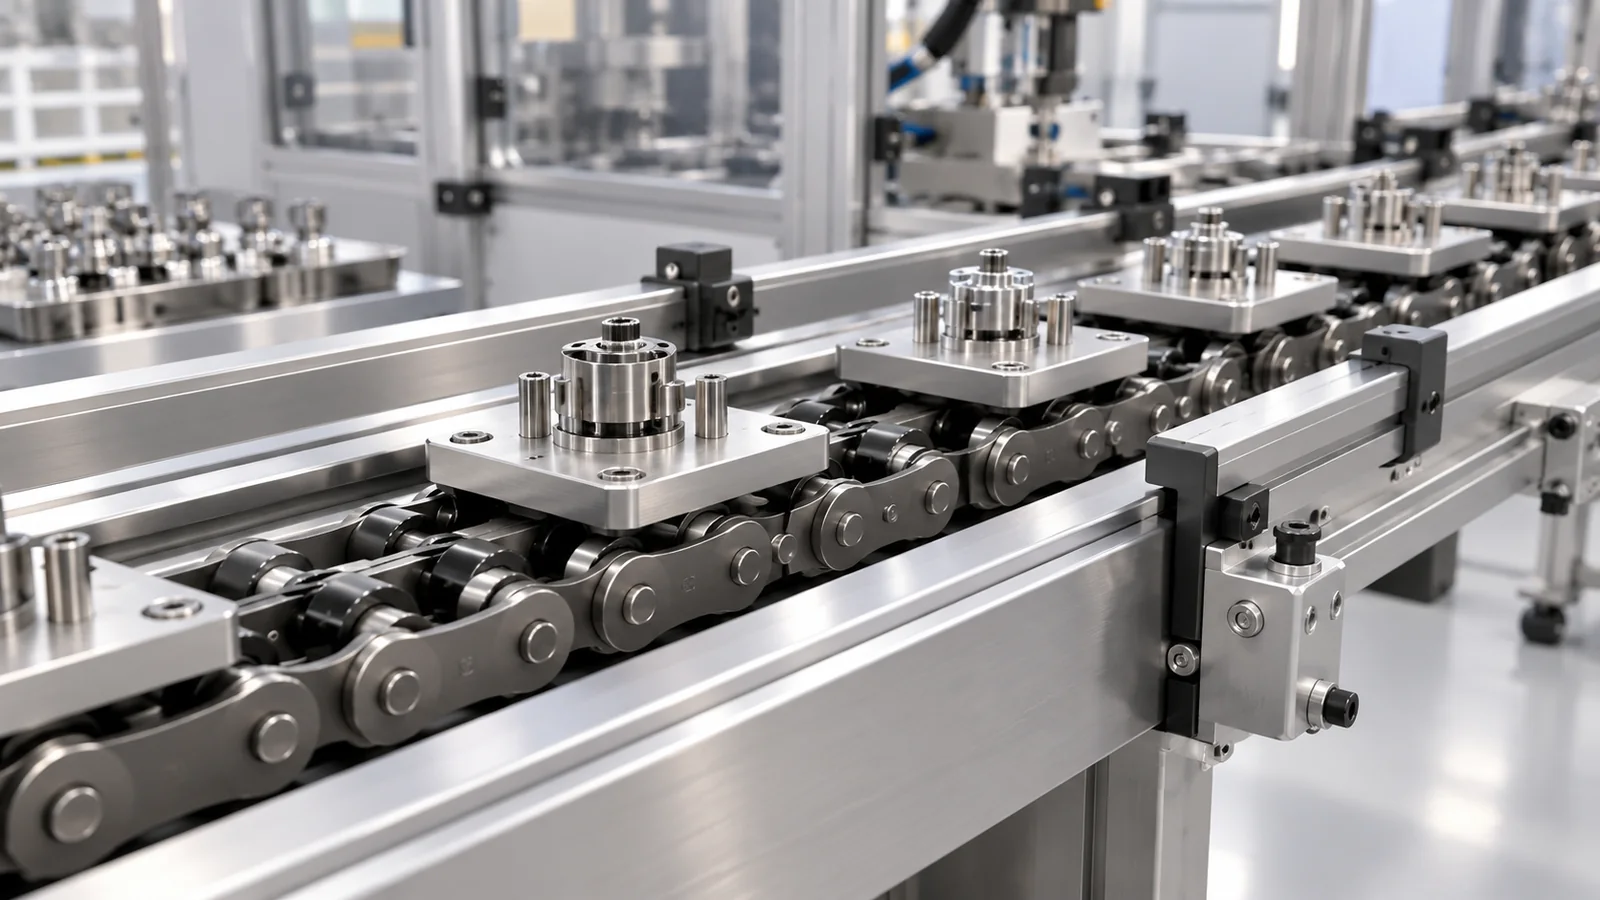
Convertire la sequenza di produzione in catena di lavoro
La velocità di linea da sola non descrive il funzionamento della catena. La catena è soggetta anche ad accelerazioni, avviamenti sotto carico, attrito cumulativo, articolazione delle ruote dentate, contatto con le rotaie, impatto durante il trasferimento e contaminazione ambientale. Un trasportatore corto con frequenti avviamenti sotto carico può richiedere una valutazione diversa rispetto a una linea più lunga che funziona in modo costante alla stessa velocità nominale.
For accumulation or free-flow operation, provide the longest expected queue, carrier spacing and how frequently a stopped queue is verified. For indexed systems, state cycle time and the number of starts per hour. For washdown, dust, abrasive particles, oils or elevated temperature, identify the environment before material or lubrication decisions are made.
Selection worksheet for Inspection and Test Systems
| Ingresso | Cosa registrare | Perché è importante |
|---|---|---|
| Trasportatore/carico | Massa a vuoto e a pieno carico, dimensioni, centro di gravità | Definisce il carico di rotolamento, il comportamento di arresto e il carico del trefolo. |
| Geometria del trasportatore | Lunghezza, interasse dei binari, sezione della rotaia, trasferimenti, pendenze | Supporto per i comandi, tracciamento e interfacce pignone/rotaia. |
| Movimento | Velocità della catena, velocità del vettore, partenze all'ora, accumulo | Modifica l'attrito, il carico dinamico e il comportamento di riavvio. |
| Guidare | Dati della ruota dentata, posizione di azionamento, tensionamento e allineamento dell'albero | Necessario per il coinvolgimento e la gestione della tensione. |
| Ambiente | Limiti di temperatura, contaminazione, umidità e lubrificazione | Influisce sulla scelta dei materiali, dei rulli e sulla manutenzione. |
| Stato del progetto | Nuovo progetto o sostituzione, quantità, documentazione | Definisce cosa deve essere verificato prima di formulare un preventivo. |
La messa in servizio dovrebbe dimostrare il tracciamento, i trasferimenti e il comportamento di arresto.
Avviare prima il nastro trasportatore a bassa velocità senza carico di produzione. Osservare l'ingresso e l'uscita della catena in corrispondenza delle ruote dentate, delle transizioni delle guide, della posizione di tensionamento e di eventuali movimenti laterali. Aggiungere dei supporti rappresentativi e verificare che i rulli ruotino liberamente, che i pallet non si impiglino nei trasferimenti e che i fermi si rilascino correttamente senza carichi d'urto.
Durante le prove a pieno carico, osservare la coda peggiore e la stazione più impegnativa, piuttosto che un singolo carrello. Registrare rumori insoliti, sfregamenti dei rulli, segni sui binari, tensione irregolare dei fili, sollevamento della catena, oscillazione del pallet e qualsiasi contatto tra il carrello e le protezioni o i sensori. Correggere i problemi di geometria e allineamento prima di aumentare la velocità.
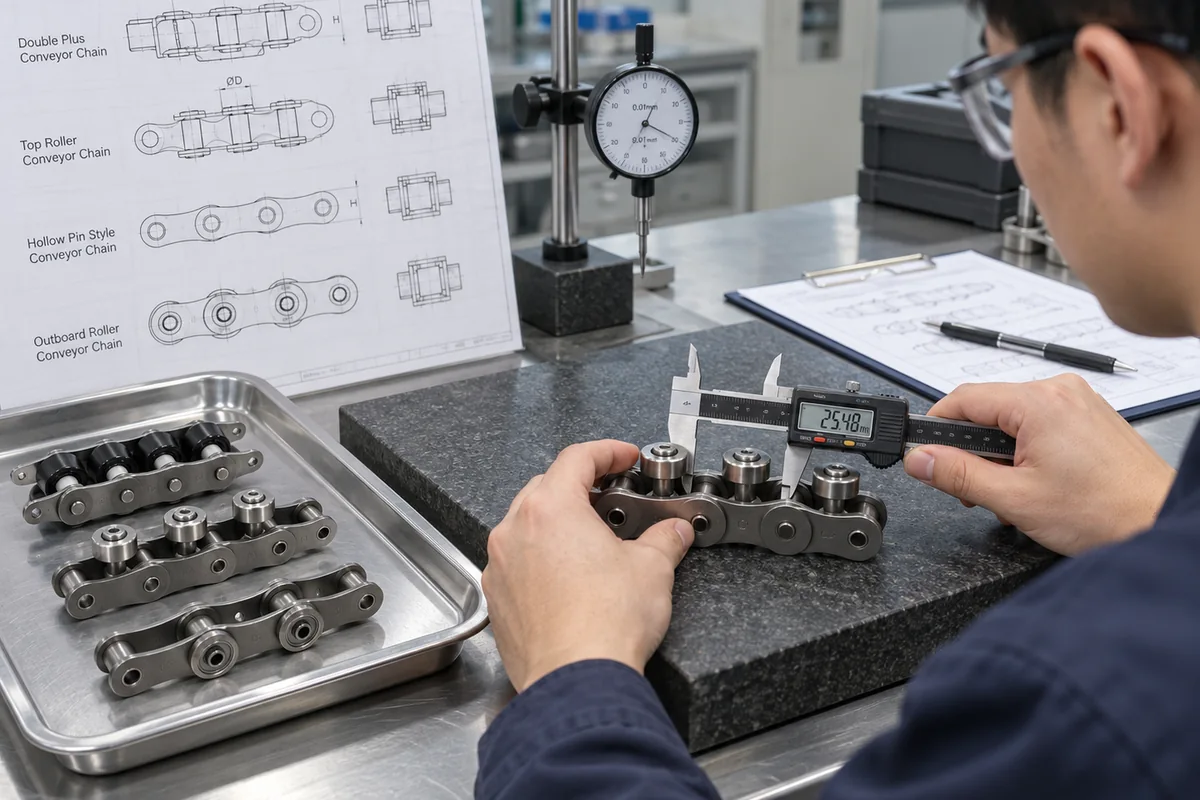
Pianificazione della manutenzione e della sostituzione
Utilizzare dati di tendenza anziché una singola istantanea visiva. Registrare a intervalli regolari l'allungamento della catena su un numero definito di passi, le condizioni dei rulli, l'usura delle piastre laterali, l'usura delle rotaie, le condizioni dei denti del pignone e la posizione di tensionamento. Se si utilizzano fili accoppiati, confrontare i due lati e analizzare eventuali differenze di tensione o di allineamento del supporto.
Quando si sostituisce una catena installata, fornire il codice della catena, se leggibile, una fotografia di un passo completo vista di lato, una vista frontale che mostri la posizione dei rulli, la misurazione di più passi, il numero di denti e il foro della ruota dentata e la sezione trasversale della rotaia. Se la catena di ricambio deve corrispondere alla fasatura di fissaggio esistente o alla lunghezza del trefolo, specificarlo esplicitamente.
Information to include with an enquiry
Una richiesta utile include la macchina/applicazione, la famiglia o il modello della catena, il passo target, i dati del trasportatore/carico, la lunghezza e la velocità del trasportatore, la quantità, i dettagli del pignone, l'interfaccia con la rotaia, l'ambiente e le esigenze di documentazione. Per i nuovi progetti, aggiungere la sequenza del processo e il disegno della parte inferiore del pallet. Per i lavori di sostituzione, aggiungere fotografie dell'installazione e misure anziché basarsi solo sull'aspetto.
Utilizzare il catalogo della famiglia di prodotti per identificare le probabili architetture della catena e la flusso di lavoro di selezione ingegneristica Per preparare le dimensioni. Se il modello è già noto, collegare la richiesta di offerta alla pagina del prodotto pertinente in modo che la discussione tecnica rimanga legata a una configurazione specifica.
Separate test-station loads from conveyor transport
Verify that locating and test forces are carried by the station hardware rather than unintentionally through the chain or guide rollers.
Geometry verified
Il disegno della catena, i dati del pignone, i centri dei fili, la sezione della rotaia e la parte inferiore del supporto vengono confrontati come un'unica interfaccia. Le altezze di trasferimento e gli spazi di guida vengono registrati sul disegno della macchina anziché essere lasciati come ipotesi di installazione.
Operating duty verified
La revisione utilizza la massa del vettore caricato, la coda massima, la velocità, gli avviamenti all'ora e la sequenza effettiva di arresto e rilascio. Qualsiasi vincolo di lavaggio, polvere, contaminazione abrasiva, esposizione all'olio o temperatura viene specificato prima di chiudere le scelte relative a materiali e lubrificanti.
Station forces isolated
I fermi e i dispositivi di posizionamento vengono controllati per le forze applicate durante l'assemblaggio, il collaudo o la movimentazione. Ove possibile, la forza di processo viene trasmessa tramite un apposito dispositivo di posizionamento anziché essere propagata attraverso la catena e la guida.
Acceptance test agreed
Le osservazioni di collaudo, le dimensioni critiche e qualsiasi documentazione di ispezione richiesta vengono concordate prima dell'ordine di produzione. Ciò crea una base di accettazione ripetibile per gli acquisti, l'ingegneria e la manutenzione.
Per una nuova linea, la documentazione di rilascio dovrebbe includere un semplice diagramma del flusso del trasportatore, le dimensioni dell'asse del trasportatore, la posizione dell'azionamento e del tenditore, la coda di carico massima, i punti di trasferimento e le stazioni in cui il pallet è posizionato meccanicamente. Per una linea esistente, la documentazione equivalente comprende il codice della catena installata (se leggibile), la misurazione di diversi passi, fotografie laterali e frontali, il numero di denti e il foro della ruota dentata, il profilo della rotaia e la parte inferiore del trasportatore. Questi dati consentono di confrontare la catena con la macchina effettiva anziché con un'etichetta di applicazione generica.
Dopo la messa in servizio, conservare gli stessi punti di riferimento per la manutenzione. Monitorare a intervalli definiti l'allungamento su più passi, le condizioni dei rulli, l'usura delle rotaie, le condizioni delle ruote dentate e la posizione di tensionamento. Una registrazione stabile facilita la distinzione tra la normale usura e un problema di allineamento, lubrificazione o interfaccia stazione-rotaia, e fornisce un punto di partenza affidabile per la successiva richiesta di sostituzione.

























