
Engineering guidance for repeatable carrier presentation to gauges, sensors, test fixtures and vision systems.
حدد مسار الناقل قبل اختيار سلسلة النقل
Inspection stations should separate conveyor motion from the force path used for locating and testing. The pallet must arrive repeatably, but the locator or fixture—not the chain—should carry process loads wherever practical. A pallet conveyor chain should be selected only after the process sequence is visible: where the carrier enters, accelerates, stops, accumulates, locates, transfers and leaves the line. The same chain family can behave very differently when the rail height, stop force, strand spacing or carrier underside changes.
سجّل كتلة الناقل المحمّل، ومساحة الناقل، ومركز ثقله، وطول الناقل، وسرعته، وتواتر بدء/إيقاف التشغيل، والحد الأقصى لعدد الناقلات التي يمكن أن تشغل كل منطقة. يشمل ذلك وحدات النقل الرأسية أو الجانبية، والرافعات، والطاولات الدوارة، وأي محطة تُطبّق قوة معالجة أثناء توقف الناقل.
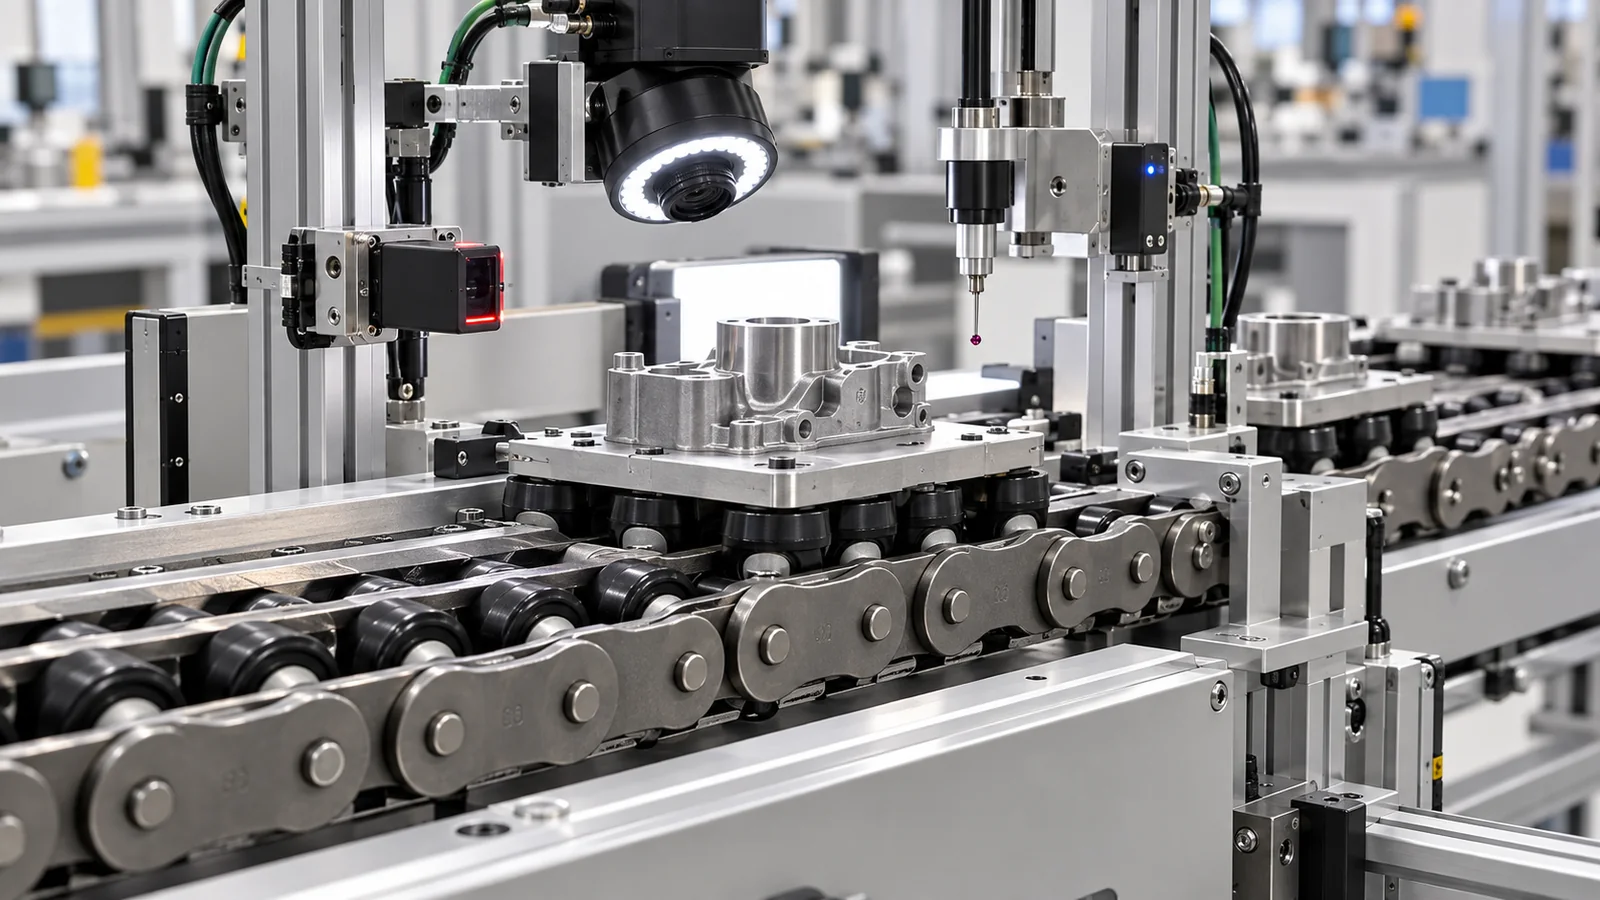
واجهات ميكانيكية تتحكم في عملية الاختيار
الجانب السفلي للحامل
حدد الأسطح التي تلامس السلسلة أو عناصر التوجيه، وارتفاع المرجع المطلوب وأي شريط تآكل أو جلبة تحديد الموقع أو ميزة الرفع أسفل المنصة.
تلامس السكة والبكرة
تأكد من نوع سطح البكرة أو السلسلة الذي يسير على السكة، ومادة السكة وعرضها، ودعامة العودة، والتوجيه الجانبي، والمسافات حول نقاط التحويل.
مسنن ومحرك
سجل درجة الميل، وعدد الأسنان، والقطر الداخلي، والمسافة بين مركز العمود، وموضع القيادة، وطريقة الشد، وكيفية انتقال السلسلة بين العجلة المسننة والسكك المستقيمة.
نقاط التوقف ومواقعها
افصل قوى إيقاف الناقل عن قوى التشغيل أو الضغط أو الاختبار كلما أمكن ذلك. حدد الجهاز الذي يحدد موقع الناقل فعليًا في المحطة.
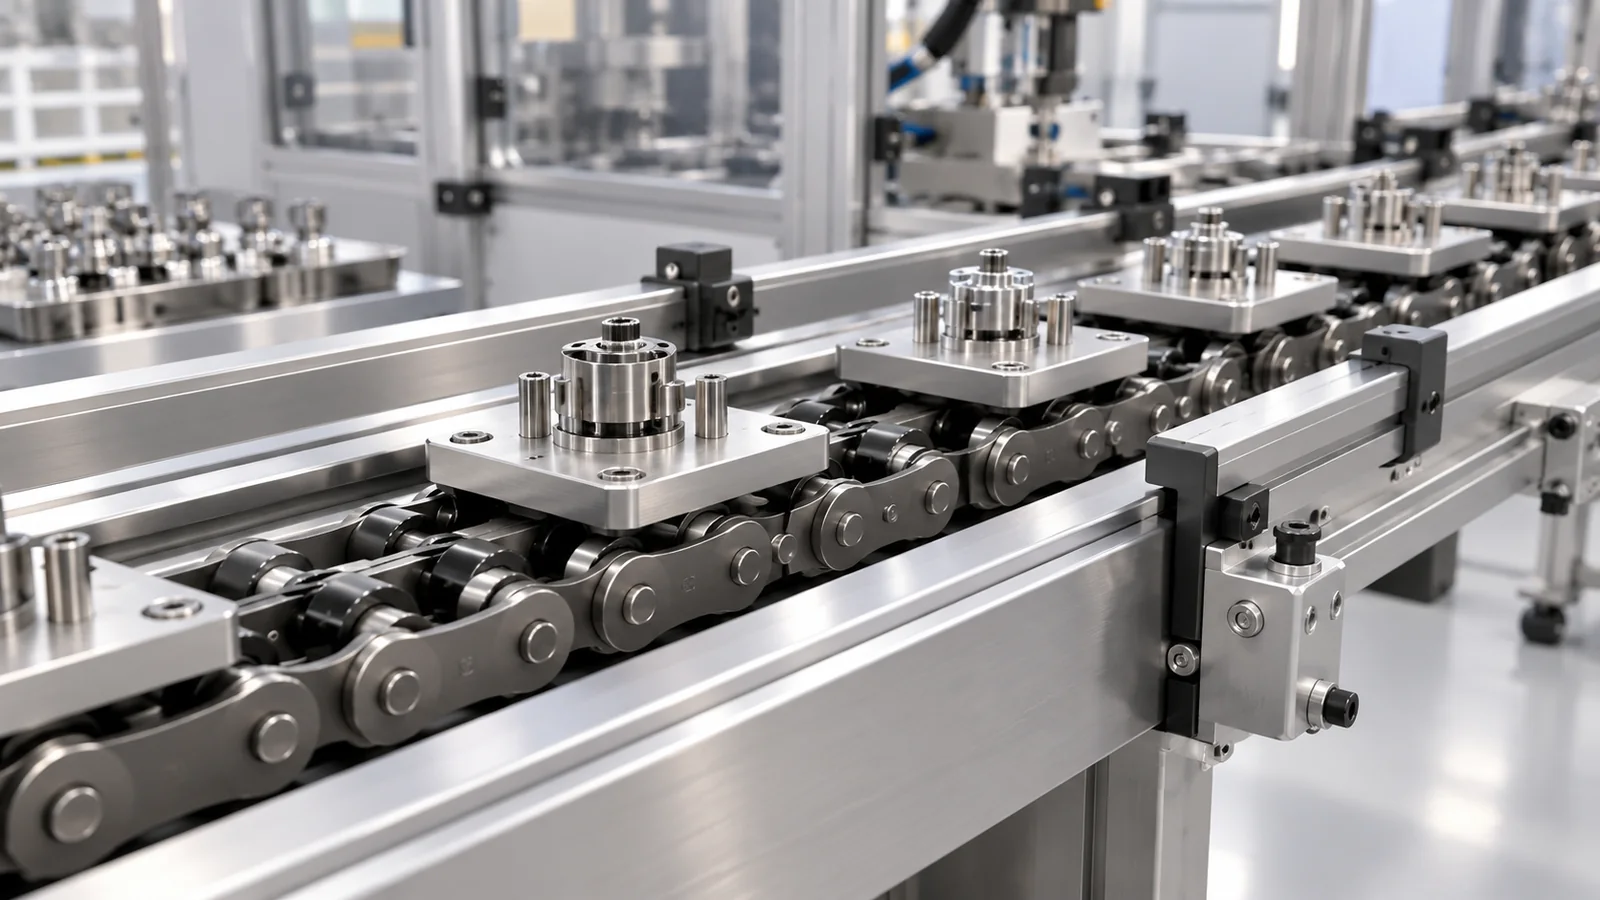
حوّل تسلسل الإنتاج إلى سلسلة عمل
لا تكفي سرعة الخط وحدها لوصف طبيعة العمل. فالسلسلة تتعرض أيضاً للتسارع، وبدء التشغيل تحت الحمل، وتراكم الاحتكاك، وحركة المسننات، والتلامس مع القضبان، وتأثيرات النقل، والتلوث البيئي. وقد يتطلب ناقل قصير ذو عمليات بدء تشغيل متكررة تحت الحمل مراجعة مختلفة عن خط أطول يعمل بثبات بنفس السرعة الاسمية.
بالنسبة لعمليات التجميع أو التدفق الحر، يُرجى تحديد أطول طابور متوقع، والمسافة بين الناقلات، وعدد مرات التحقق من الطابور المتوقف. أما بالنسبة للأنظمة المفهرسة، فيُرجى تحديد زمن الدورة وعدد مرات بدء التشغيل في الساعة. في حالة الغسيل، أو وجود غبار، أو جزيئات كاشطة، أو زيوت، أو درجات حرارة مرتفعة، يُرجى تحديد البيئة قبل اتخاذ أي قرارات بشأن المواد أو مواد التشحيم.
Selection worksheet for Inspection and Test Systems
| مدخل | ما الذي يجب تسجيله؟ | لماذا يُعد ذلك مهماً؟ |
|---|---|---|
| الناقل/الحمولة | الكتلة فارغة ومحملة، الأبعاد، مركز الثقل | يحدد الحمل المتدحرج، وسلوك التوقف، وتحميل الخيوط. |
| هندسة الناقل | الطول، مراكز الخيوط، مقطع السكة، نقاط التحويل، المنحدرات | دعم التحكم، والتتبع، وواجهات التروس/السكك الحديدية. |
| حركة | سرعة السلسلة، سرعة الناقل، عدد مرات البدء في الساعة، التراكم | يُغير الاحتكاك والحمل الديناميكي وسلوك إعادة التشغيل. |
| يقود | بيانات العجلة المسننة، وموقع المحرك، والشد، ومحاذاة العمود | مطلوب لإدارة التفاعل والتوتر. |
| بيئة | حدود درجة الحرارة والتلوث والرطوبة والتشحيم | يؤثر ذلك على اختيار المواد والأسطوانات والصيانة. |
| حالة المشروع | تصميم جديد أو استبدال، الكمية، الوثائق | يحدد ما يجب التحقق منه قبل تقديم عرض الأسعار. |
ينبغي أن تثبت عملية التشغيل التتبع والتحويلات وسلوك الإيقاف
شغّل الناقل بسرعة منخفضة بدون حمولة إنتاجية أولاً. راقب دخول وخروج السلسلة عند المسننات، ومواضع انتقال القضبان الموجهة، وموضع الالتقاط، وأي حركة جانبية. أضف حوامل نموذجية وتأكد من دوران البكرات بحرية، وعدم تعطل المنصات عند عمليات النقل، وانفصال نقاط التوقف بسلاسة دون تحميل مفاجئ.
أثناء التجارب تحت الأحمال الثقيلة، راقب أسوأ حالات الازدحام وأكثر المحطات تطلبًا للجهد، بدلًا من التركيز على ناقلة واحدة فقط. سجّل أي ضوضاء غير معتادة، أو احتكاك بالبكرات، أو علامات على القضبان، أو تفاوت في شدّ الأسلاك، أو تسلّق السلاسل، أو انحراف المنصات، وأي تلامس بين الناقلة والحواجز أو أجهزة الاستشعار. صحّح مشاكل الهندسة والمحاذاة قبل زيادة السرعة.
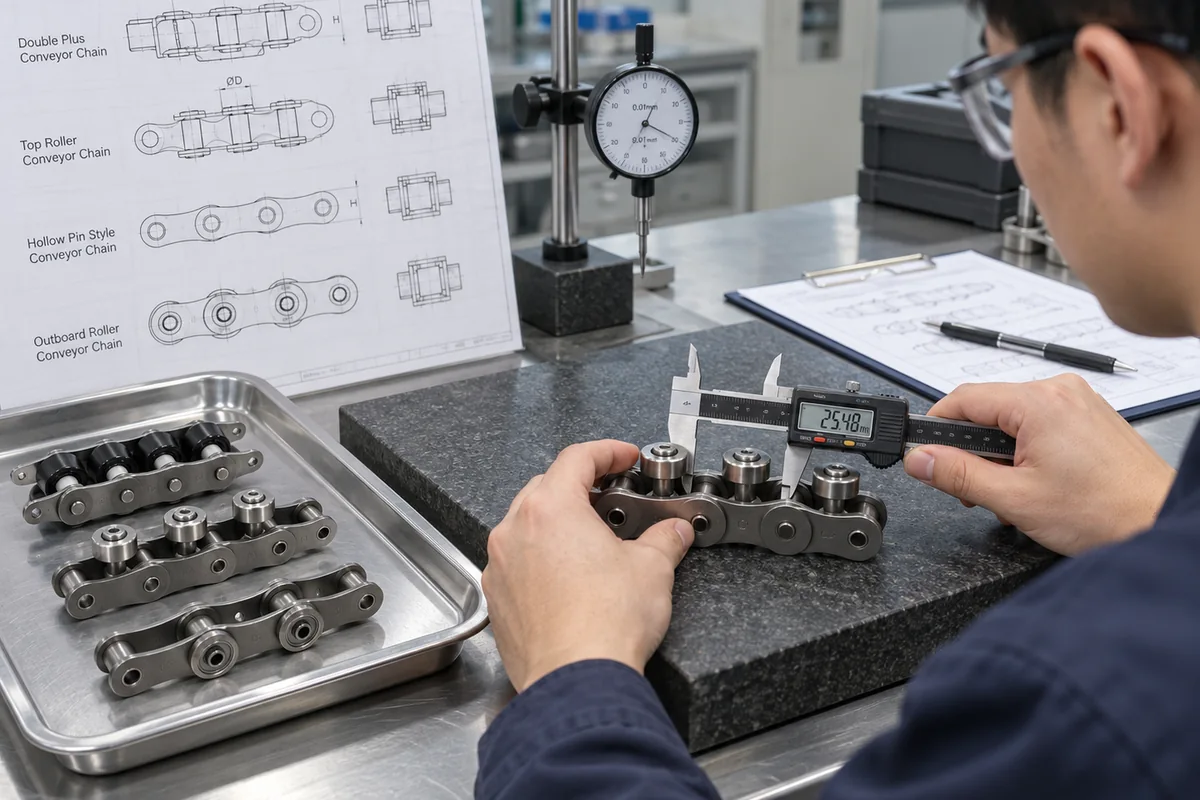
تخطيط الصيانة والاستبدال
استخدم بيانات الاتجاهات بدلاً من لقطة بصرية واحدة. سجّل استطالة السلسلة على مدى عدد محدد من الخطوات، وحالة البكرات، وتآكل الصفيحة الجانبية، وتآكل السكة، وحالة أسنان العجلة المسننة، وموضع الشد على فترات منتظمة. في حال استخدام خيوط مزدوجة، قارن بين الجانبين وتحقق من أي اختلاف في الشد أو تتبع الحامل.
عند استبدال سلسلة مثبتة، يرجى تقديم رمز السلسلة إن كان واضحًا، وصورة لخطوة كاملة من الجانب، ومنظر أمامي يوضح مواقع البكرات، وقياسات عدة خطوات، وعدد أسنان العجلة المسننة وقطرها، ومقطع السكة العرضي. إذا كان يجب أن يتطابق الاستبدال مع توقيت التثبيت الحالي أو طول السلك المطابق، فيرجى ذكر ذلك صراحةً.
المعلومات التي يجب تضمينها في الاستفسار
يتضمن الطلب المفيد معلومات عن الآلة/التطبيق، ونوع أو طراز السلسلة، والمسافة المستهدفة، وبيانات الناقل/الحمولة، وطول الناقل وسرعته، والكمية، وتفاصيل العجلة المسننة، وواجهة السكة، والبيئة، واحتياجات التوثيق. بالنسبة للتصاميم الجديدة، أضف تسلسل العملية ورسمًا للجزء السفلي من المنصة. أما بالنسبة لأعمال الاستبدال، فأضف صورًا وقياسات للتركيب بدلًا من الاعتماد على المظهر فقط.
استخدم كتالوج عائلة المنتجات لتحديد هياكل السلسلة المحتملة و سير عمل اختيار الهندسة لإعداد الأبعاد. إذا كان النموذج معروفًا بالفعل، فقم بربط طلب عرض الأسعار بصفحة المنتج ذات الصلة حتى يظل النقاش الفني مرتبطًا بتكوين محدد.
Separate test-station loads from conveyor transport
Verify that locating and test forces are carried by the station hardware rather than unintentionally through the chain or guide rollers.
تم التحقق من الهندسة
تتم مقارنة رسم السلسلة، وبيانات العجلة المسننة، ومراكز الأسلاك، ومقطع السكة، والجانب السفلي للحامل كواجهة واحدة. يتم تسجيل ارتفاعات النقل ومسافات التوجيه على رسم الآلة بدلاً من تركها كافتراضات للتركيب.
تم التحقق من واجب التشغيل
تعتمد المراجعة على كتلة الناقل المحملة، وأقصى طابور انتظار، والسرعة، وعدد مرات التشغيل في الساعة، وتسلسل التوقف والإطلاق الفعلي. ويتم ذكر أي قيود تتعلق بالغسيل، أو الغبار، أو التلوث الكاشط، أو التعرض للزيت، أو درجة الحرارة قبل تحديد خيارات المواد والتشحيم.
تم عزل قوات المحطة
يتم فحص نقاط التوقف والمحددات للتأكد من عدم تعرضها للقوى أثناء التجميع أو الاختبار أو المناولة. وعند الإمكان، يتم نقل قوة العملية بواسطة جهاز تحديد مواقع مخصص بدلاً من أن يتم رد فعلها عبر السلسلة وقضيب التوجيه.
تم الاتفاق على اختبار القبول
يتم الاتفاق على ملاحظات التشغيل، والأبعاد الحرجة، وأي سجلات فحص مطلوبة قبل إصدار أمر الإنتاج. وهذا يوفر أساسًا قابلاً للتكرار للقبول لأغراض الشراء والهندسة والصيانة.
بالنسبة لخط إنتاج جديد، يجب أن تتضمن حزمة الإصدار مخططًا بسيطًا لتدفق الناقل، وأبعاد محور الناقل، وموقع التشغيل والإيقاف، وأقصى حمولة في طابور الانتظار، ونقاط النقل، والمحطات التي يتم فيها تحديد موقع المنصة آليًا. أما بالنسبة لخط إنتاج قائم، فتتضمن الحزمة المكافئة رمز السلسلة المثبتة (إن كان مقروءًا)، وقياسات متعددة للخطوة، وصورًا جانبية ونهائية، وعدد أسنان العجلة المسننة وقطرها، وملف تعريف السكة، والجانب السفلي للناقل. تتيح هذه السجلات مراجعة السلسلة ومقارنتها بالآلة الفعلية بدلًا من الاعتماد على ملصق تطبيق عام.
بعد التشغيل، احتفظ بنفس نقاط المرجعية للصيانة. راقب استطالة عدة مراحل، وحالة البكرات، وتآكل القضبان، وحالة المسننات، وموضع الشد على فترات زمنية محددة. يسهل السجل الثابت التمييز بين التآكل الطبيعي ومشاكل المحاذاة أو التشحيم أو وصلة المحطة، ويوفر نقطة انطلاق موثوقة لطلب الاستبدال التالي.

























