
Engineering guidance for repeatable carrier presentation to gauges, sensors, test fixtures and vision systems.
قبل از انتخاب زنجیره، مسیر حامل را نقشه برداری کنید
Inspection stations should separate conveyor motion from the force path used for locating and testing. The pallet must arrive repeatably, but the locator or fixture—not the chain—should carry process loads wherever practical. A pallet conveyor chain should be selected only after the process sequence is visible: where the carrier enters, accelerates, stops, accumulates, locates, transfers and leaves the line. The same chain family can behave very differently when the rail height, stop force, strand spacing or carrier underside changes.
جرم باربر بارگذاری شده، مساحت باربر، مرکز ثقل، طول نوار نقاله، سرعت، فرکانس شروع/توقف و حداکثر تعداد باربرهایی که میتوانند هر منطقه را اشغال کنند، ثبت کنید. ماژولهای انتقال عمودی یا جانبی، بالابرها، صفحات گردان و هر ایستگاهی که در هنگام توقف باربر، نیروی فرآیندی اعمال میکند را نیز شامل کنید.
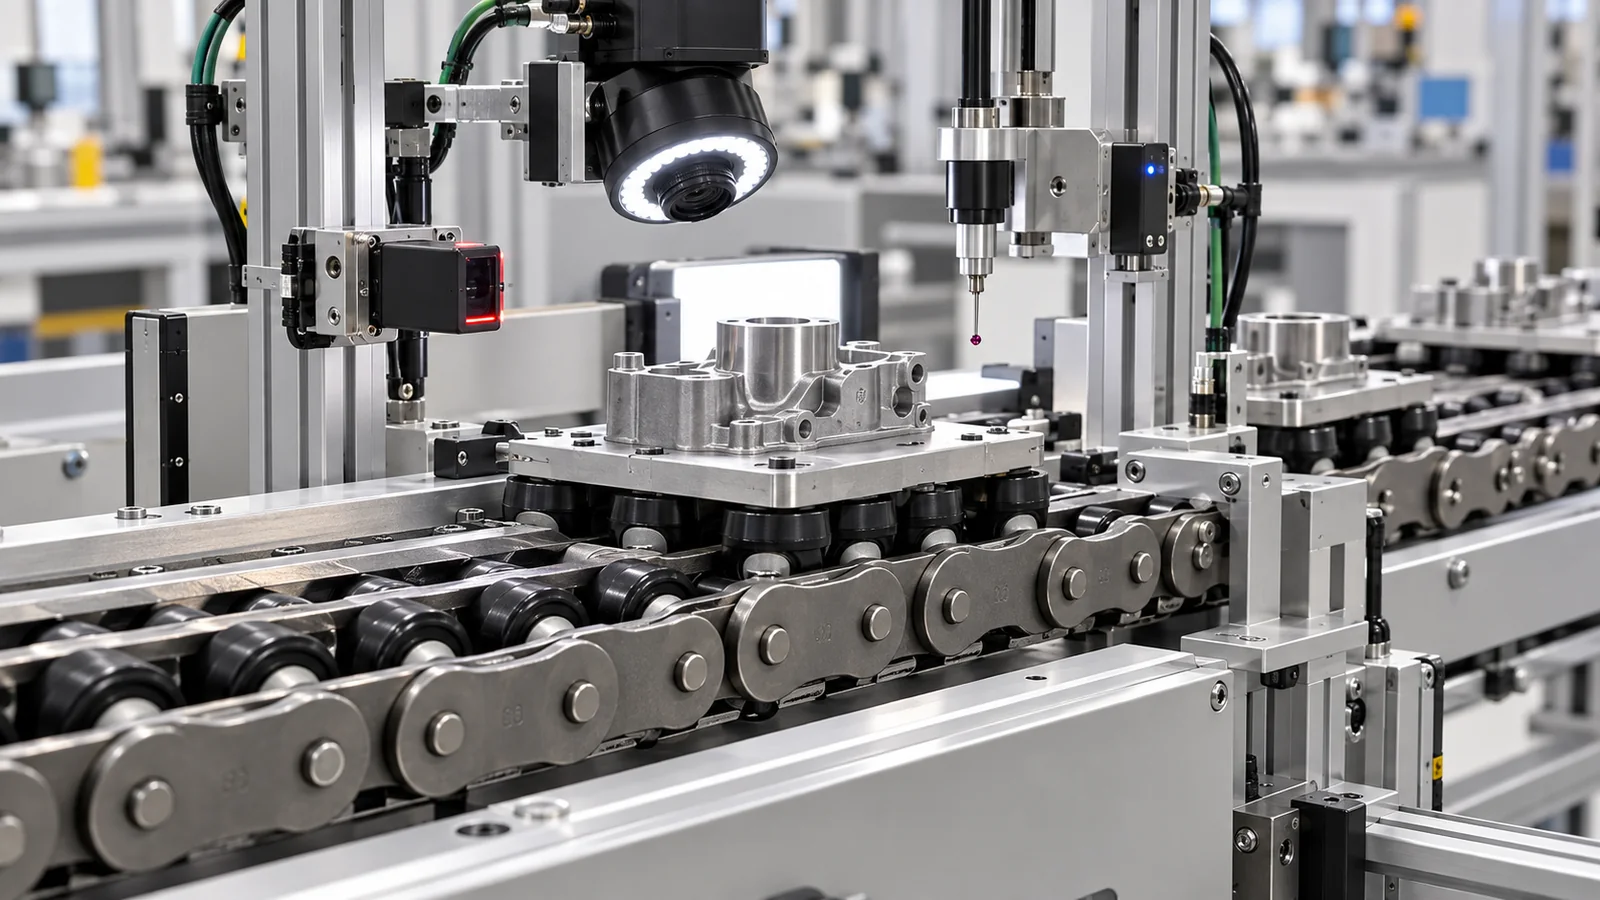
رابطهای مکانیکی که انتخاب را کنترل میکنند
قسمت زیرین حامل
سطوحی که با زنجیر یا عناصر راهنما در تماس هستند، ارتفاع مرجع مورد نیاز و هرگونه نوار سایش، محل قرارگیری بوش یا بالابر زیر پالت را مشخص کنید.
تماس ریل و غلتک
تأیید کنید که کدام سطح غلتک یا زنجیر روی ریل حرکت میکند، جنس و عرض ریل چگونه است، تکیهگاه برگشت، راهنمای جانبی و فواصل اطراف انتقالها چگونه است.
چرخ دنده و درایو
گام، تعداد دندانه، قطر داخلی، فاصله مرکز محور، موقعیت محرک، روش کشش و نحوه انتقال زنجیر بین چرخدنده و ریل مستقیم را ثبت کنید.
ایستگاهها و مکانیابها
در صورت امکان، نیروهای متوقف کننده نوار نقاله را از نیروهای ماشینکاری، پرس یا آزمایش جدا کنید. وسیلهای را که به طور فیزیکی حامل را در ایستگاه قرار میدهد، شناسایی کنید.
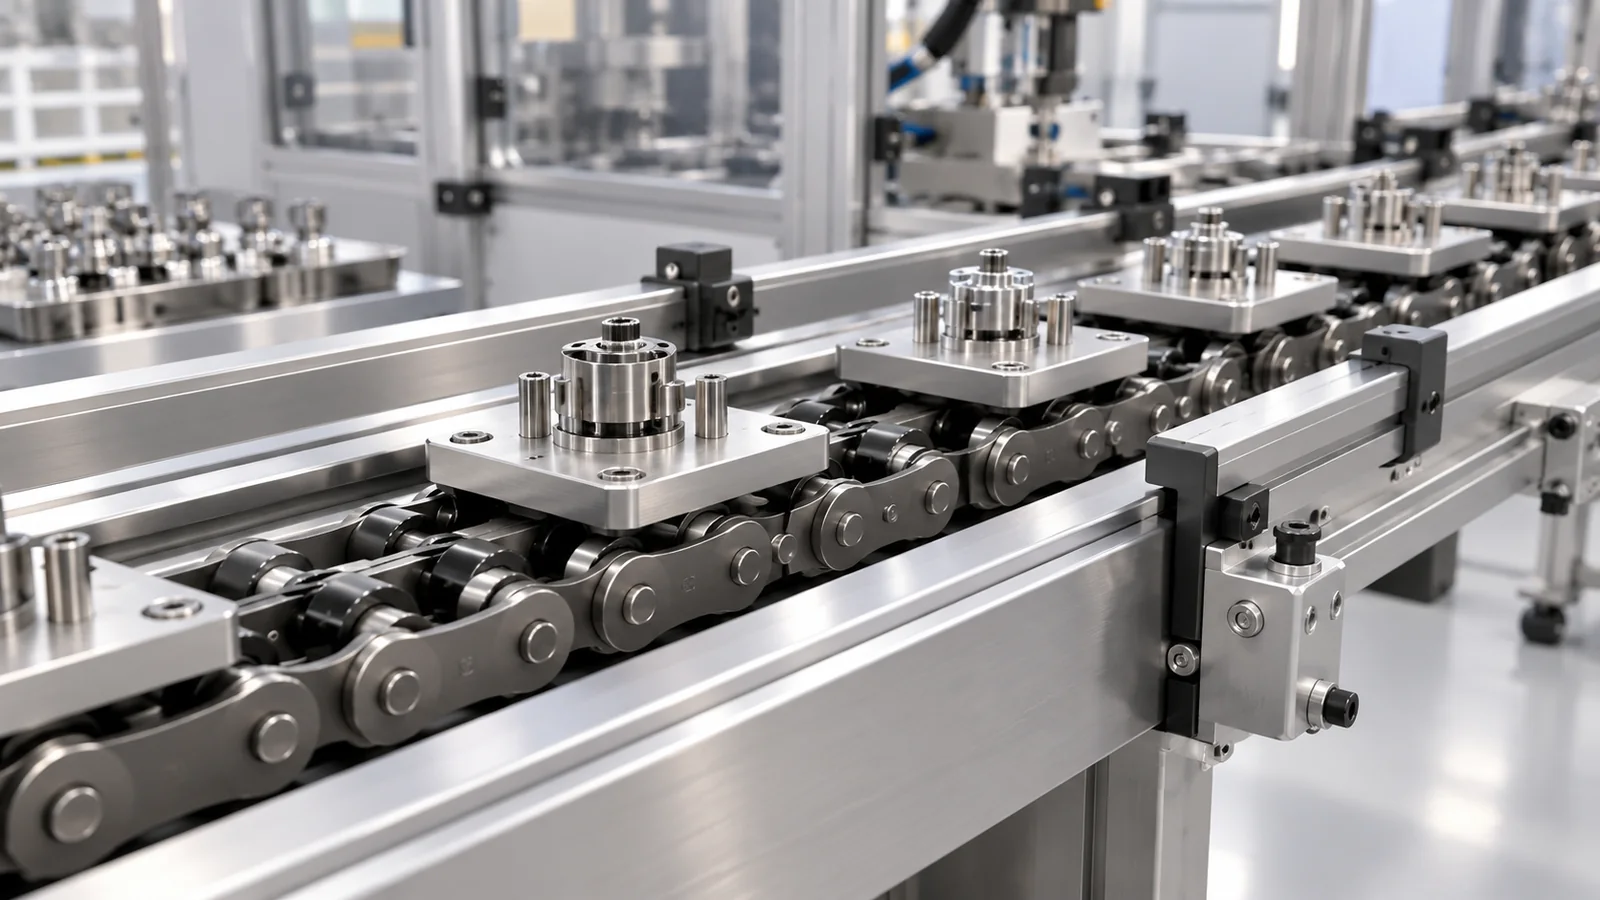
تبدیل توالی تولید به وظیفه زنجیرهای
سرعت خط به خودی خود وظیفه را توصیف نمیکند. زنجیره همچنین شاهد شتاب، استارتهای بارگذاری شده، اصطکاک انباشت، مفصلبندی چرخدنده، تماس ریل، ضربه انتقال و آلودگی محیطی است. یک نوار نقاله کوتاه با استارتهای بارگذاری شده مکرر میتواند بررسی متفاوتی نسبت به یک خط طولانیتر که به طور پیوسته با همان سرعت اسمی کار میکند، داشته باشد.
For accumulation or free-flow operation, provide the longest expected queue, carrier spacing and how frequently a stopped queue is verified. For indexed systems, state cycle time and the number of starts per hour. For washdown, dust, abrasive particles, oils or elevated temperature, identify the environment before material or lubrication decisions are made.
Selection worksheet for Inspection and Test Systems
| ورودی | چه چیزی را ثبت کنیم | چرا مهم است؟ |
|---|---|---|
| حامل/بار | جرم خالی و باردار، ابعاد، مرکز ثقل | بار غلتشی، رفتار توقف و بارگذاری رشته را تعریف میکند. |
| هندسه نوار نقاله | طول، مراکز رشته، مقطع ریل، جابجاییها، شیبها | پشتیبانی، ردیابی و رابطهای چرخدنده/ریل را کنترل میکند. |
| حرکت | سرعت زنجیر، سرعت حامل، تعداد استارت در ساعت، تعداد دفعات انباشت | اصطکاک، بار دینامیکی و رفتار شروع مجدد را تغییر میدهد. |
| رانندگی | دادههای چرخدنده، محل قرارگیری درایو، میزان شیب و تراز شفت | برای مدیریت تعامل و تنش لازم است. |
| محیط زیست | محدودیتهای دما، آلودگی، رطوبت، روانکاری | بر انتخاب مواد، غلتک و نگهداری تأثیر میگذارد. |
| وضعیت پروژه | طرح جدید یا جایگزین، تعداد، مستندات | تعیین میکند که قبل از ارائه پیشنهاد، چه مواردی باید تأیید شوند. |
راهاندازی باید ردیابی، انتقال و توقف رفتار را اثبات کند
نوار نقاله را ابتدا با سرعت کم و بدون بار تولیدی راه اندازی کنید. ورود و خروج زنجیر را در چرخ دنده ها، انتقال ریل راهنما، موقعیت جمع شدن و هرگونه حرکت جانبی مشاهده کنید. حامل های نمونه را اضافه کنید و تأیید کنید که غلتک ها آزادانه می چرخند، پالت ها در هنگام انتقال گیر نمی کنند و توقف ها به طور تمیز و بدون بارگذاری شوک آزاد می شوند.
در طول آزمایشهای بارگیری، به جای فقط یک حامل، بدترین حالت صف و پرتقاضاترین ایستگاه را زیر نظر داشته باشید. صداهای غیرمعمول، ساییدگی غلتک، علامتگذاری ریل، کشش ناهموار رشته، بالا رفتن زنجیر، انحراف پالت و هرگونه تماس بین حامل و محافظها یا حسگرها را ثبت کنید. قبل از افزایش سرعت، مشکلات هندسی و تراز را اصلاح کنید.
برنامهریزی نگهداری و جایگزینی
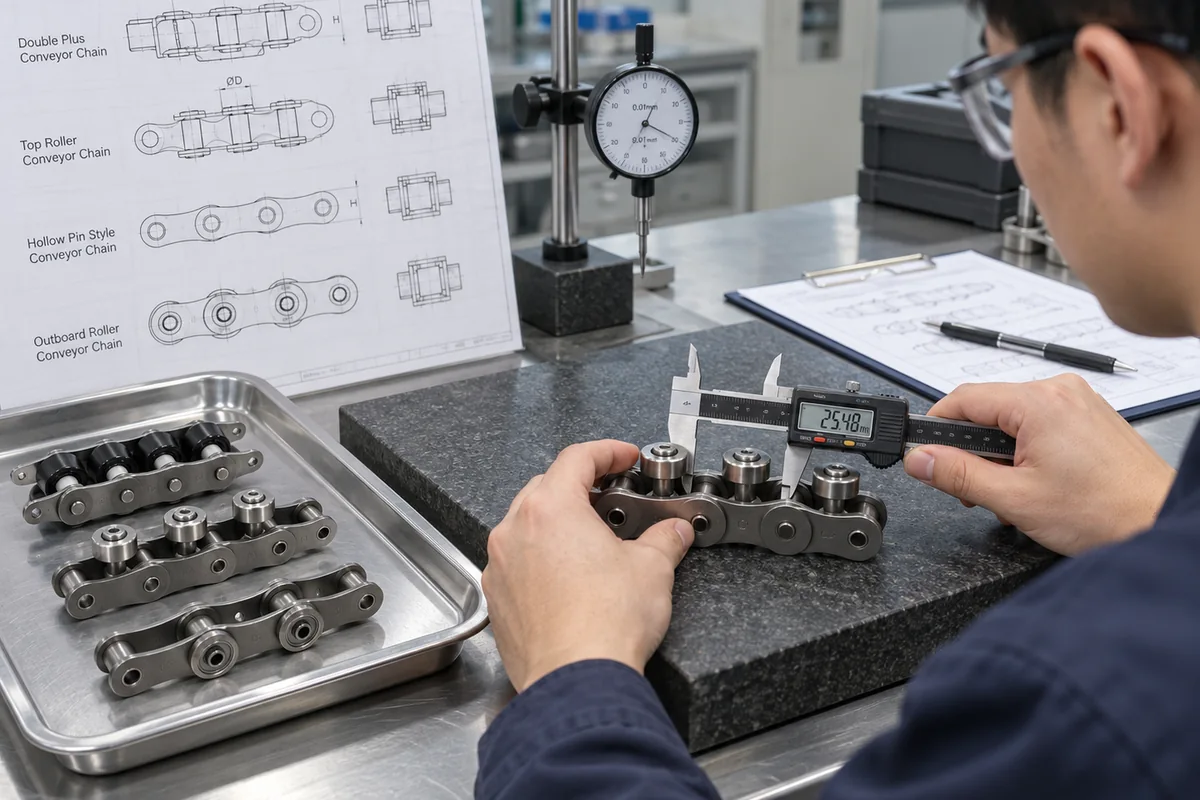
به جای یک تصویر بصری، از دادههای روند استفاده کنید. افزایش طول زنجیر را در تعداد مشخصی از گامها، وضعیت غلتک، سایش صفحات جانبی، سایش ریل، وضعیت دندانه چرخدنده و موقعیت کشش در فواصل منظم ثبت کنید. اگر از رشتههای جفت استفاده میشود، دو طرف را با هم مقایسه کنید و هرگونه تفاوت در کشش یا ردیابی حامل را بررسی کنید.
هنگام تعویض زنجیر نصب شده، در صورت خوانا بودن، کد زنجیر، عکسی از یک گام کامل از کنار، نمای انتهایی که موقعیت غلتکها را نشان میدهد، اندازهگیری چند گام، تعداد و قطر دندانه چرخدنده و سطح مقطع ریل را ارائه دهید. اگر تعویض باید با زمان اتصال موجود یا طول رشته مطابقت داشته باشد، این موارد را به صراحت بیان کنید.
Information to include with an enquiry
یک درخواست مفید شامل دستگاه/کاربرد، خانواده یا مدل زنجیر، گام هدف، دادههای حامل/بار، طول و سرعت نوار نقاله، مقدار، جزئیات چرخدنده، رابط ریل، الزامات محیطی و مستندسازی است. برای طرحهای جدید، توالی فرآیند و نقشه زیر پالت را اضافه کنید. برای کارهای جایگزین، به جای تکیه صرف بر ظاهر، عکسها و اندازهگیریهای نصب شده را اضافه کنید.
استفاده از کاتالوگ خانواده محصول برای شناسایی معماریهای زنجیرهای احتمالی و گردش کار انتخاب مهندسی برای تهیه ابعاد. اگر مدل از قبل مشخص است، RFQ را به صفحه محصول مربوطه پیوند دهید تا بحث فنی به یک پیکربندی خاص مرتبط بماند.
Separate test-station loads from conveyor transport
Verify that locating and test forces are carried by the station hardware rather than unintentionally through the chain or guide rollers.
Geometry verified
نقشه زنجیر، دادههای چرخدنده، مراکز رشته، بخش ریل و قسمت زیرین حامل به عنوان یک رابط با هم مقایسه میشوند. ارتفاع انتقال و فاصلههای راهنما به جای اینکه به عنوان فرضیات نصب باقی بمانند، در نقشه دستگاه ثبت میشوند.
Operating duty verified
این بررسی از جرم حامل بارگذاری شده، حداکثر صف، سرعت، تعداد استارت در ساعت و توالی واقعی توقف و رهاسازی استفاده میکند. هرگونه شستشو، گرد و غبار، آلودگی ساینده، قرار گرفتن در معرض روغن یا محدودیت دما قبل از نهایی شدن انتخاب مواد و روانکاری بیان میشود.
Station forces isolated
نیروهای اعمال شده در حین مونتاژ، آزمایش یا جابجایی، به توقفگاهها و مکانیابها بررسی میشوند. در صورت امکان، نیروی فرآیند به جای واکنش از طریق زنجیر و ریل راهنما، توسط یک فیکسچر مکانیاب اختصاصی تحمل میشود.
Acceptance test agreed
مشاهدات راهاندازی، ابعاد بحرانی و هرگونه سوابق بازرسی مورد نیاز، قبل از سفارش تولید مورد توافق قرار میگیرند. این امر، مبنای پذیرش قابل تکرار برای خرید، مهندسی و نگهداری ایجاد میکند.
برای یک خط جدید، بستهی ترخیص باید شامل یک نمودار جریان حامل ساده، ابعاد خط مرکزی نقاله، محل حرکت و بارگیری، حداکثر صف بارگیری، نقاط انتقال و ایستگاههایی که پالت به صورت مکانیکی در آن قرار دارد، باشد. برای یک خط موجود، بستهی معادل شامل کد زنجیر نصب شده در صورت خوانا بودن، اندازهگیری چند گام، عکسهای جانبی و انتهایی، تعداد و قطر دندانههای چرخدنده، پروفیل ریل و قسمت زیرین حامل است. این سوابق به زنجیر اجازه میدهد تا به جای یک برچسب کاربرد عمومی، در مقایسه با دستگاه واقعی بررسی شود.
پس از راهاندازی، همان نقاط مرجع را برای نگهداری حفظ کنید. میزان افزایش طول چند گام، وضعیت غلتک، سایش ریل، وضعیت چرخدنده و موقعیت شروع حرکت را در فواصل زمانی مشخص بررسی کنید. یک سابقه پایدار، تشخیص سایش طبیعی را از مشکل همترازی، روانکاری یا رابط ایستگاه آسانتر میکند و به درخواست تعویض بعدی، یک نقطه شروع قابل اعتماد میدهد.

























