
Engineering guidance for repeatable carrier presentation to gauges, sensors, test fixtures and vision systems.
Kartlägg transportörens väg innan du väljer en kedja
Inspection stations should separate conveyor motion from the force path used for locating and testing. The pallet must arrive repeatably, but the locator or fixture—not the chain—should carry process loads wherever practical. A pallet conveyor chain should be selected only after the process sequence is visible: where the carrier enters, accelerates, stops, accumulates, locates, transfers and leaves the line. The same chain family can behave very differently when the rail height, stop force, strand spacing or carrier underside changes.
Registrera den belastade bärarens massa, bärarens fotavtryck, tyngdpunkt, transportbandets längd, hastighet, start-/stoppfrekvens och det maximala antalet bärare som kan uppta varje zon. Inkludera vertikala eller sidoförflyttningsmoduler, lyftar, vridbord och alla stationer som applicerar processkraft medan bäraren är stoppad.
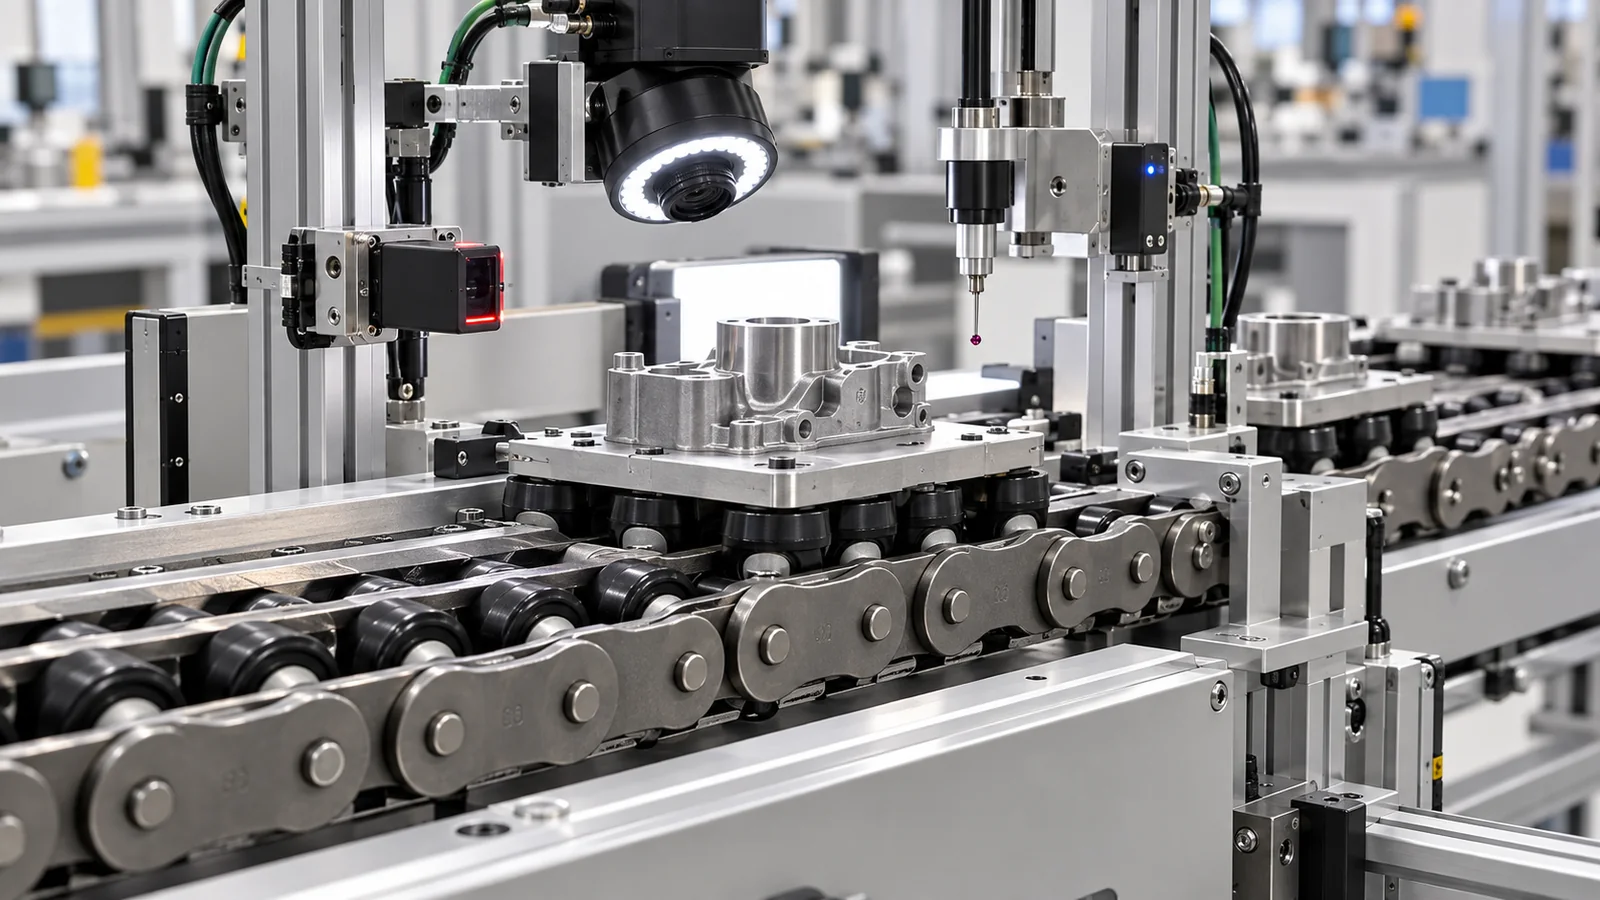
Mekaniska gränssnitt som styr valet
Bärarens undersida
Definiera ytorna som vidrör kedjan eller styrelementen, den erforderliga referenshöjden och eventuella slitlister, styrbussningar eller lyftfunktioner under paletten.
Kontakt mellan skena och rullarna
Bekräfta vilken rulle- eller kedjeyta som löper på skenan, skenans material och bredd, returstöd, sidostyrning och fritt utrymme runt förflyttningar.
Kedjehjul och drivning
Registrera stigning, kuggantal, borrning, axelcentrumavstånd, drivposition, upptagningsmetod och hur kedjan övergår mellan kedjehjul och rak skena.
Hållplatser och positioner
Separera transportbandets stoppkrafter från bearbetnings-, press- eller testkrafter när det är möjligt. Identifiera den enhet som fysiskt placerar transportören vid stationen.
Omvandla produktionssekvensen till kedjetjänst
Linjehastigheten i sig beskriver inte drift. Kedjan upplever även acceleration, laststarter, ackumulerad friktion, kedjehjulsled, skenkontakt, överföringsstötar och miljöföroreningar. En kort transportör med frekventa laststarter kan kräva en annan granskning än en längre linje som körs stadigt med samma nominella hastighet.
For accumulation or free-flow operation, provide the longest expected queue, carrier spacing and how frequently a stopped queue is verified. For indexed systems, state cycle time and the number of starts per hour. For washdown, dust, abrasive particles, oils or elevated temperature, identify the environment before material or lubrication decisions are made.
Selection worksheet for Inspection and Test Systems
| Input | Vad som ska spelas in | Varför det spelar roll |
|---|---|---|
| Bärare/last | Tom och lastad massa, dimensioner, tyngdpunkt | Definierar rullande belastning, stoppbeteende och trådbelastning. |
| Transportbandets geometri | Längd, trådcentrum, rälssektion, övergångar, lutningar | Styr stöd, spårning och gränssnitt mellan kedjehjul/skena. |
| Rörelse | Kedjehastighet, bärhastighet, starter per timme, ackumulering | Ändrar friktion, dynamisk belastning och återstartsbeteende. |
| Köra | Kedjehjulsdata, drivplats, upptagning och axeluppriktning | Krävs för engagemang och spänningshantering. |
| Miljö | Temperatur, kontaminering, fukt, smörjgränser | Påverkar val av material, rulle och underhåll. |
| Projektstatus | Ny design eller ersättning, kvantitet, dokumentation | Avgör vad som måste verifieras innan offert. |
Driftsättning bör bevisa spårning, överföringar och stoppbeteende
Kör transportbandet med låg hastighet utan produktionsbelastning först. Observera kedjeingång och -utgång vid kedjehjulen, övergångar till styrskenor, upptagningsposition och eventuella sidorörelser. Lägg till representativa bärare och bekräfta att rullarna roterar fritt, att pallarna inte fastnar vid överföringar och att stopplossningen sker utan stötbelastning.
Under lastade försök, håll koll på den värsta tänkbara kön och den mest krävande stationen snarare än bara en enda vagn. Registrera ovanliga ljud, rullslitage, rälsmarkeringar, ojämn trådspänning, kedjeklättring, pallgirning och all kontakt mellan vagnen och skydd eller sensorer. Korrigera geometri- och uppriktningsproblem innan hastigheten ökas.
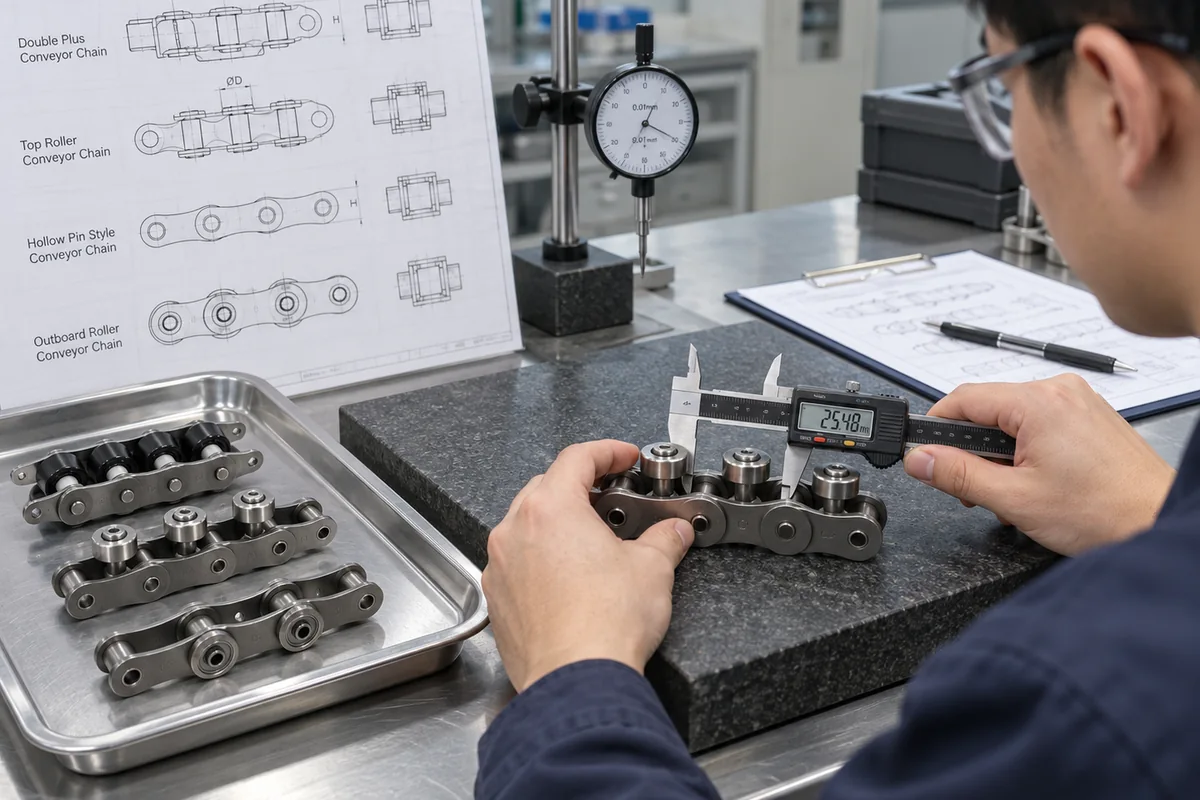
Planering av underhåll och utbyte
Använd trenddata snarare än en visuell ögonblicksbild. Registrera kedjeförlängning över ett definierat antal stigningar, rullarnas skick, sidoplåtarnas slitage, skenornas slitage, kedjehjulets kuggskick och upptagningsposition med jämna mellanrum. Om parvisa trådar används, jämför de två sidorna och undersök eventuella skillnader i spänning eller bärarspårning.
När du byter ut en installerad kedja, ange kedjekoden om den är läsbar, ett fotografi av en komplett stigning från sidan, en ändvy som visar rullarnas positioner, mått på flera stigningar, kedjehjulets kuggantal och hål, samt skenans tvärsnitt. Om utbytet måste matcha befintlig infästningstidspunkt eller matchande trådlängd, ange detta uttryckligen.
Information to include with an enquiry
En bra förfrågan inkluderar maskin/applikation, kedjefamilj eller modell, måldelning, bärar-/lastdata, transportbandets längd och hastighet, kvantitet, kedjehjulsdetaljer, skengränssnitt, miljö och dokumentationsbehov. För nya konstruktioner, lägg till processsekvens och ritning av pallens undersida. För utbytesarbete, lägg till installerade fotografier och mått istället för att enbart förlita sig på utseende.
Använd produktfamiljkatalog för att identifiera sannolika kedjearkitekturer och arbetsflöde för tekniskt urval för att förbereda dimensioner. Om modellen redan är känd, länka offerten till relevant produktsida så att den tekniska diskussionen förblir knuten till en specifik konfiguration.
Separate test-station loads from conveyor transport
Verify that locating and test forces are carried by the station hardware rather than unintentionally through the chain or guide rollers.
Geometry verified
Kedjeritningen, kedjehjulsdata, trådcentrum, skensektion och undersida av bärenheten jämförs som ett gränssnitt. Överföringshöjder och styrningsavstånd registreras på maskinritningen istället för att lämnas som installationsantaganden.
Operating duty verified
Granskningen använder lastad bärmassa, maximal kö, hastighet, starter per timme och den verkliga stopp-och-släpp-sekvensen. Eventuell avspolning, damm, slipande kontaminering, oljeexponering eller temperaturbegränsning anges innan material- och smörjval avslutas.
Station forces isolated
Stopp och positioneringsanordningar kontrolleras med avseende på de krafter som appliceras under montering, test eller hantering. Där det är praktiskt möjligt bärs processkraften av en dedikerad positioneringsfixtur istället för att reagera genom kedjan och styrskenan.
Acceptance test agreed
Idrifttagningsobservationer, kritiska dimensioner och eventuella nödvändiga inspektionsprotokoll avtalas före produktionsordern. Detta skapar en repeterbar acceptansgrund för inköp, konstruktion och underhåll.
För en ny linje bör releasepaketet innehålla ett enkelt flödesschema för kedjan, transportörens mittlinjedimensioner, driv- och upptagningsplats, maximalt belastad kö, överföringspunkter och de stationer där paletten är mekaniskt placerad. För en befintlig linje är motsvarande paket den installerade kedjekoden när den är läsbar, mått på flera steg, sido- och ändfotografier, kedjehjulets kuggantal och hål, skenprofil och kedjans undersida. Dessa register gör det möjligt att jämföra kedjan med den faktiska maskinen istället för en generisk applikationsetikett.
Efter driftsättning, behåll samma referenspunkter för underhåll. Mät förlängning med flera steg, rullarnas skick, skenslitage, kedjehjulets skick och upptagningsposition med definierade intervall. En stabil registrering gör det lättare att skilja normalt slitage från ett problem med uppriktning, smörjning eller stationsgränssnitt och ger nästa utbytesförfrågan en tillförlitlig utgångspunkt.

























