
通过手动和自动化装配和测试,为受控托盘移动提供工程指导。
在选择链条之前,先规划好载体路径。
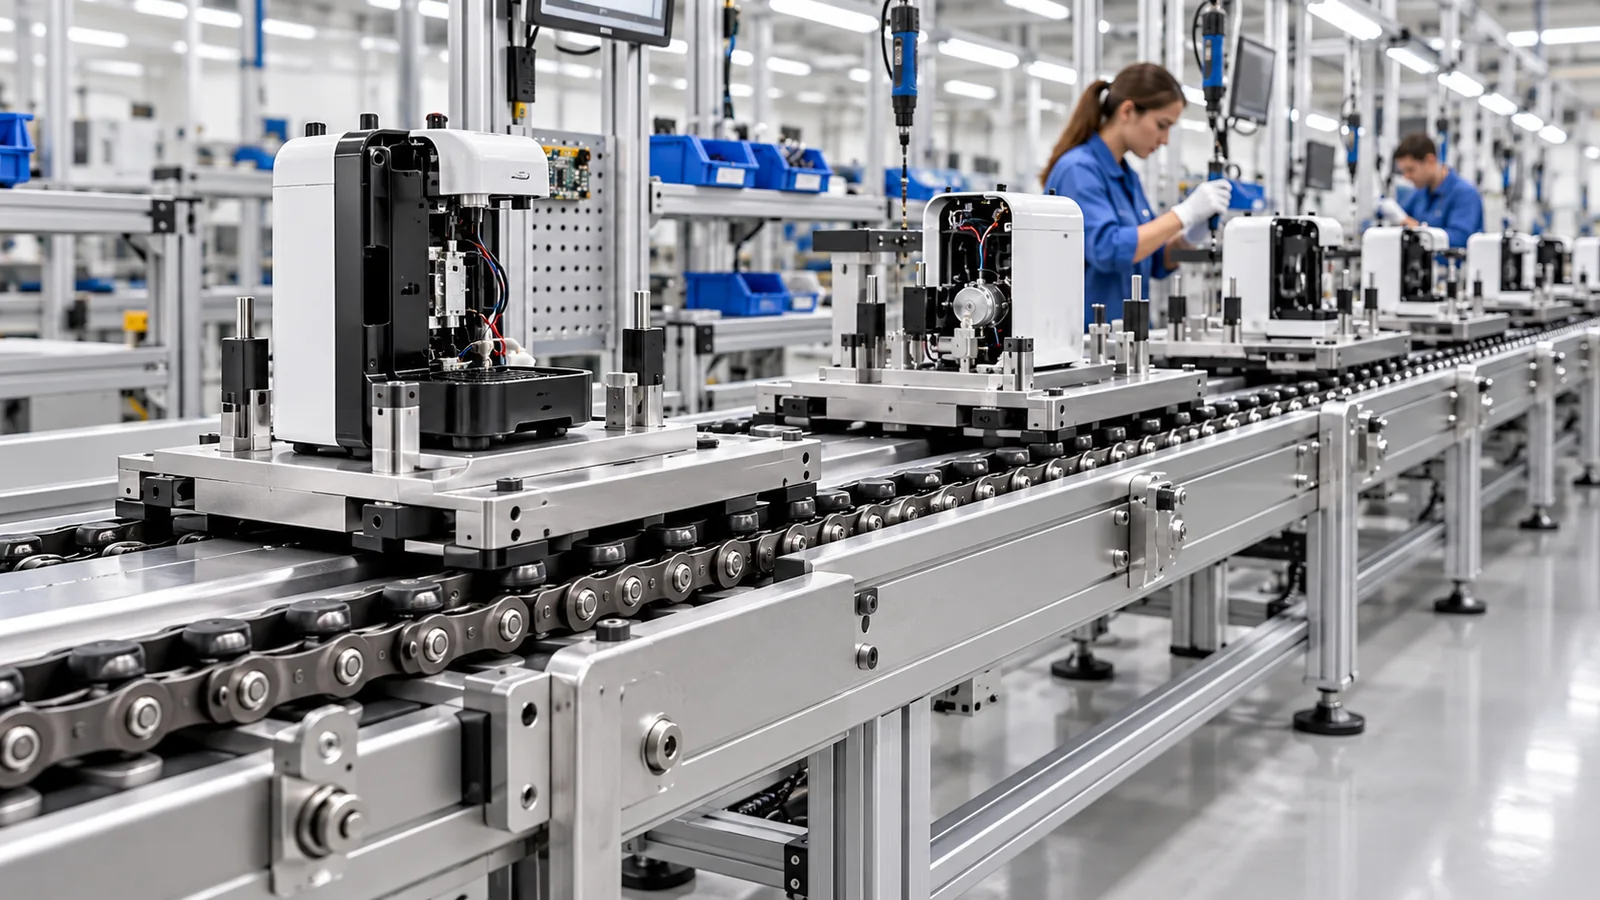
这些生产线通常包含频繁的停机、操作人员、小型夹具、测试站和堆积环节。相比单纯追求链条速度最大化,平稳的托架运动和清晰的停止/释放动作才是更有价值的设计目标。只有在明确了工艺流程之后才能选择托盘输送链:托架进入、加速、停止、堆积、定位、转移和离开生产线的位置。即使是同一系列的链条,当轨道高度、停止力、钢绞线间距或托架底部发生变化时,其性能也会截然不同。
记录载料器的质量、占地面积、重心位置、输送机长度、速度、启停频率以及每个区域可容纳的最大载料器数量。包括垂直或侧向输送模块、升降机、转盘以及任何在载料器停止时施加加工力的工位。
控制选择的机械接口
载体底部
确定与链条或导向元件接触的表面、所需的基准高度以及托盘下的任何耐磨条、定位衬套或提升功能。
钢轨和滚轮接触
确认滚轮或链条的哪一面与钢轨接触,钢轨材质和宽度,回程支撑,侧向导向以及转运装置周围的间隙。
链轮和驱动装置
记录节距、齿数、孔径、轴中心距、驱动位置、张紧方式以及链条在链轮和直轨之间的过渡情况。
站点和定位器
尽可能将传送带停止力与加工、压制或测试力分开。确定将托架物理定位在工位上的装置。
将生产顺序转换为链式作业
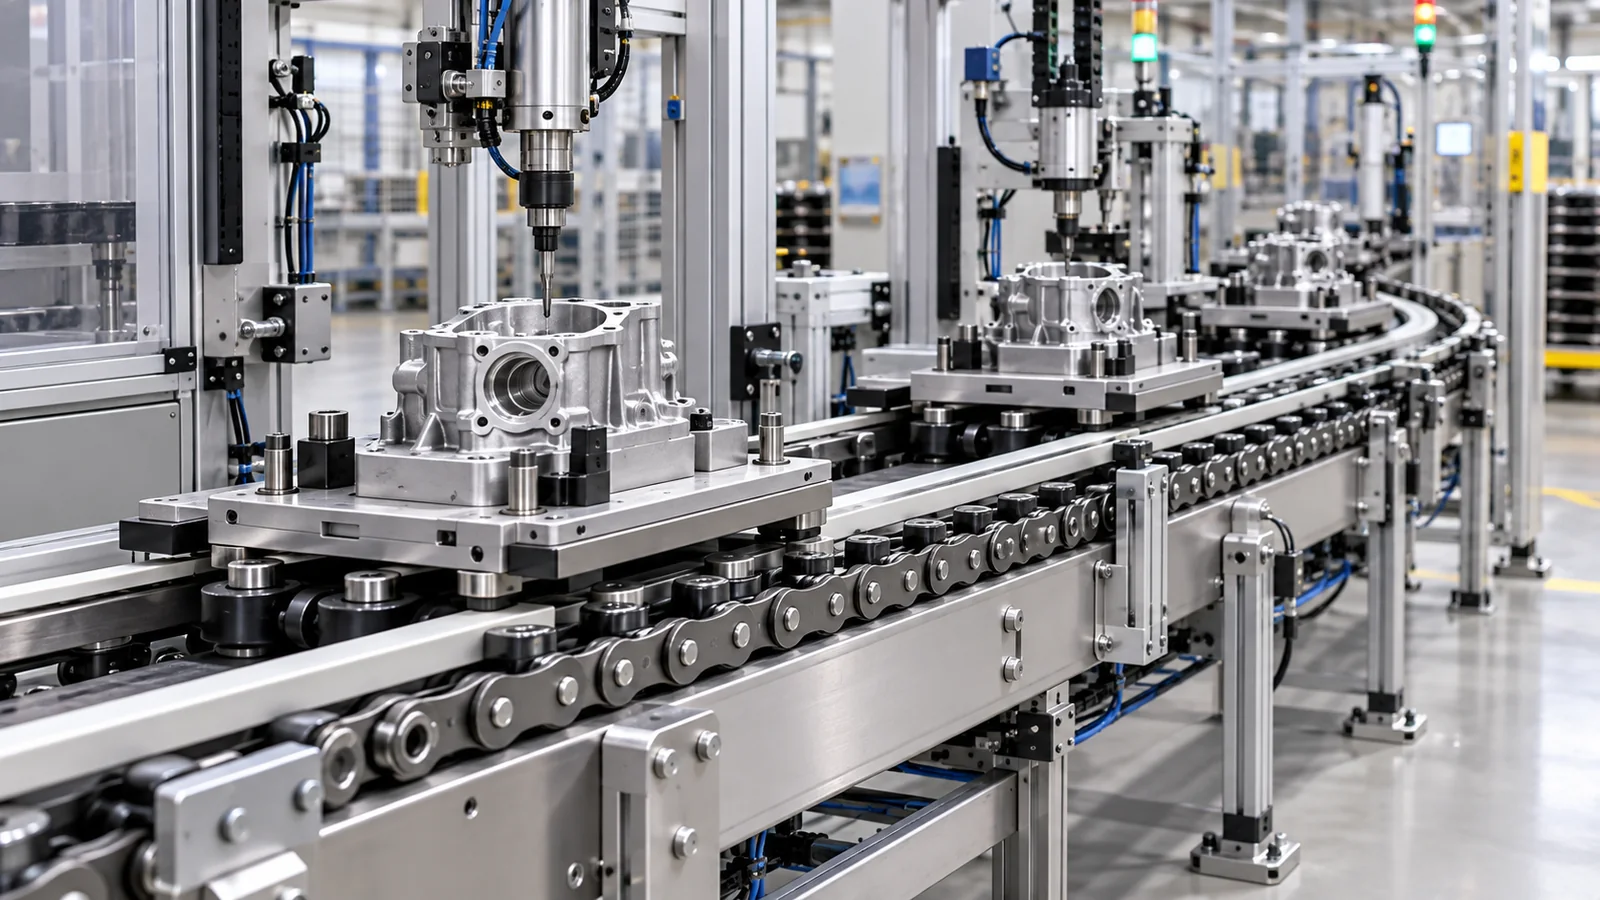
单凭线速度并不能完全描述其运行状况。输送链还会经历加速、负载启动、摩擦累积、链轮转动、轨道接触、输送冲击以及环境污染等因素。一条短距离输送机频繁负载启动,其运行状况可能与一条长距离输送机以相同额定速度稳定运行的输送机截然不同。
对于累积式或自由流动式运行,请提供最长预期队列长度、托架间距以及停止队列的检查频率。对于索引式系统,请说明循环时间和每小时启动次数。对于冲洗、灰尘、磨蚀性颗粒、油污或高温环境,请在确定材料或润滑方案之前,先确定环境因素。
家电和电子产品生产选择表
| 输入 | 要记录什么 | 为什么这很重要 |
|---|---|---|
| 承运人/货物 | 空载和满载质量、尺寸、重心 | 定义滚动荷载、停止行为和钢绞线荷载。 |
| 输送机几何形状 | 长度、钢轨中心距、钢轨截面、换乘站、坡度 | 控制支持、跟踪和链轮/导轨接口。 |
| 运动 | 链条速度、载体速度、每小时启动次数、累计 | 改变摩擦力、动态负载和重启行为。 |
| 驾驶 | 链轮数据、驱动位置、张紧装置和轴对准 | 有助于提升参与度和缓解紧张情绪。 |
| 环境 | 温度、污染、湿度、润滑限制 | 影响材料、辊筒和维护选择。 |
| 项目状态 | 新设计或替换方案、数量、文档 | 确定报价前必须核实的内容。 |
调试应证明跟踪、转移和停止行为
首先在无生产负载的情况下低速运行输送机。观察链条在链轮处的进出情况、导轨过渡段、张紧位置以及任何侧向移动。添加代表性托架,确认滚轮旋转顺畅,托盘在转移过程中不会卡住,并且止动装置能够平稳释放,不会产生冲击载荷。
在负载试验期间,应观察最不利的队列和负载最重的站点,而不仅仅是单个托架。记录异常噪音、滚轮磨损、钢轨痕迹、钢绞线张力不均、链条爬升、托盘偏航以及托架与防护装置或传感器之间的任何接触。在提高速度之前,纠正几何形状和对准问题。
维护和更换计划
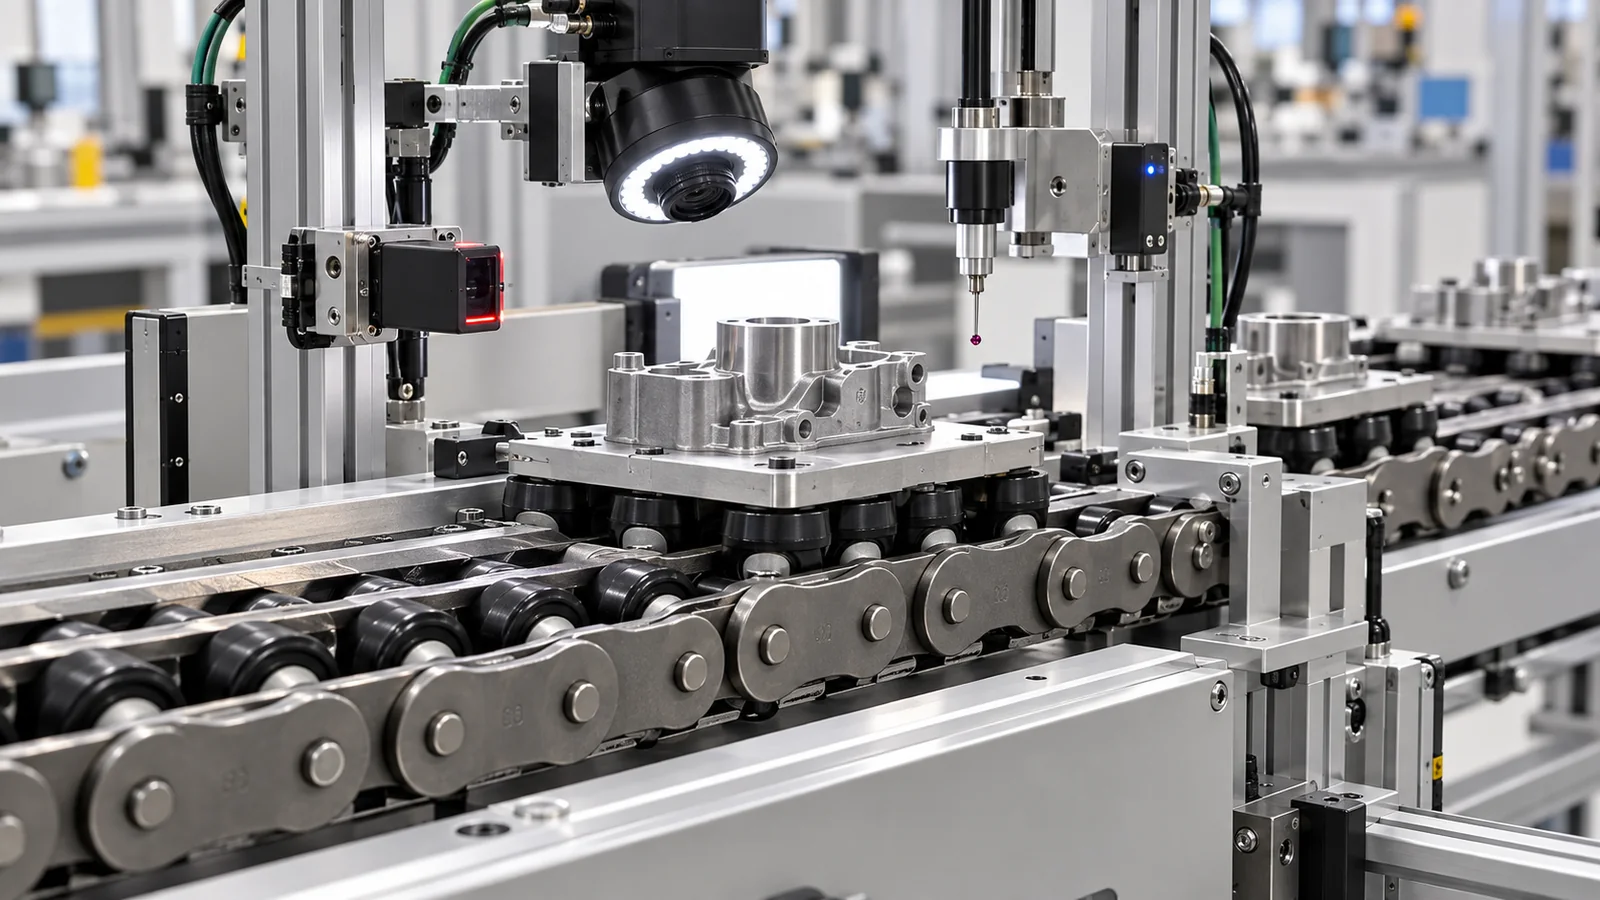
使用趋势数据而非单一的视觉快照。定期记录链条在一定节距内的伸长率、滚子状况、侧板磨损、导轨磨损、链轮齿状况和张紧位置。如果使用双股链条,则比较两侧,并检查张力或载体跟踪方面是否存在差异。
更换已安装的链条时,请提供链条编号(如可辨认)、一个完整节距的侧视图、显示滚子位置的端视图、多个节距的测量数据、链轮齿数和孔径,以及钢轨横截面图。如果更换的链条必须与现有链条的连接时间或钢绞线长度相匹配,请明确说明。
查询时需包含的信息
一份有效的询价单应包含机器/应用、链条系列或型号、目标节距、承载/负载数据、输送机长度和速度、数量、链轮详情、导轨接口、环境以及所需文档。对于新设计,请添加工艺流程图和托盘底部图纸。对于更换项目,请提供安装后的照片和尺寸,而不仅仅依靠外观。
使用 产品系列目录 识别可能的链式结构和 工程选择工作流程 准备尺寸信息。如果型号已知,请将询价单链接到相关产品页面,以便技术讨论始终围绕特定配置展开。
通过人工和自动站点验证承运商操作。
确认装配、检验和返工工位上的载具运行、堆积、停止/释放行为以及操作员通道的畅通。
几何形状已验证
链条图、链轮数据、链条中心距、导轨截面和载体底面作为一个整体进行对比。传动高度和导向间隙均记录在机器图纸上,而不是作为安装假设。
工作职责已核实
该评估采用载货载体质量、最大排队长度、速度、每小时启动次数以及实际的停止和释放顺序。在最终确定材料和润滑方案之前,会说明任何冲洗、灰尘、磨蚀性污染、油污暴露或温度限制等因素。
车站部队隔离
在装配、测试或搬运过程中,会对止动件和定位件进行受力检查。在条件允许的情况下,工艺力应由专用定位夹具承受,而不是通过链条和导轨传递。
验收测试已达成一致
在生产订单下达之前,会就调试观察结果、关键尺寸和任何必要的检验记录达成一致。这为采购、工程和维护部门提供了一个可重复的验收依据。
对于一条新生产线,发布资料包应包含简单的输送机流程图、输送机中心线尺寸、驱动和张紧位置、最大装载队列、转运点以及托盘的机械定位工位。对于一条现有生产线,相应的资料包应包含已安装链条的编码(如可辨认)、多个节距尺寸、侧面和端部照片、链轮齿数和孔径、导轨轮廓以及输送机底面照片。这些记录有助于根据实际机器而非通用标签来检查链条。
调试完成后,应保留相同的维护参考点。按规定间隔监测多节距伸长率、滚轮状况、钢轨磨损、链轮状况和张紧位置。稳定的记录有助于区分正常磨损与对中、润滑或站台接口问题,并为下次更换提供可靠的参考依据。

























