
Engineering guidance for controlled pallet movement through manual and automated assembly and test.
Planifiez le parcours du transporteur avant de choisir une chaîne.
These lines often combine frequent stops, operators, small fixtures, testing stations and accumulation. Smooth carrier movement and clearly defined stop/release behavior are more useful design targets than simply maximizing chain speed. A pallet conveyor chain should be selected only after the process sequence is visible: where the carrier enters, accelerates, stops, accumulates, locates, transfers and leaves the line. The same chain family can behave very differently when the rail height, stop force, strand spacing or carrier underside changes.
Enregistrez la masse du porteur chargé, son encombrement au sol, son centre de gravité, la longueur du convoyeur, sa vitesse, la fréquence de démarrage/arrêt et le nombre maximal de porteurs pouvant occuper chaque zone. Incluez les modules de transfert vertical ou latéral, les élévateurs, les plateaux tournants et toute station appliquant une force de traitement lorsque le porteur est à l'arrêt.
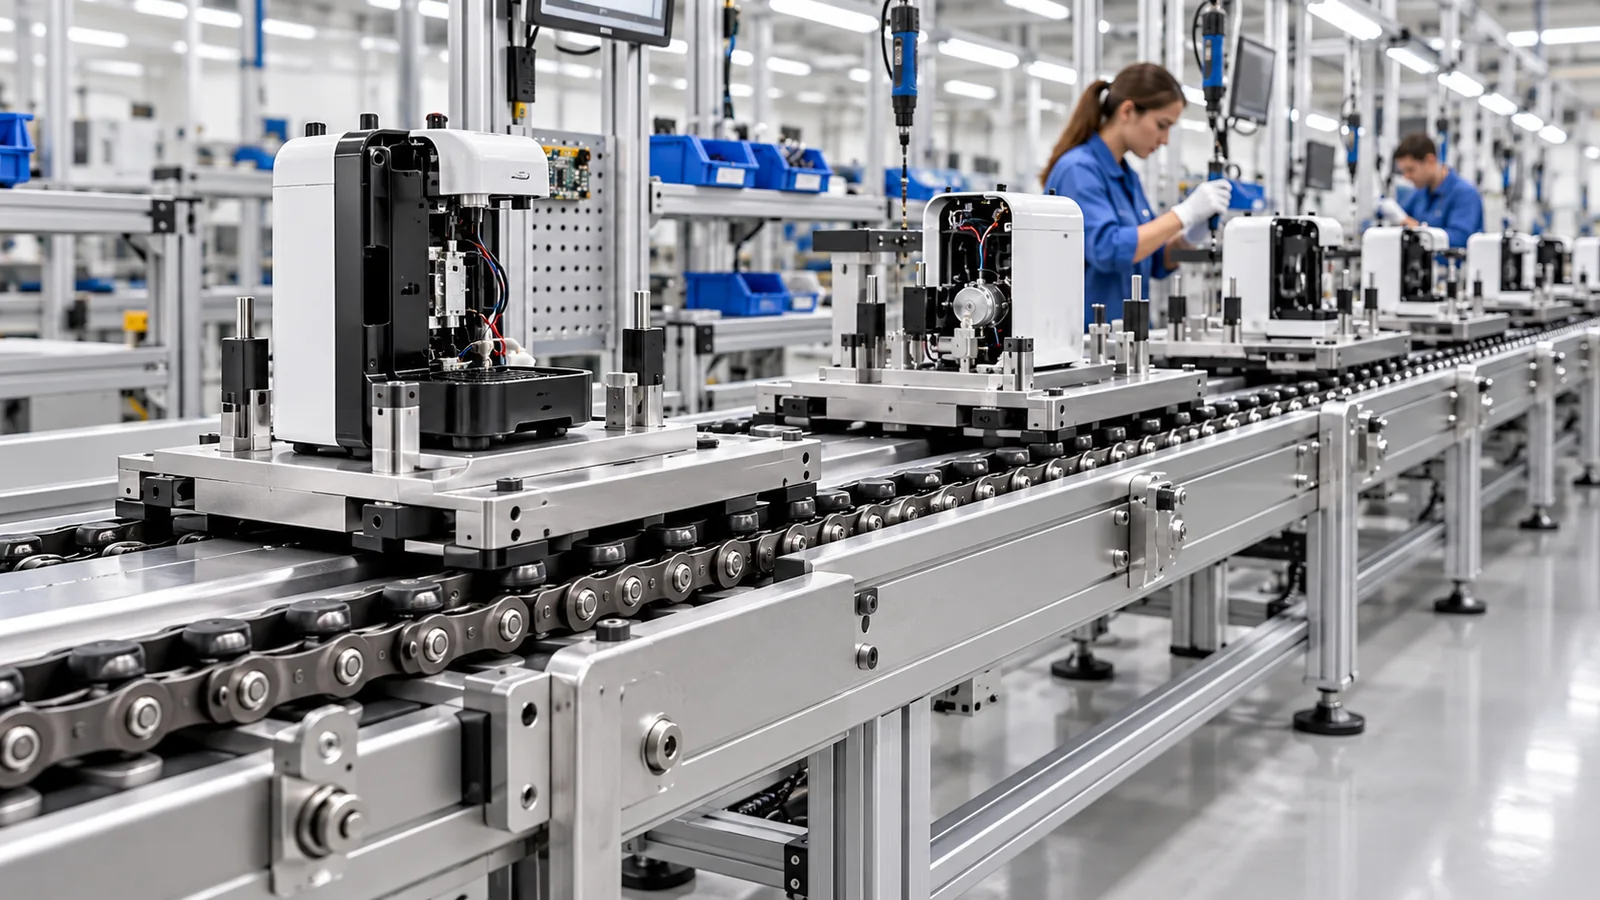
Interfaces mécaniques qui contrôlent la sélection
dessous du porte-bagages
Définir les surfaces en contact avec la chaîne ou les éléments de guidage, la hauteur de référence requise et toute bande d'usure, bague de positionnement ou dispositif de levage sous la palette.
contact entre le rail et le rouleau
Vérifiez quelle surface de rouleau ou de chaîne roule sur le rail, le matériau et la largeur du rail, le support de retour, le guidage latéral et les dégagements autour des transferts.
Pignon et transmission
Enregistrez le pas, le nombre de dents, l'alésage, l'entraxe de l'arbre, la position d'entraînement, la méthode de tension et la manière dont la chaîne effectue la transition entre le pignon et le rail droit.
Points d'arrêt et localisateurs
Dans la mesure du possible, isolez les forces d'arrêt du convoyeur des forces d'usinage, de pressage ou d'essai. Identifiez le dispositif qui positionne physiquement le chariot à la station.
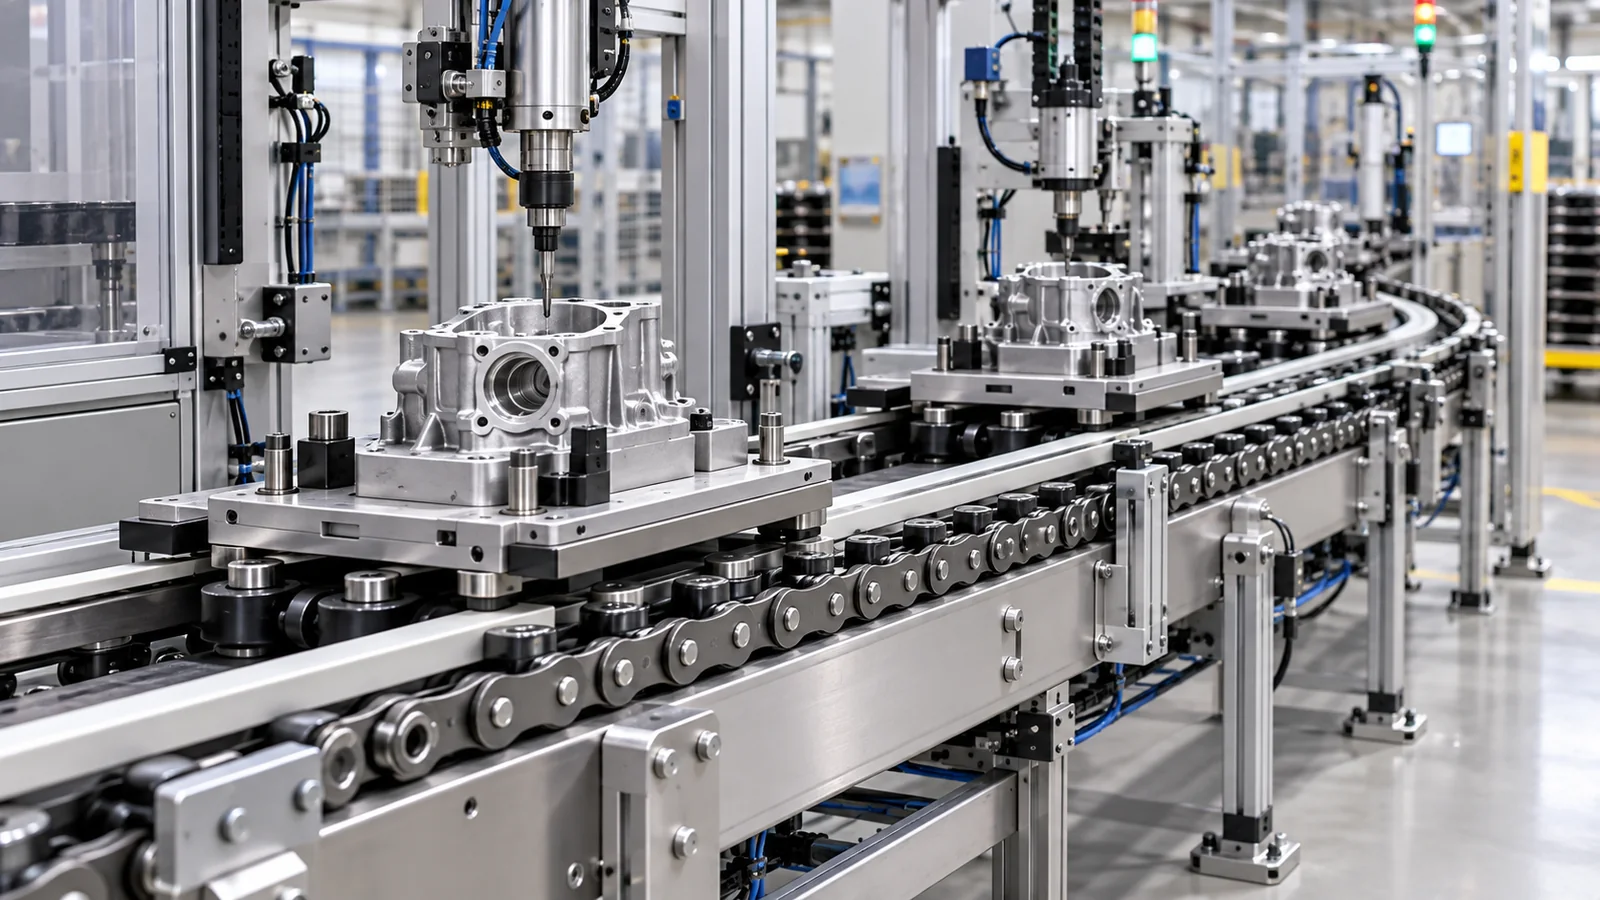
Convertir la séquence de production en service en chaîne
La vitesse de la ligne, à elle seule, ne suffit pas à décrire son fonctionnement. La chaîne subit également des accélérations, des démarrages en charge, des frottements cumulatifs, l'articulation des pignons, le contact avec les rails, les chocs lors des transferts et la contamination environnementale. Un convoyeur court avec des démarrages en charge fréquents peut nécessiter une évaluation différente de celle d'une ligne plus longue fonctionnant à vitesse nominale constante.
Pour les systèmes à accumulation ou à flux libre, indiquez la longueur maximale de la file d'attente prévue, l'espacement des convoyeurs et la fréquence de vérification des files d'attente arrêtées. Pour les systèmes indexés, précisez le temps de cycle et le nombre de démarrages par heure. En cas de lavage, de présence de poussière, de particules abrasives, d'huiles ou de températures élevées, identifiez l'environnement avant de choisir les matériaux ou les lubrifiants.
Selection worksheet for Appliance and Electronics Production
| Saisir | Que faut-il enregistrer ? | Pourquoi c'est important |
|---|---|---|
| Transporteur/charge | Masse à vide et en charge, dimensions, centre de gravité | Définit la charge de roulement, le comportement à l'arrêt et la charge du brin. |
| Géométrie du convoyeur | Longueur, entraxe des brins, section du rail, transferts, pentes | Support des commandes, suivi et interfaces pignon/rail. |
| Mouvement | Vitesse de la chaîne, vitesse du porteur, démarrages par heure, accumulation | Modifie le frottement, la charge dynamique et le comportement au redémarrage. |
| Conduire | Données du pignon, position de l'entraînement, tension et alignement de l'arbre | Nécessaire pour l'engagement et la gestion des tensions. |
| Environnement | Limites de température, de contamination, d'humidité et de lubrification | Influence les choix de matériaux, de rouleaux et d'entretien. |
| État du projet | Nouveau modèle ou remplacement, quantité, documentation | Détermine ce qui doit être vérifié avant l'établissement du devis. |
La mise en service doit permettre le suivi, les transferts et l'arrêt des comportements.
Faites d'abord fonctionner le convoyeur à faible vitesse sans charge de production. Observez l'entrée et la sortie de la chaîne au niveau des pignons, les transitions des rails de guidage, la position de tension et tout mouvement latéral. Ajoutez des supports représentatifs et vérifiez que les rouleaux tournent librement, que les palettes ne se bloquent pas aux transferts et que les butées se libèrent proprement sans à-coups.
Lors des essais en charge, surveillez la file d'attente la plus dense et la station la plus exigeante plutôt qu'un seul chariot. Notez tout bruit anormal, frottement des rouleaux, marquage des rails, tension inégale des brins, dérapage de la chaîne, déplacement latéral des palettes et tout contact entre le chariot et les protections ou capteurs. Corrigez les problèmes de géométrie et d'alignement avant d'augmenter la vitesse.
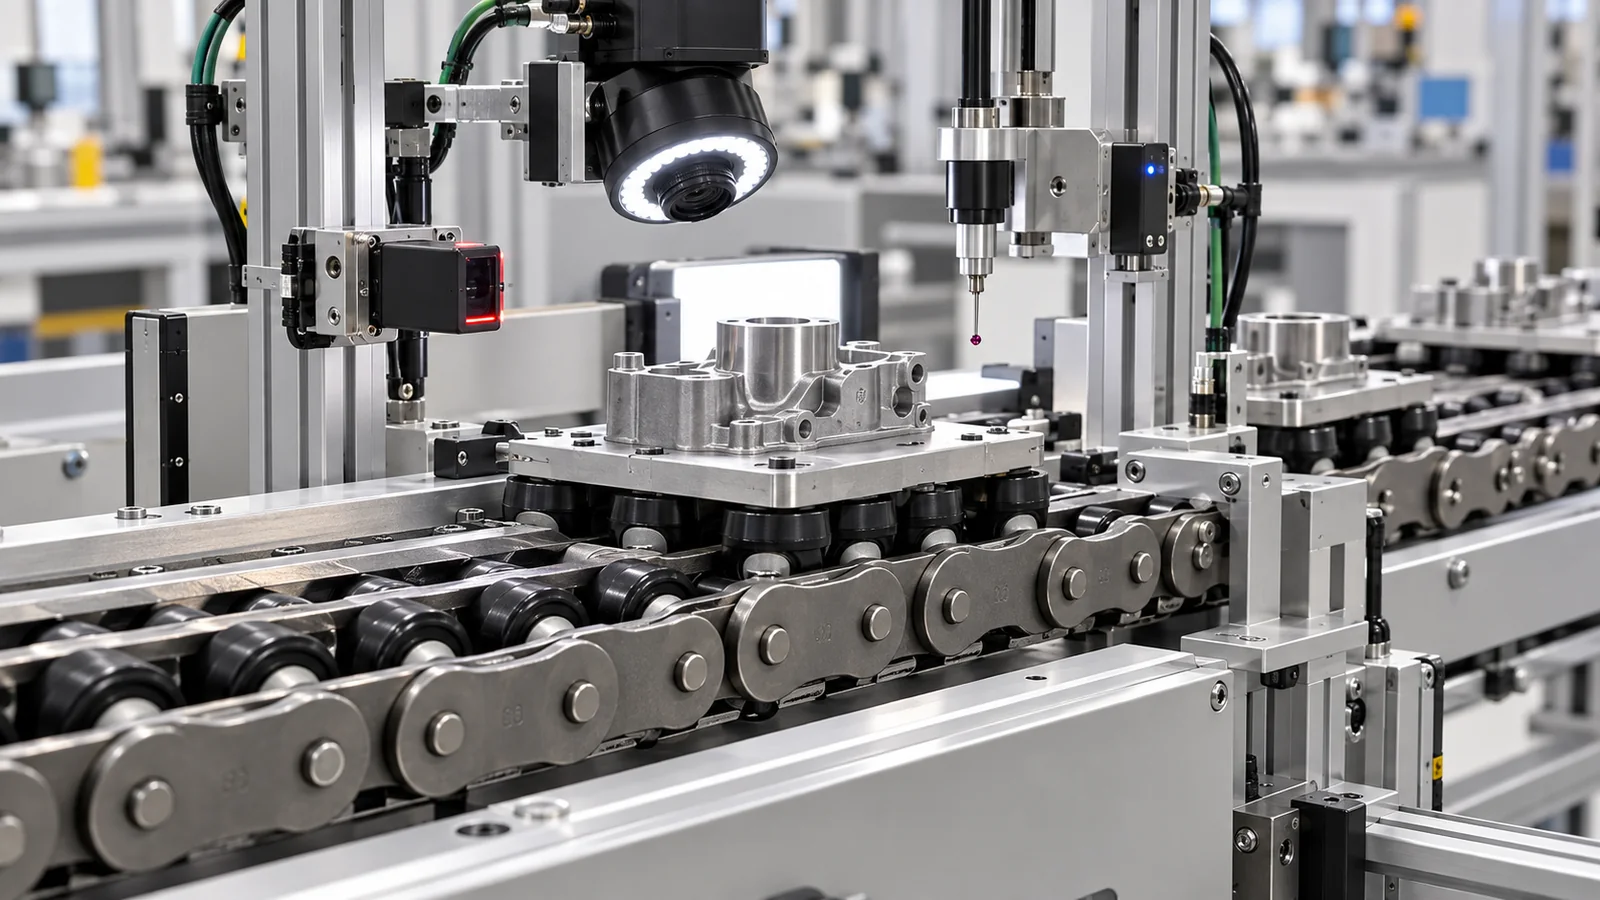
Planification de la maintenance et du remplacement
Utilisez des données de tendance plutôt qu'une simple observation visuelle. Enregistrez l'allongement de la chaîne sur un nombre défini de pas, l'état des rouleaux, l'usure des plaques latérales et des rails, l'état des dents du pignon et la position de tension à intervalles réguliers. Si des brins appariés sont utilisés, comparez les deux côtés et examinez toute différence de tension ou de suivi du porte-chaîne.
Lors du remplacement d'une chaîne installée, veuillez fournir le code de la chaîne (s'il est lisible), une photo d'un maillon complet prise de côté, une vue d'extrémité montrant la position des galets, la mesure sur plusieurs pas, le nombre de dents et l'alésage du pignon, ainsi que la section transversale du rail. Si la chaîne de remplacement doit respecter le calage de fixation existant ou la longueur des brins, veuillez le préciser.
Informations à inclure dans une demande de renseignements
Une demande utile comprend les informations suivantes : machine/application, famille ou modèle de chaîne, pas cible, données du porteur/de la charge, longueur et vitesse du convoyeur, quantité, détails du pignon, interface avec le rail, environnement et documentation requise. Pour les nouvelles conceptions, veuillez ajouter la séquence de processus et un schéma du dessous de la palette. Pour les remplacements, veuillez fournir des photos et des mesures de l'installation plutôt que de vous fier uniquement à l'apparence.
Utilisez le catalogue de gamme de produits pour identifier les architectures de chaîne probables et le flux de travail de sélection technique Pour préparer les dimensions. Si le modèle est déjà connu, liez la demande de devis à la page produit correspondante afin que la discussion technique reste axée sur une configuration spécifique.
Validate carrier handling through manual and automated stations
Confirm clean carrier travel, accumulation, stop/release behavior and operator access through assembly, inspection and rework stations.
Géométrie vérifiée
Le schéma de la chaîne, les données du pignon, l'entraxe des brins, le profil du rail et la face inférieure du porte-chaîne sont comparés au sein d'une interface unique. Les hauteurs de transfert et les jeux de guidage sont consignés sur le plan de la machine et non laissés à l'appréciation lors de l'installation.
Service opérationnel vérifié
L'analyse prend en compte la masse du porteur chargé, la capacité maximale de la file d'attente, la vitesse, le nombre de démarrages par heure et la séquence réelle d'arrêt et de remise en marche. Toute contrainte liée au lavage, à la poussière, à la contamination abrasive, à l'exposition à l'huile ou à la température est précisée avant le choix des matériaux et de la lubrification.
Forces de la station isolées
Les butées et les dispositifs de positionnement sont contrôlés afin de répondre aux forces appliquées lors de l'assemblage, des essais ou de la manutention. Dans la mesure du possible, la force de process est supportée par un dispositif de positionnement dédié plutôt que d'être transmise par la chaîne et le rail de guidage.
Test d'acceptation validé
Les observations de mise en service, les dimensions critiques et tous les rapports d'inspection requis sont convenus avant l'ordre de production. Ceci établit une base d'acceptation reproductible pour les achats, l'ingénierie et la maintenance.
Pour une nouvelle ligne, le dossier de mise en service doit inclure un schéma simplifié du flux des supports, les dimensions de l'axe du convoyeur, l'emplacement des points d'entraînement et de tension, la capacité maximale de la file d'attente, les points de transfert et les stations de positionnement mécanique des palettes. Pour une ligne existante, le dossier équivalent comprend le code de la chaîne installée (lorsqu'il est lisible), les mesures de pas, des photos des côtés et des extrémités, le nombre de dents et l'alésage du pignon, le profil du rail et une photo du dessous du support. Ces informations permettent de vérifier la chaîne par rapport à la machine elle-même, et non à une étiquette générique.
Après la mise en service, conservez les mêmes points de référence pour la maintenance. Surveillez l'allongement sur plusieurs pas, l'état des galets, l'usure des rails, l'état des pignons et la position de prise à intervalles définis. Un enregistrement précis facilite la distinction entre l'usure normale et un problème d'alignement, de lubrification ou d'interface avec la station, et fournit un point de départ fiable pour toute prochaine demande de remplacement.

























