
Stops, Locators and Indexing on Pallet Conveyors
Practical engineering guide: Stops, Locators and Indexing on Pallet Conveyors. Selection, interfaces, application checks, maintenance and RFQ inputs.
This guide focuses on how transport stopping differs from precision locating and why process datums should be designed separately. It is written for machine builders, maintenance teams and buyers who need a chain selection that can be checked against drawings and the real conveyor rather than a generic product label.
Stops, Locators and Indexing on Pallet Conveyors
A pallet conveyor looks simple from a distance, but its reliability depends on several interfaces working at the same time. In a typical project such as an assembly station with a pneumatic stopper and locating pins, chain pitch, roller contact, rail alignment, sprocket engagement, carrier stiffness, stops and maintenance access all influence the result. A useful engineering review therefore combines model-level data with the operating sequence of the machine.
Почему этот вопрос важен
How transport stopping differs from precision locating and why process datums should be designed separately affects more than catalogue selection. It changes how the workpiece carrier enters a station, how loads pass into guide rails, how the chain approaches the drive and how the system behaves during stopping or accumulation. If one interface is ignored, the symptom may appear somewhere else: a roller can wear because a rail joint is high, a chain can pull sideways because a pallet stop is offset, or a new chain can run badly because the old sprocket is worn.
The practical objective is not to eliminate every variation in the machine. It is to identify the variables that must be controlled, define which dimensions are fixed by the chain source, and leave unsupported items for explicit RFQ confirmation. This is also why using chain tension as the locating force is a risky shortcut. It replaces measurable machine data with an assumption and can make a correct-looking part fail at installation.
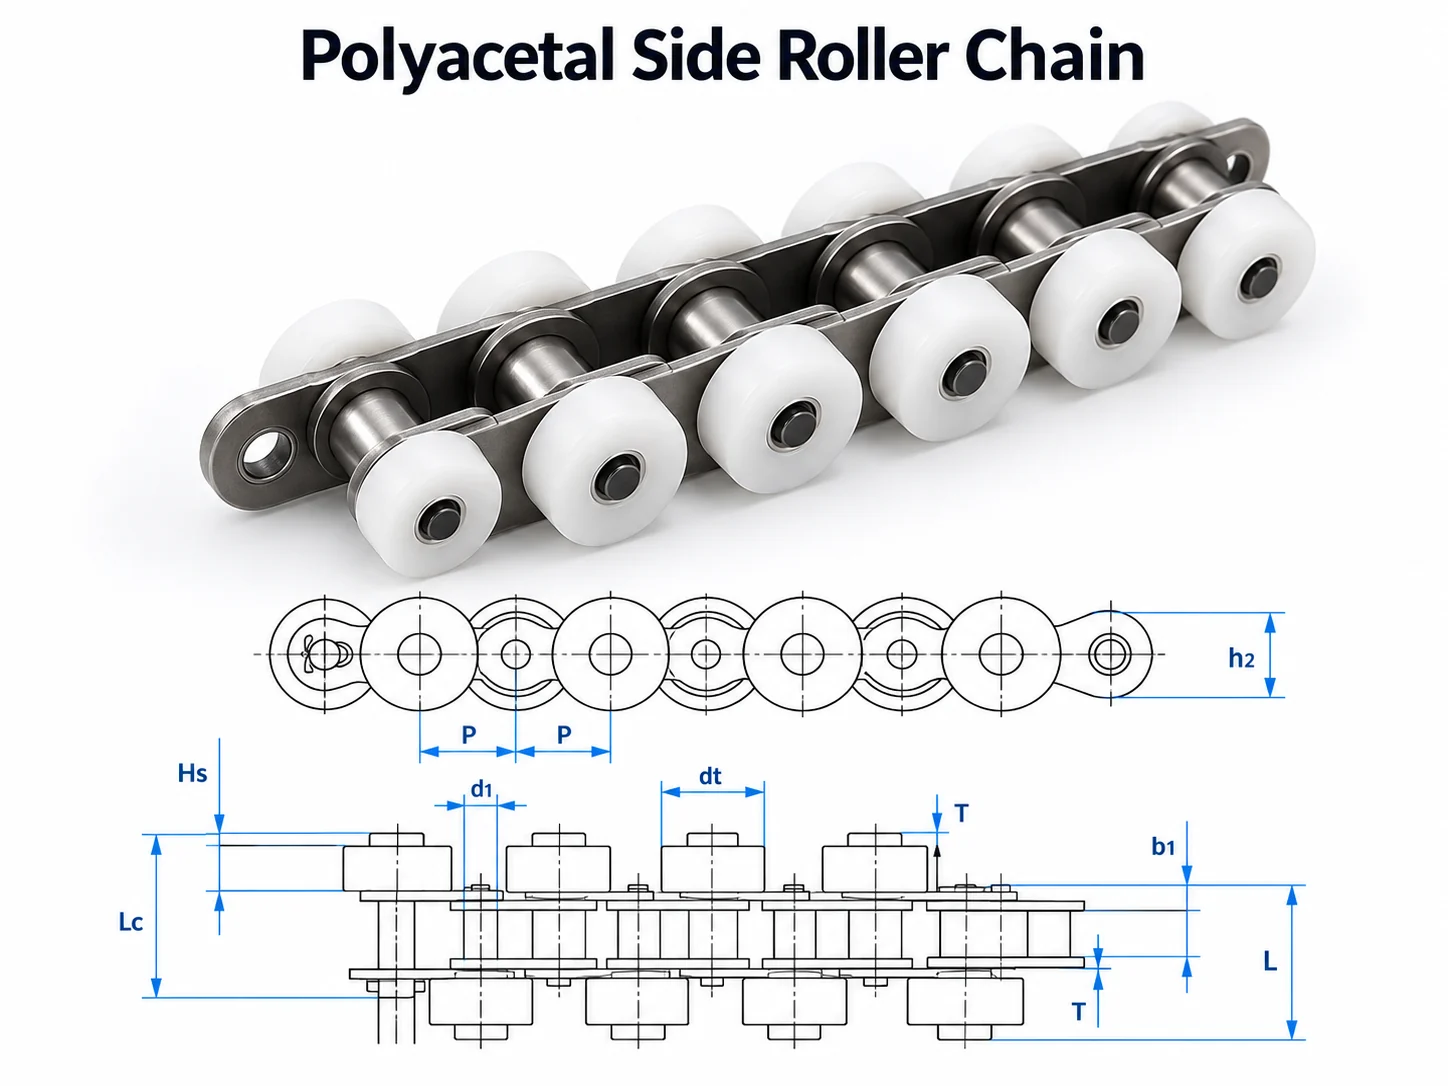
Четыре проверки для определения первого шага
Stop Face
Определите условия нагрузки, контактную или опорную поверхность, положение и траекторию приложения силы, чтобы можно было проверить интерфейс несущей конструкции.
Locator Datum
Определите условия нагрузки, контактную или опорную поверхность, положение и траекторию приложения силы, чтобы можно было проверить интерфейс несущей конструкции.
Lift-And-Locate Motion
Укажите измеримое состояние, установленный интерфейс и процедуру приемки, относящиеся к данной части конвейера.
Sensor Timing
Укажите измеримое состояние, установленный интерфейс и процедуру приемки, относящиеся к данной части конвейера.
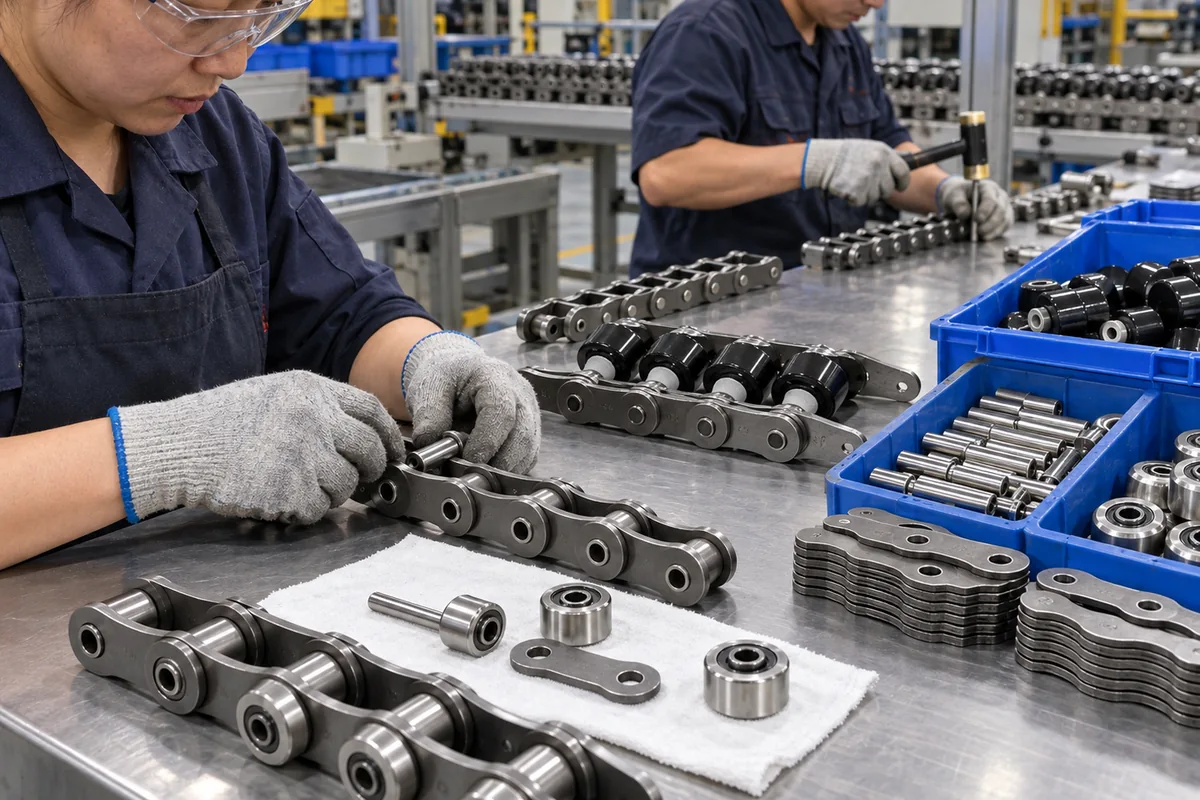
Начните с точной геометрии цепи.
Если известен номер модели, используйте точную спецификацию модели и соответствующий чертеж. Сравните шаг, диаметры роликов, внутреннюю ширину, диаметр и длину штифта, высоту и толщину пластины, а также любые размеры боковых роликов, больших роликов или полых штифтов, взаимодействующих с конвейером. Если код неизвестен, систематически измеряйте установленную цепь. Измерение шага по нескольким штифтам более надежно, чем измерение по одному изношенному зазору, а на фотографиях должны быть видны боковой профиль, расположение роликов, контакт звездочки и направляющей.
Не используйте предел прочности на разрыв в качестве полезной нагрузки поддона. Каталожные значения прочности на разрыв представляют собой характеристики материала/компонента, полученные в ходе испытаний. Условия работы конвейера также включают длину линии, количество прядей цепи, количество несущих элементов, ускорение, удары, трение, смазку, размер звездочки, степень износа и требуемый коэффициент запаса прочности. Проверка работоспособности цепи для системы возможна только после понимания этих условий.
Процесс выбора
- Stop Face: Сравните требуемые условия с точным чертежом цепи или схемой системы и зафиксируйте все оставшиеся вопросы для подтверждения запроса коммерческого предложения.
- Locator Datum: Сравните требуемые условия с точным чертежом цепи или схемой системы и зафиксируйте все оставшиеся вопросы для подтверждения запроса коммерческого предложения.
- Lift-And-Locate Motion: Сравните требуемые условия с точным чертежом цепи или схемой системы и зафиксируйте все оставшиеся вопросы для подтверждения запроса коммерческого предложения.
- Sensor Timing: Сравните требуемые условия с точным чертежом цепи или схемой системы и зафиксируйте все оставшиеся вопросы для подтверждения запроса коммерческого предложения.
- Перевозчик и пошлина: Зафиксируйте массу загруженного носителя, количество носителей, скорость линии, количество запусков в час, схему накопления и любые наклоны или вертикальные переходы.
- Поездка и возврат: Подтвердите данные звездочки, соосность вала, диапазон натяжения, опору возврата и доступ к смазочному материалу.
- Условия выпуска: Вместо того чтобы указывать приблизительную стоимость, перечислите любые поля, не указанные в технических характеристиках, такие как марка специального материала, покрытие, допустимая системная нагрузка или экологический рейтинг, и добавьте их в качестве подтверждающего пункта запроса коммерческого предложения.
Системная интеграция
После определения типа цепи проверьте, как конвейер переносит груз в остальную часть машины. Направляющая или износостойкая рейка должна поддерживать заданную поверхность ролика и оставаться непрерывной в местах соединений. Параллельные пряди должны иметь заданное межосевое расстояние и синхронизированное время привода. Ограничители должны касаться заданной поверхности поддона, а не боковой пластины цепи. Для поперечных перемещений и подъемов необходима достаточная опора, чтобы несущая конструкция не провалилась в зазор или не упала на край штифта/пластины.
Для систем с накоплением материала необходимо разделять транспортировку и остановку. Цепь может продолжать движение, пока несущая конструкция удерживается, но при этом необходимо проверять усилие остановки, длину очереди, последовательность перезапуска и локальное трение. Для систем, позиционирующих заготовку для обработки, используйте специальные элементы позиционирования, если требуемая повторяемость выше, чем может обеспечить обычная конвейерная транспортировка.
Ввод в эксплуатацию и техническое обслуживание
В первую очередь, проверьте работу нового или отремонтированного конвейера на низкой скорости. Проведите несколько полных циклов движения цепи и понаблюдайте за приводом, возвратом, переходами рельсов, остановками и перемещениями. Прислушивайтесь к звукам, повторяющимся один раз за оборот цепи или один раз за оборот звездочки, поскольку эти закономерности помогают выявить тугое соединение, повреждение ролика, локальный скачок рельса или проблему со звездочкой. При работе с жесткими поддонами для заготовок следите за перекосом параллельных прядей; даже небольшие различия во времени могут создавать нагрузку на одну сторону конвейера.
В процессе технического обслуживания следует отслеживать тенденции, а не ждать поломки. Необходимо регистрировать результаты проверки удлинения или длины с использованием утвержденного метода, проверять ролики на свободное вращение и наличие дефектов плоских поверхностей, искать следы полированного бокового контакта, указывающие на смещение, проверять зубья звездочки и проверять положение натяжения. Интервалы смазки должны соответствовать условиям эксплуатации и рекомендациям производителя цепи; большее количество смазки не означает автоматически лучшего качества, если она притягивает абразивные загрязнения или попадает в технологическую зону.
Контрольный список запроса коммерческого предложения
Для запроса на замену, пожалуйста, укажите код модели (если он разборчив), измеренный шаг цепи, расположение роликов, ширину цепи, высоту пластины, размеры штифта, фотографию бокового профиля и фотографию, показывающую контакт звездочки с направляющей. Для новой системы добавьте длину конвейера, размер и массу загруженного носителя, количество прядей, расстояние между прядями, скорость, количество пусков/остановок, длину буфера, условия окружающей среды и страну назначения. Эти данные позволят отделить подбор цепи от полного расчета нагрузки на конвейер.
Separate transport, stopping and precision locating
A conveyor stop should arrest a designed face on the pallet; precision locating should use dedicated datum features or a lift-and-locate mechanism when the process requires tighter repeatability than conveyor transport provides.
Record stop position, approach speed, carrier mass and whether a queue can build behind the station. Check that machining, pressing or test forces are reacted by the station structure instead of being transmitted through the chain or a free-running roller.
Измерьте интерфейс
При необходимости установки заменяемого элемента, соответствующего существующему оборудованию, следует учитывать размеры шага зубьев, геометрию торцевого вида и характеристики звездочки/направляющей.
Опишите обязанности
Укажите массу загруженного носителя, скорость, запуск, режимы накопления или индексации, а также условия эксплуатации.
Проверьте наихудший сценарий.
Работа с представительными перевозчиками и выполнение самых сложных задач, связанных с очередями, остановками, пересадками или перезапусками, а не только с перевозками без груза.
Не указывайте явное содержание открытых элементов.
Если не указаны материал, покрытие, особые допуски, требования к документации или допустимая системная нагрузка, уточните это в запросе.
Часто задаваемые вопросы
Могу ли я выбрать замену, основываясь только на качестве покрытия?
For stops, locators and indexing on pallet conveyors, pitch is only the first filter. Confirm roller geometry, inner width, pins, plates and any side-roller or hollow-pin features against the installed conveyor before treating two chains as interchangeable.
Означает ли более высокое значение прочности на разрыв, что я могу перевозить этот груз на поддоне?
For stops, locators and indexing on pallet conveyors, do not convert tensile strength directly into pallet payload. Service load depends on strand count, friction, acceleration, stop impact, sprockets, rails and the safety margin used for the machine.
Может ли репрезентативная семейная фотография подтвердить, что это именно та модель?
Нет. Изображение, иллюстрирующее семейный портрет, может помочь объяснить конструкцию, но идентичность модели и размеры должны определяться на основе технических характеристик, чертежей или подтвержденных производственных данных для конкретной модели.
Какая информация ускоряет процесс составления коммерческого предложения?
For an RFQ related to stops, locators and indexing on pallet conveyors, send the model code or dimensional sketch, clear photographs, conveyor layout, loaded carrier information, quantity and delivery country so the review starts from reproducible machine data.
Key engineering variables for Stops, Locators and Indexing on Pallet Conveyors
Решение должно основываться на измеримых параметрах работы оборудования и точной схеме цепи, а не на общем обозначении семейства. Запишите сценарий эксплуатации в одной строке: что перевозит конвейер, с какой скоростью он движется, где останавливается и какое условие послужило поводом для проверки. Зафиксируйте размеры и наблюдения, которые сможет воспроизвести другой инженер.
| Вход | Что записывать | Почему это важно |
|---|---|---|
| Перевозчик/груз | Нагруженная масса, центр тяжести, контакт с нижней стороной и количество носителей. | Поддержка, трение и поведение остановки |
| Движение | Скорость, запуск, остановка, накопление и индексирование | Динамический спрос и сроки выполнения процессов |
| Цепной путь | Шаг проволоки, ролики, расстояние между прядями и рельсы. | Механическая подгонка и отслеживание |
| Водить машину | Зубья звездочки, выравнивание, положение натяжения и привода. | Вовлеченность и распределение напряжения |
| Среда | Пределы допустимых температур, пыли, влажности, а также режимов очистки и смазки. | Выбор материалов и вариантов обслуживания |
Сопутствующие товары и ресурсы по выбору
Используйте каталог конвейерных цепей для поддонов для сравнения семей и Процесс отбора инженерных решений когда данные с машины неполные.
What to include with an enquiry about Stops, Locators and Indexing on Pallet Conveyors
Укажите семейство установленных или предполагаемых цепей, количество, область применения, носитель/нагрузку, основные размеры и условия эксплуатации, для которых должна быть изготовлена новая деталь. Приложите фотографии или чертежи, если существующий код неясен, и держите в поле зрения все незаполненные требования к материалам, документации или поставкам.
Завершите цикл проектирования с помощью измеримой записи о конвейере.
После проверки паллетного конвейера необходимо составить компактный отчет о состоянии оборудования, который сможет использовать другой инженер или покупатель. Зафиксируйте модель цепи, измеренный шаг, массу несущей конструкции, расстояние между прядями, сечение направляющей, данные о звездочке, скорость конвейера, схему запуска/остановки, условия эксплуатации и количество в одном месте. Добавьте фотографии цепи, звездочки, нижней части несущей конструкции и наиболее важного участка перемещения. Для новой линии укажите последовательность процесса и расположение станций; для замены — старый номер детали и размеры, проверенные на оборудовании. Этот отчет ускорит последующее техническое обслуживание и закупку, поскольку следующее решение будет основано на установленных интерфейсах, а не на фотографии изделия или названии семейства.
Машина
Перевозчик/нагрузка, компоновка, пересадки, остановки, скорость и поведение в очереди.
Цепь
Модель, измеренный шаг, геометрия и состояние ролика/штифта.
Водить машину
Звездочка, вал, натяжное устройство и переходник рельса.
Проект
Требования к количеству, условиям окружающей среды, документации и срокам поставки.
Measure the interfaces that control fit and tracking
For Stops, Locators and Indexing on Pallet Conveyors, start with a dimensioned record of the installed conveyor. Measure several pitches rather than one joint, then add roller or pin geometry, plate dimensions, strand centers and the rail/contact section. At the drive, record sprocket tooth count, bore or shaft arrangement and visible tooth wear. At stations, identify stop faces, locators, transfer gaps and the carrier surfaces that actually touch the conveyor.
Repeat the review with a representative loaded pallet at safe low speed. Watch whether the carrier stays square, whether both strands share the load and whether any symptom begins at the same fixed location. A change tied to one rail joint, stop or sprocket should be corrected at that interface before chain tension or a new chain is used as the remedy. Keep photographs of the measurement reference points with the RFQ so an engineer can reproduce the comparison against the proposed drawing.
Chain geometry
Several-pitch length plus roller, pin, plate and attachment dimensions.
Carrier geometry
Loaded mass, underside supports, datums, center of gravity and stop faces.
Drive geometry
Sprocket, shaft, center distance and available take-up travel.
Fixed locations
Rail joints, transfers, stops and points with recurring wear or impact.
Keep transport stopping separate from precision locating
Identify the face that the conveyor stop contacts and measure its height relative to the rail and carrier center of mass. A stop that catches the pallet too high can pitch the carrier; one that contacts only one side can create yaw and side-load a chain. Record approach speed and the number of carriers that can queue behind the stop.
Where the process needs precise positioning, check the locator or lift-and-locate mechanism independently from the transport stop. Confirm that machining, pressing or test forces are reacted by station structure rather than by free-running rollers or chain attachments. Cycle the locator with representative fixtures and verify that the carrier can re-enter the conveyor without binding.
During commissioning, test single-carrier stops and a full upstream queue. Watch the first restart after release. If the pallet shifts laterally or rebounds, inspect the stop face, guide clearance and station timing before changing the chain selection.
If multiple stops share one conveyor, compare their contact height and release timing with the same carrier. Differences between stations can create inconsistent yaw or rebound even when the chain is unchanged, and those differences should be corrected at the station hardware.

























