
En praktisk arbeidsflyt for valg av kjeder, tannhjul, skinner, bærere og automatiseringsgrensesnitt for palletransportører.
Kartlegg transportørens rute før du velger en kjede
Ingeniørarbeid starter med maskinen snarere enn katalogen. Registrer først grensesnittene mellom bærer, prosesssekvens, skinne og tannhjul, og bruk deretter kjedetegningen for å fullføre dimensjonsmatchen. En palletransportkjede bør først velges etter at prosesssekvensen er synlig: hvor bæreren går inn i, akselererer, stopper, akkumuleres, plasseres, overføres og forlater linjen. Den samme kjedefamilien kan oppføre seg svært forskjellig når skinnehøyden, stoppkraften, trådavstanden eller bærerens underside endres.
Registrer lastet bæremasse, bærerens fotavtrykk, tyngdepunkt, transportbåndets lengde, hastighet, start/stopp-frekvens og maksimalt antall bærere som kan okkupere hver sone. Inkluder vertikale eller sidelengs overføringsmoduler, heiser, dreieskiver og enhver stasjon som bruker prosesskraft mens bæreren er stoppet.
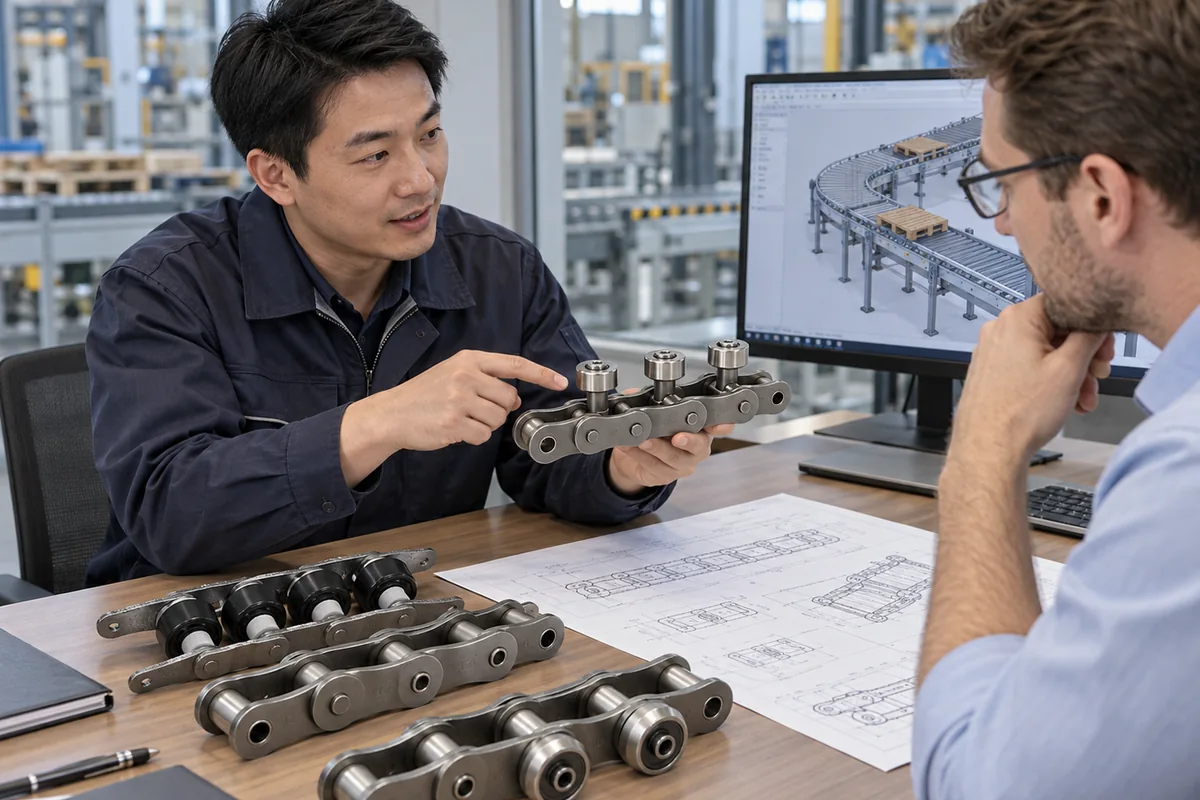
Mekaniske grensesnitt som styrer valget
Undersiden av bæreren
Definer overflatene som berører kjeden eller føringselementene, nødvendig referansehøyde og eventuell slitelist, styrehylse eller løftefunksjon under pallen.
Kontakt mellom skinne og rulle
Bekreft hvilken rulle- eller kjedeflate som går på skinnen, skinnemateriale og bredde, returstøtte, sideføring og klaringer rundt forflytninger.
Tannhjul og drivverk
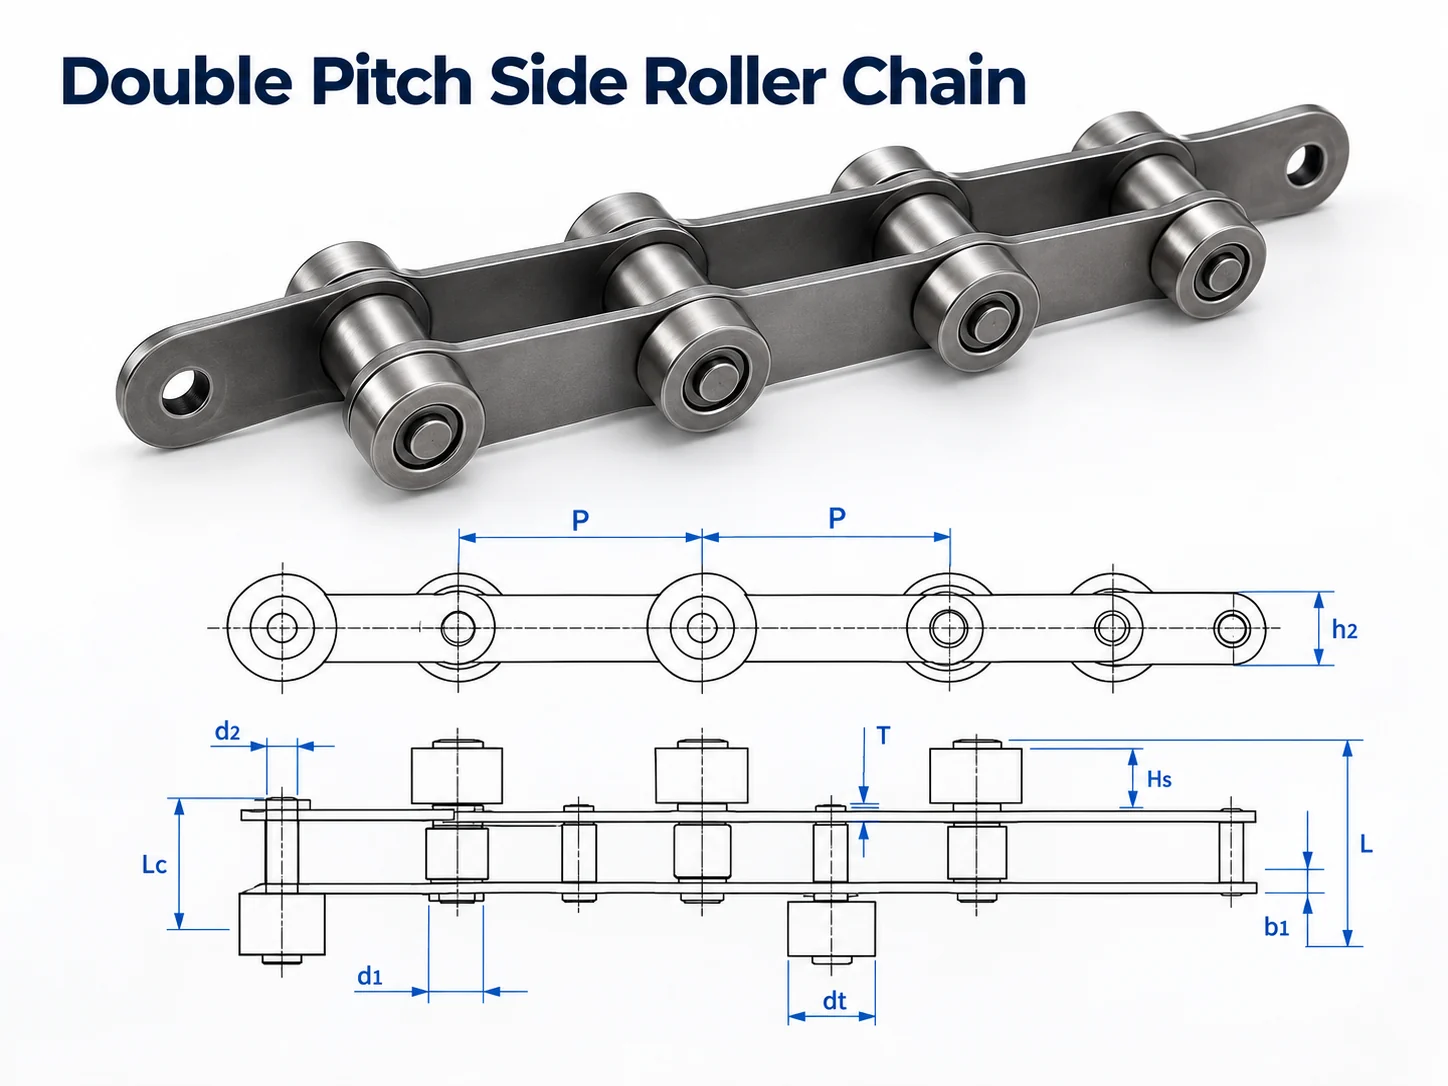
Registrer stigning, tanntall, boring, akselsenteravstand, drivposisjon, opptaksmetode og hvordan kjedet går mellom tannhjul og rett skinne.
Stopp og lokatorer
Skill transportbåndets stoppkrefter fra maskinerings-, press- eller testkrefter når det er mulig. Identifiser enheten som fysisk plasserer transportøren på stasjonen.
Konverter produksjonssekvensen til kjedeplikt
Linjehastighet i seg selv beskriver ikke drift. Kjeden ser også akselerasjon, starter med belastning, akkumulert friksjon, tannhjulsledd, skinnekontakt, overføringsstøt og miljøforurensning. En kort transportør med hyppige starter med belastning kan kreve en annen gjennomgang enn en lengre linje som kjører jevnt med samme nominelle hastighet.
For akkumulering eller fri flyt, oppgi den lengste forventede køen, avstanden mellom bærere og hvor ofte en stoppet kø utløses. For indekserte systemer, oppgi syklustid og antall starter per time. For nedvasking, støv, slipende partikler, oljer eller forhøyet temperatur, identifiser miljøet før material- eller smørebeslutninger tas.
Utvalgsskjema for ingeniørfag og utvelgelse
| Inndata | Hva som skal tas opp | Hvorfor det er viktig |
|---|---|---|
| Bære/last | Tom og lastet masse, dimensjoner, tyngdepunkt | Definerer rullende belastning, stoppatferd og trådbelastning. |
| Transportbåndets geometri | Lengde, trådsenter, skinneseksjon, overføringer, stigninger | Styrer støtte, sporing og tannhjul/skinne-grensesnitt. |
| Bevegelse | Kjedehastighet, bærehastighet, starter per time, akkumulering | Endrer friksjon, dynamisk belastning og omstartsadferd. |
| Kjøre | Tannhjuldata, drivplassering, opptrekking og akseljustering | Nødvendig for engasjement og spenningshåndtering. |
| Miljø | Temperatur, forurensning, fuktighet, smøregrenser | Påvirker valg av materiale, vals og vedlikehold. |
| Prosjektstatus | Nytt design eller erstatning, antall, dokumentasjon | Bestemmer hva som må verifiseres før tilbud. |
Igangkjøring bør bevise sporing, overføringer og stoppatferd
Kjør transportbåndet med lav hastighet uten produksjonsbelastning først. Observer kjedeinngang og -utgang ved tannhjulene, overganger til føringsskinne, opptaksposisjon og eventuell sidebevegelse. Legg til representative bærere og bekreft at rullene roterer fritt, pallene ikke setter seg fast ved overføringer og at stoppene frigjøres rent uten sjokkbelastning.
Under prøvekjøringer med lastet lastenivå, se på den verst tenkelige køen og den mest krevende stasjonen i stedet for bare én enkelt bærer. Registrer uvanlig støy, rullesliting, skinnemerking, ujevn trådspenning, kjettingklatring, pallgiring og all kontakt mellom bæreren og beskyttelser eller sensorer. Rett opp geometri- og justeringsproblemer før du øker hastigheten.
Vedlikeholds- og utskiftingsplanlegging
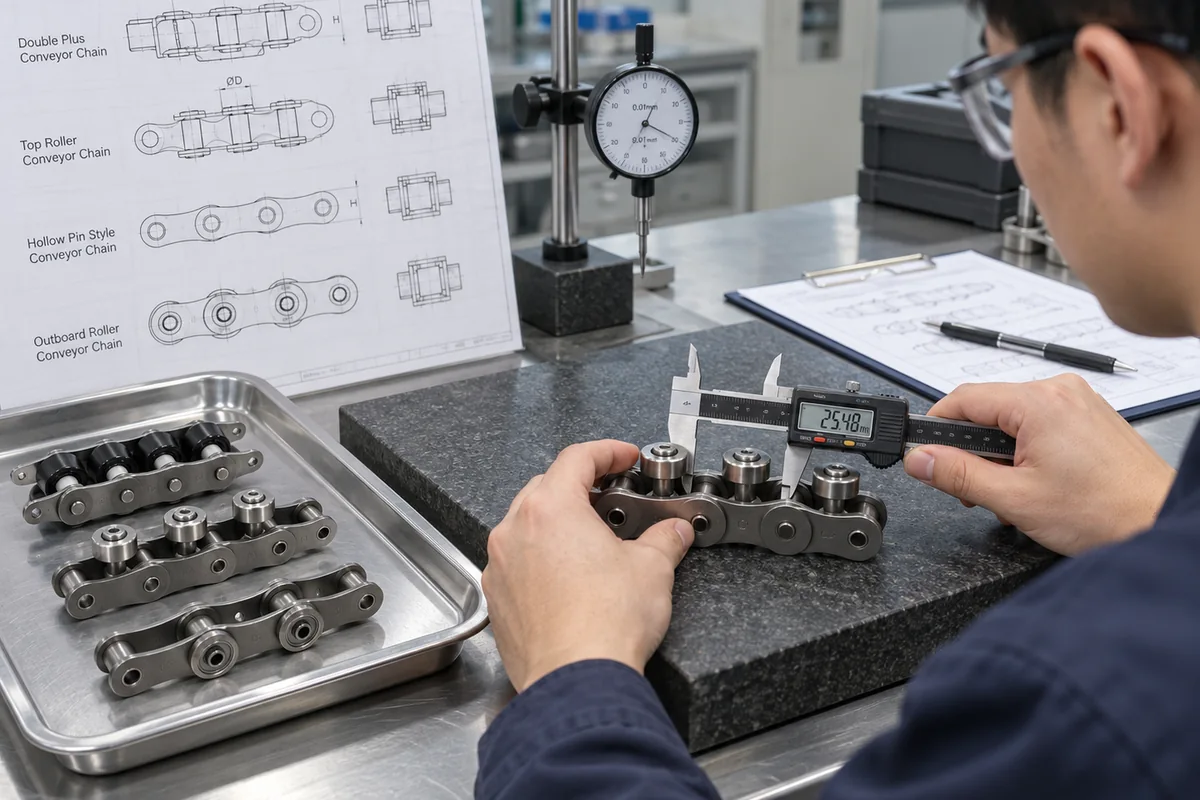
Bruk trenddata i stedet for ett visuelt øyeblikksbilde. Registrer kjedeforlengelse over et definert antall stigninger, rulletilstand, sideplateslitasje, skinneslitasje, tannhjulets tanntilstand og oppsamlingsposisjon med jevne mellomrom. Hvis parede tråder brukes, sammenlign de to sidene og undersøk eventuelle forskjeller i spenning eller bærersporing.
Når du bytter ut en montert kjetting, må du oppgi kjettingkoden hvis den er lesbar, et fotografi av én komplett kjededeling sett fra siden, en endevisning som viser rulleposisjoner, mål på flere kjededelinger, antall tenner og boring på tannhjulet, og skinnetverrsnittet. Hvis erstatningen må samsvare med eksisterende festetiming eller matchende trådlengde, må du oppgi dette eksplisitt.
Anbudspakke for prosjektering og utvelgelse
En nyttig forespørsel inkluderer maskin/applikasjon, kjedefamilie eller modell, målstigning, bærer-/lastdata, transportbåndets lengde og hastighet, mengde, tannhjuldetaljer, skinnegrensesnitt, miljø og dokumentasjonsbehov. For nye design, legg til prosesssekvens og tegning av pallens underside. For utskiftingsarbeid, legg til installerte fotografier og mål i stedet for å stole bare på utseende.
Bruk produktfamiliekatalog å identifisere sannsynlige kjedearkitekturer og arbeidsflyt for valg av ingeniørfag for å forberede dimensjoner. Hvis modellen allerede er kjent, kobler du tilbudsspørsmålet til den relevante produktsiden slik at den tekniske diskusjonen forblir knyttet til en spesifikk konfigurasjon.
Frigivelseskriterier før transportbåndet går i produksjon
Geometri utgitt
Kjedetegningen, tannhjuldata, trådsenter, skinneseksjon og bærerens underside sammenlignes som ett grensesnitt. Overføringshøyder og klaringer for føringene registreres på maskintegningen i stedet for å bli stående som installasjonsantagelser.
Toll sluppet
Gjennomgangen bruker lastet bæremasse, maksimal kø, hastighet, starter per time og den reelle stopp-og-slipp-sekvensen. Eventuell nedvasking, støv, slipende forurensning, oljeeksponering eller temperaturbegrensning oppgis før material- og smørevalg avsluttes.
Stasjonsstyrker sluppet løs
Stopp og posisjoneringsanordninger kontrolleres for krefter som påføres under montering, testing eller håndtering. Der det er praktisk mulig, bæres prosesskraften av en dedikert posisjoneringsanordning i stedet for å reagere gjennom kjeden og føringsskinnen.
Akseptplan utgitt
Igangkjøringsobservasjoner, kritiske dimensjoner og eventuelle nødvendige inspeksjonsprotokoller avtales før produksjonsordren. Dette skaper et repeterbart akseptgrunnlag for innkjøp, prosjektering og vedlikehold.
For en ny linje bør utgivelsespakken inneholde et enkelt flytdiagram for bæreren, dimensjoner på transportbåndets midtlinje, driv- og opptakssted, maksimal lastekø, overføringspunkter og stasjonene der pallen er mekanisk plassert. For en eksisterende linje er den tilsvarende pakken den installerte kjedekoden når den er lesbar, måling av flere stigninger, side- og endefotografier, antall tannhjul og boring, skinneprofil og bærerens underside. Disse registreringene gjør det mulig å sammenligne kjeden med den faktiske maskinen i stedet for en generisk applikasjonsetikett.
Etter igangkjøring, behold de samme referansepunktene for vedlikehold. Registrer forlengelse med flere stigninger, rulletilstand, skinneslitasje, tannhjultilstand og opptaksposisjon med definerte intervaller. En stabil registrering gjør det enklere å skille normal slitasje fra et problem med justering, smøring eller stasjonsgrensesnitt, og gir et pålitelig utgangspunkt for neste utskiftingsforespørsel.

























