
Engineering guidance for pallet queues, free-flow sections and controlled release between processes.
चेन चुनने से पहले कैरियर पथ का मानचित्रण करें
Accumulation design starts with queue length, stop positions and restart sequence. The chain, roller and guide system must allow carriers to wait without creating uncontrolled side load or excessive friction. A pallet conveyor chain should be selected only after the process sequence is visible: where the carrier enters, accelerates, stops, accumulates, locates, transfers and leaves the line. The same chain family can behave very differently when the rail height, stop force, strand spacing or carrier underside changes.
लोड किए गए कैरियर का द्रव्यमान, कैरियर का आकार, गुरुत्वाकर्षण केंद्र, कन्वेयर की लंबाई, गति, शुरू/बंद होने की आवृत्ति और प्रत्येक ज़ोन में रखे जा सकने वाले कैरियरों की अधिकतम संख्या रिकॉर्ड करें। इसमें ऊर्ध्वाधर या पार्श्व-स्थानांतरण मॉड्यूल, लिफ्ट, टर्नटेबल और कैरियर के रुके होने पर प्रक्रिया बल लगाने वाले किसी भी स्टेशन को शामिल करें।
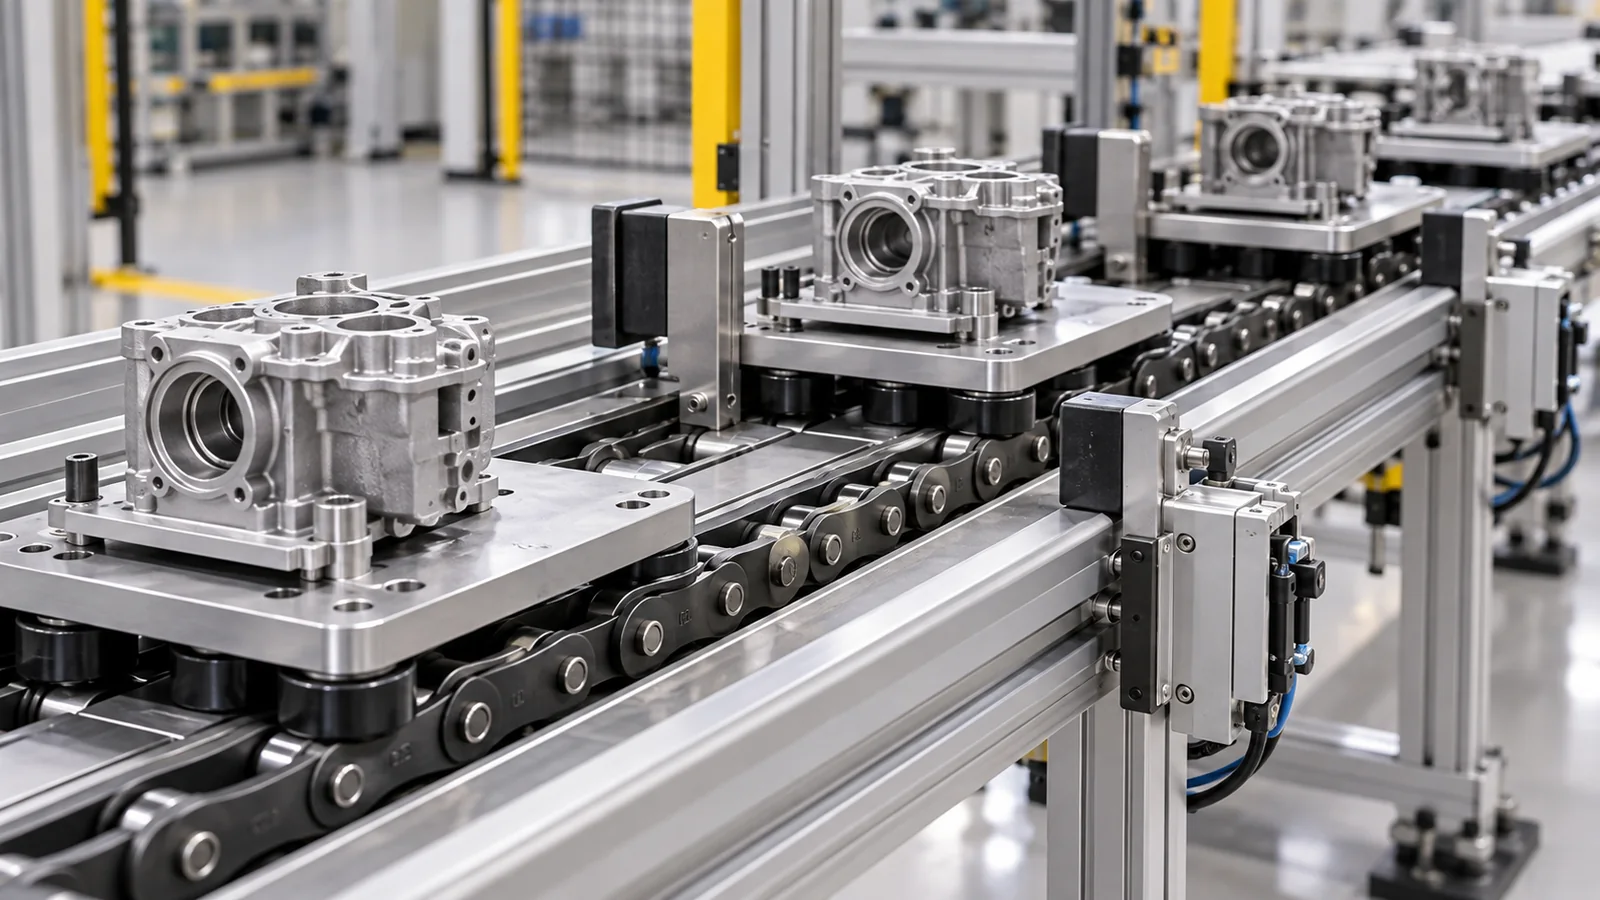
चयन को नियंत्रित करने वाले यांत्रिक इंटरफेस
वाहक का निचला भाग
चेन या गाइड तत्वों को छूने वाली सतहों, आवश्यक डेटम ऊंचाई और पैलेट के नीचे किसी भी घिसाव पट्टी, लोकेटिंग बुश या लिफ्ट फीचर को परिभाषित करें।
रेल और रोलर संपर्क
यह सुनिश्चित करें कि रेल पर कौन सा रोलर या चेन सतह चलती है, रेल की सामग्री और चौड़ाई, रिटर्न सपोर्ट, साइड गाइडेंस और ट्रांसफर के आसपास की क्लीयरेंस क्या हैं।
स्प्रोकेट और ड्राइव
पिच, दांतों की संख्या, बोर, शाफ्ट सेंटर की दूरी, ड्राइव की स्थिति, टेक-अप विधि और चेन के स्प्रोकेट और सीधी रेल के बीच संक्रमण के तरीके को रिकॉर्ड करें।
स्टॉप और लोकेटर
जब भी संभव हो, कन्वेयर को रोकने वाले बलों को मशीनिंग, प्रेसिंग या परीक्षण बलों से अलग करें। उस उपकरण की पहचान करें जो वाहक को स्टेशन पर भौतिक रूप से स्थित करता है।
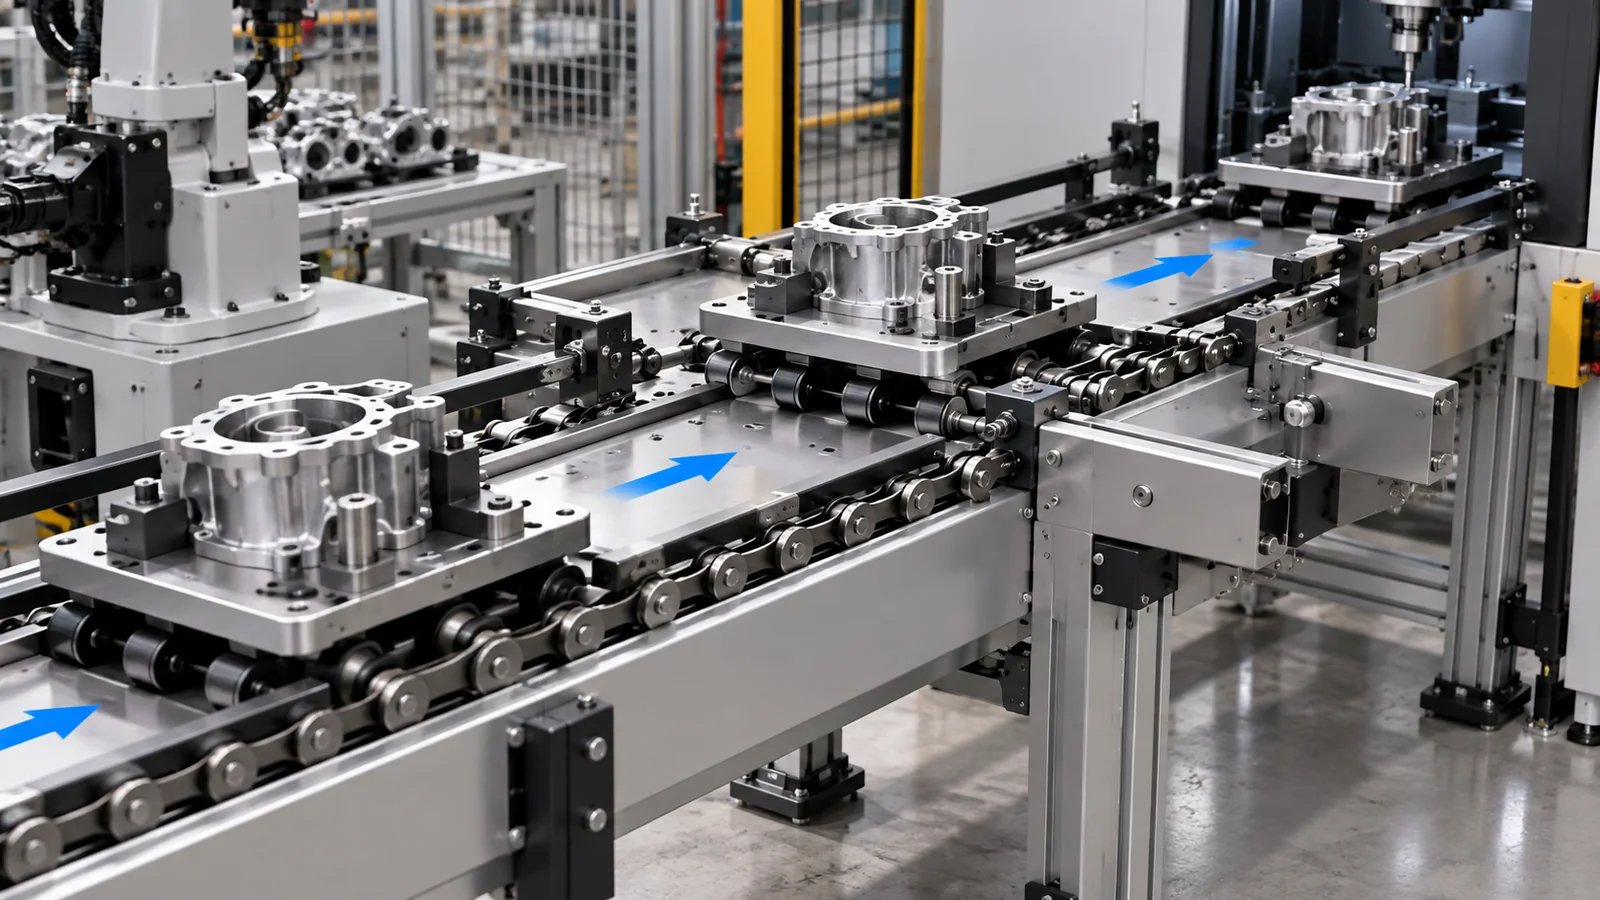
उत्पादन अनुक्रम को श्रृंखला कार्य में परिवर्तित करें
लाइन की गति अकेले ही कार्य क्षमता का वर्णन नहीं करती। चेन को त्वरण, भारित शुरुआत, घर्षण का संचय, स्प्रोकेट जोड़, रेल संपर्क, स्थानांतरण प्रभाव और पर्यावरणीय प्रदूषण जैसी चुनौतियों का भी सामना करना पड़ता है। बार-बार भारित शुरुआत वाली एक छोटी कन्वेयर लाइन की समीक्षा, समान नाममात्र गति पर स्थिर रूप से चलने वाली एक लंबी लाइन की समीक्षा से भिन्न हो सकती है।
संचयन या निर्बाध संचालन के लिए, अपेक्षित कतार की सबसे लंबी लंबाई, वाहक रिक्ति और रुके हुए कतार की जाँच कितनी बार की जाती है, इसकी जानकारी दें। अनुक्रमित प्रणालियों के लिए, चक्र समय और प्रति घंटे प्रारंभ होने की संख्या बताएँ। धुलाई, धूल, अपघर्षक कण, तेल या उच्च तापमान की स्थिति में, सामग्री या स्नेहक संबंधी निर्णय लेने से पहले वातावरण की पहचान करें।
Selection worksheet for Buffer and Accumulation
| इनपुट | क्या रिकॉर्ड करना है | यह क्यों मायने रखती है |
|---|---|---|
| वाहक/भार | खाली और भरी हुई मात्रा, आयाम, गुरुत्वाकर्षण केंद्र | यह रोलिंग लोड, स्टॉपिंग व्यवहार और स्ट्रैंड लोडिंग को परिभाषित करता है। |
| कन्वेयर ज्यामिति | लंबाई, स्ट्रैंड केंद्र, रेल खंड, स्थानांतरण, झुकाव | नियंत्रण समर्थन, ट्रैकिंग और स्प्रोकेट/रेल इंटरफेस। |
| गति | चेन की गति, कैरियर की गति, प्रति घंटे शुरू होने की संख्या, संचय | घर्षण, गतिशील भार और पुनः आरंभ करने के व्यवहार में परिवर्तन। |
| गाड़ी चलाना | स्प्रोकेट डेटा, ड्राइव स्थान, टेक-अप और शाफ्ट संरेखण | जुड़ाव और तनाव प्रबंधन के लिए आवश्यक। |
| पर्यावरण | तापमान, संदूषण, नमी, स्नेहन सीमाएँ | यह सामग्री, रोलर और रखरखाव संबंधी विकल्पों को प्रभावित करता है। |
| परियोजना की स्थिति | नया डिज़ाइन या प्रतिस्थापन, मात्रा, दस्तावेज़ीकरण | यह निर्धारित करता है कि कोटेशन देने से पहले किन चीजों का सत्यापन किया जाना चाहिए। |
चालू करने की प्रक्रिया से ट्रैकिंग, स्थानांतरण और रोकने के व्यवहार को साबित किया जाना चाहिए।
उत्पादन भार के बिना कन्वेयर को पहले धीमी गति पर चलाएँ। स्प्रोकेट पर चेन के प्रवेश और निकास, गाइड-रेल ट्रांज़िशन, टेक-अप स्थिति और किसी भी पार्श्व गति का निरीक्षण करें। प्रतिनिधि वाहक जोड़ें और पुष्टि करें कि रोलर स्वतंत्र रूप से घूमते हैं, पैलेट स्थानांतरण के दौरान अटकते नहीं हैं और स्टॉप बिना झटके के सुचारू रूप से खुलते हैं।
लोड किए गए परीक्षणों के दौरान, केवल एक कैरियर पर ध्यान देने के बजाय सबसे खराब स्थिति वाली कतार और सबसे अधिक मांग वाले स्टेशन पर नज़र रखें। असामान्य शोर, रोलर की खरोंच, रेल पर निशान, असमान स्ट्रैंड तनाव, चेन का चढ़ना, पैलेट का घूमना और कैरियर तथा गार्ड या सेंसर के बीच किसी भी तरह के संपर्क को रिकॉर्ड करें। गति बढ़ाने से पहले ज्यामिति और संरेखण संबंधी समस्याओं को ठीक करें।
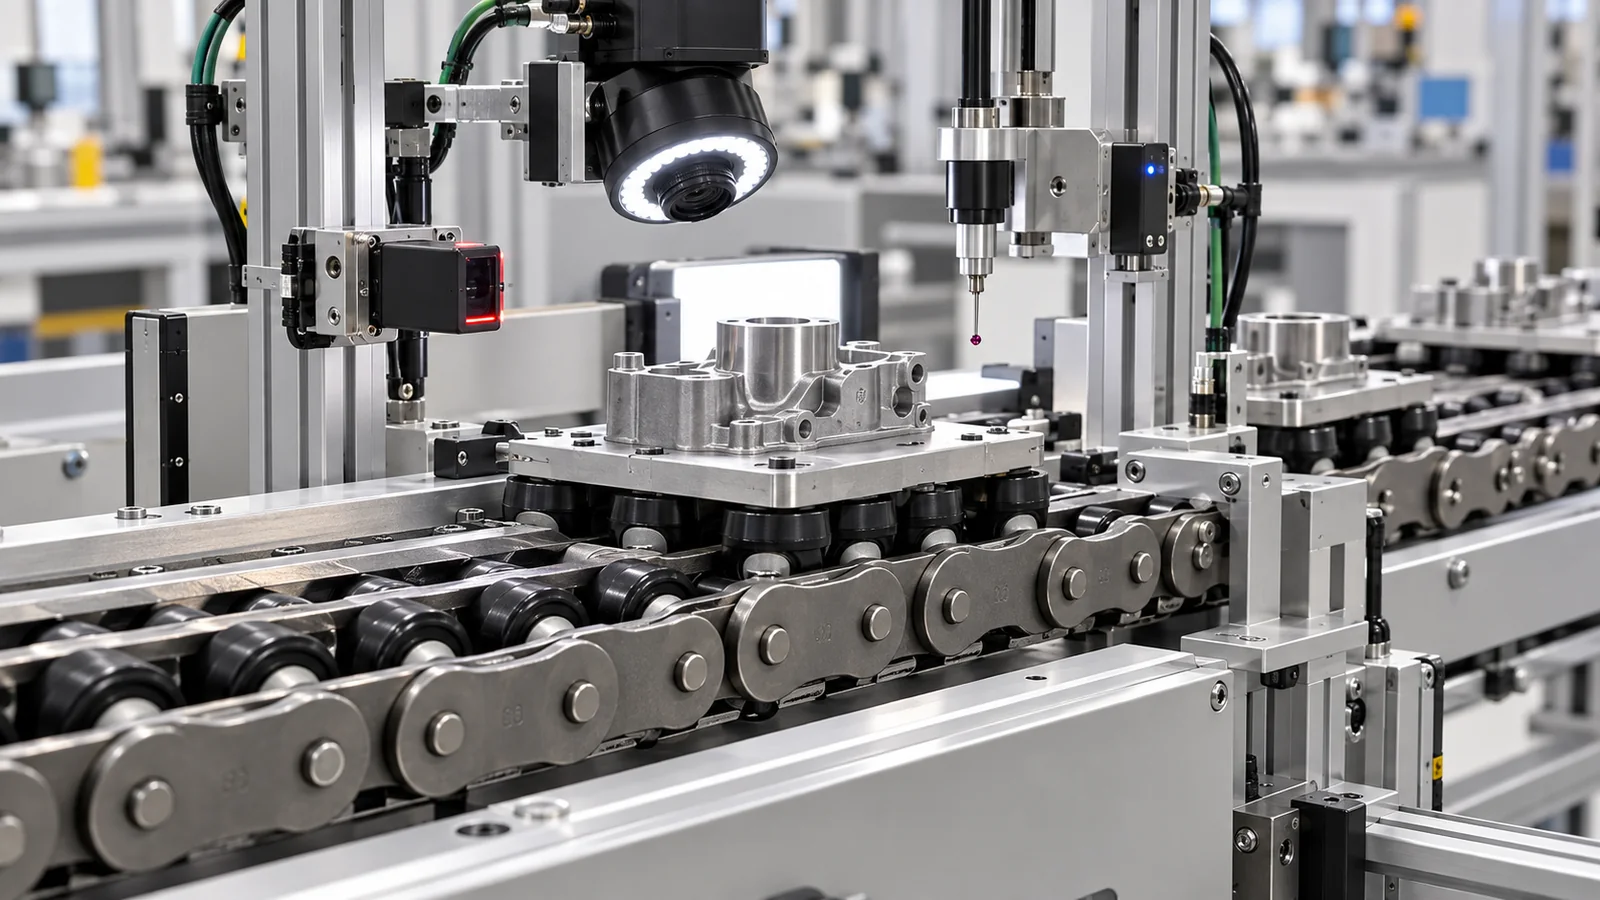
रखरखाव और प्रतिस्थापन योजना
किसी एक दृश्य स्नैपशॉट के बजाय ट्रेंड डेटा का उपयोग करें। निर्धारित संख्या में पिचों पर चेन के फैलाव, रोलर की स्थिति, साइड-प्लेट की घिसावट, रेल की घिसावट, स्प्रोकेट के दांतों की स्थिति और टेक-अप स्थिति को नियमित अंतराल पर रिकॉर्ड करें। यदि युग्मित स्ट्रैंड का उपयोग किया जाता है, तो दोनों पक्षों की तुलना करें और तनाव या कैरियर ट्रैकिंग में किसी भी अंतर की जांच करें।
स्थापित चेन को बदलते समय, यदि पठनीय हो तो चेन कोड, एक पूर्ण पिच की पार्श्व तस्वीर, रोलर की स्थिति दर्शाने वाला अंतिम दृश्य, विभिन्न पिचों का माप, स्प्रोकेट के दांतों की संख्या और बोर, और रेल का अनुप्रस्थ काट प्रदान करें। यदि प्रतिस्थापन मौजूदा अटैचमेंट टाइमिंग या मेल खाने वाली स्ट्रैंड लंबाई से मेल खाना आवश्यक है, तो इसका स्पष्ट रूप से उल्लेख करें।
पूछताछ के साथ शामिल की जाने वाली जानकारी
एक उपयोगी अनुरोध में मशीन/एप्लिकेशन, चेन परिवार या मॉडल, लक्षित पिच, वाहक/लोड डेटा, कन्वेयर की लंबाई और गति, मात्रा, स्प्रोकेट विवरण, रेल इंटरफ़ेस, वातावरण और दस्तावेज़ीकरण संबंधी आवश्यकताएं शामिल होती हैं। नए डिज़ाइनों के लिए, प्रक्रिया अनुक्रम और पैलेट के निचले भाग का चित्र जोड़ें। प्रतिस्थापन कार्य के लिए, केवल दिखावट पर निर्भर रहने के बजाय, स्थापित फ़ोटो और माप भी जोड़ें।
उपयोग उत्पाद-परिवार सूची संभावित श्रृंखला संरचनाओं और उनकी पहचान करने के लिए इंजीनियरिंग चयन कार्यप्रवाह आयाम तैयार करने के लिए। यदि मॉडल पहले से ज्ञात है, तो आरएफक्यू को संबंधित उत्पाद पृष्ठ से लिंक करें ताकि तकनीकी चर्चा एक विशिष्ट कॉन्फ़िगरेशन से जुड़ी रहे।
Prove queue restart behavior before production
Test the longest expected queue, stop/release sequence and restart behavior while watching roller rotation, rail contact and strand tracking.
ज्यामिति सत्यापित
चेन ड्राइंग, स्प्रोकेट डेटा, स्ट्रैंड सेंटर, रेल सेक्शन और कैरियर के निचले हिस्से की तुलना एक ही इंटरफ़ेस के रूप में की जाती है। ट्रांसफर हाइट और गाइड क्लीयरेंस को इंस्टॉलेशन अनुमानों के रूप में छोड़ने के बजाय मशीन ड्राइंग पर रिकॉर्ड किया जाता है।
परिचालन कर्तव्य सत्यापित
इस समीक्षा में लोडेड कैरियर मास, अधिकतम कतार, गति, प्रति घंटे शुरू होने की संख्या और वास्तविक स्टॉप-एंड-रिलीज़ अनुक्रम का उपयोग किया जाता है। किसी भी प्रकार की धुलाई, धूल, अपघर्षक संदूषण, तेल के संपर्क या तापमान संबंधी बाधाओं का उल्लेख सामग्री और स्नेहक विकल्पों को अंतिम रूप देने से पहले किया जाता है।
स्टेशन बलों को अलग-थलग कर दिया गया
असेंबली, परीक्षण या हैंडलिंग के दौरान लगाए गए बलों के लिए स्टॉप और लोकेटर की जाँच की जाती है। जहाँ संभव हो, प्रक्रिया बल को चेन और गाइड रेल के माध्यम से प्रतिक्रिया करने के बजाय एक समर्पित लोकेटिंग फिक्स्चर द्वारा वहन किया जाता है।
स्वीकृति परीक्षण पर सहमति हो गई
उत्पादन आदेश देने से पहले, चालू करने संबंधी अवलोकन, महत्वपूर्ण आयाम और आवश्यक निरीक्षण रिकॉर्ड पर सहमति बन जाती है। इससे खरीद, इंजीनियरिंग और रखरखाव के लिए एक दोहराने योग्य स्वीकृति आधार तैयार होता है।
नई लाइन के लिए, रिलीज़ पैकेज में एक सरल कैरियर-फ्लो आरेख, कन्वेयर सेंटरलाइन आयाम, ड्राइव और टेक-अप स्थान, अधिकतम लोडेड क्यू, ट्रांसफर पॉइंट और वे स्टेशन शामिल होने चाहिए जहाँ पैलेट यांत्रिक रूप से स्थित है। मौजूदा लाइन के लिए, समकक्ष पैकेज में स्थापित चेन कोड (यदि पठनीय हो), विभिन्न पिच माप, साइड और एंड फ़ोटो, स्प्रोकेट दांतों की संख्या और बोर, रेल प्रोफ़ाइल और कैरियर का निचला भाग शामिल होता है। ये रिकॉर्ड चेन की तुलना किसी सामान्य एप्लिकेशन लेबल के बजाय वास्तविक मशीन से करने में मदद करते हैं।
चालू होने के बाद, रखरखाव के लिए समान संदर्भ बिंदुओं को सुरक्षित रखें। निर्धारित अंतरालों पर विभिन्न पिचों के फैलाव, रोलर की स्थिति, रेल घिसाव, स्प्रोकेट की स्थिति और टेक-अप स्थिति का अवलोकन करें। एक स्थिर रिकॉर्ड से सामान्य घिसाव और संरेखण, स्नेहन या स्टेशन-इंटरफ़ेस समस्या के बीच अंतर करना आसान हो जाता है और अगली प्रतिस्थापन जांच के लिए एक विश्वसनीय प्रारंभिक बिंदु मिलता है।

























