
Engineering guidance for pallet queues, free-flow sections and controlled release between processes.
Ermitteln Sie den Trägerpfad, bevor Sie eine Kette auswählen
Accumulation design starts with queue length, stop positions and restart sequence. The chain, roller and guide system must allow carriers to wait without creating uncontrolled side load or excessive friction. A pallet conveyor chain should be selected only after the process sequence is visible: where the carrier enters, accelerates, stops, accumulates, locates, transfers and leaves the line. The same chain family can behave very differently when the rail height, stop force, strand spacing or carrier underside changes.
Erfassen Sie die Masse des beladenen Trägers, dessen Stellfläche, den Schwerpunkt, die Förderbandlänge, die Geschwindigkeit, die Start-/Stopp-Frequenz und die maximale Anzahl an Trägern pro Zone. Berücksichtigen Sie vertikale oder seitliche Übergabemodule, Hebevorrichtungen, Drehtische und alle Stationen, die Prozesskräfte anwenden, während der Träger stillsteht.
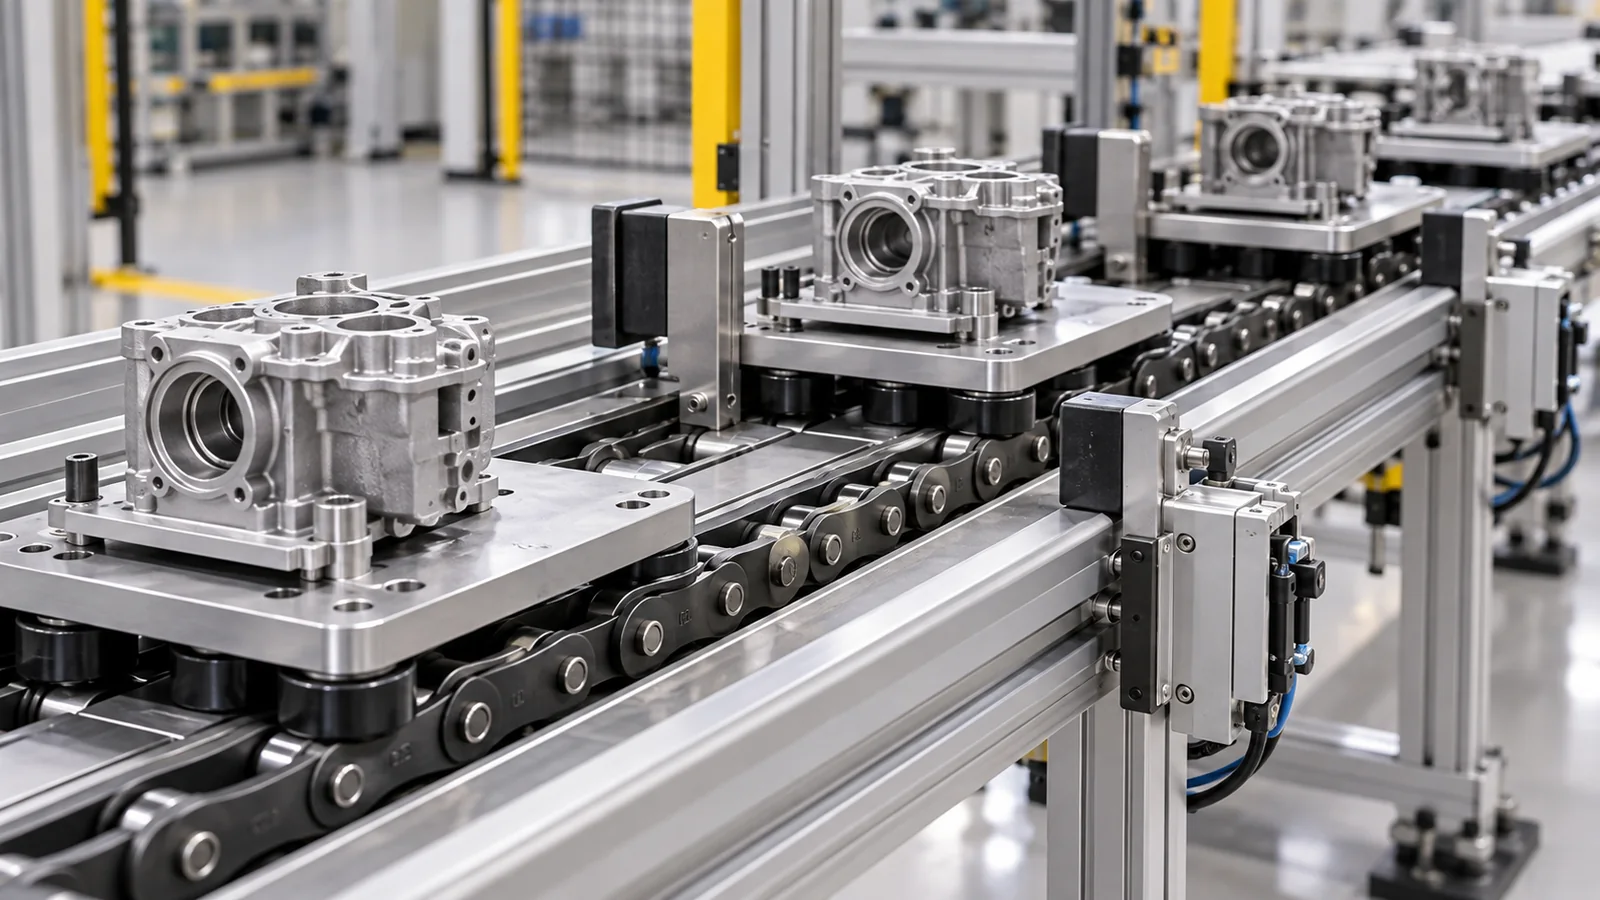
Mechanische Schnittstellen, die die Auswahl steuern
Trägerunterseite
Definieren Sie die Flächen, die die Kette oder die Führungselemente berühren, die erforderliche Bezugshöhe und alle Verschleißleisten, Positionierungsbuchsen oder Hebevorrichtungen unter der Palette.
Schienen- und Rollenkontakt
Prüfen Sie, welche Rollen- oder Kettenoberfläche auf der Schiene läuft, das Schienenmaterial und die Schienenbreite, die Rücklaufstütze, die Seitenführung und die Freiräume um die Übergabepunkte.
Kettenrad und Antrieb
Notieren Sie Teilung, Zähnezahl, Bohrung, Wellenmittenabstand, Antriebsposition, Spannmethode und den Übergang der Kette zwischen Kettenrad und gerader Schiene.
Haltestellen und Standortinformationen
Trennen Sie nach Möglichkeit die Bremskräfte des Förderbandes von den Bearbeitungs-, Press- oder Prüfkräften. Identifizieren Sie die Vorrichtung, die den Förderer an der Station physisch positioniert.
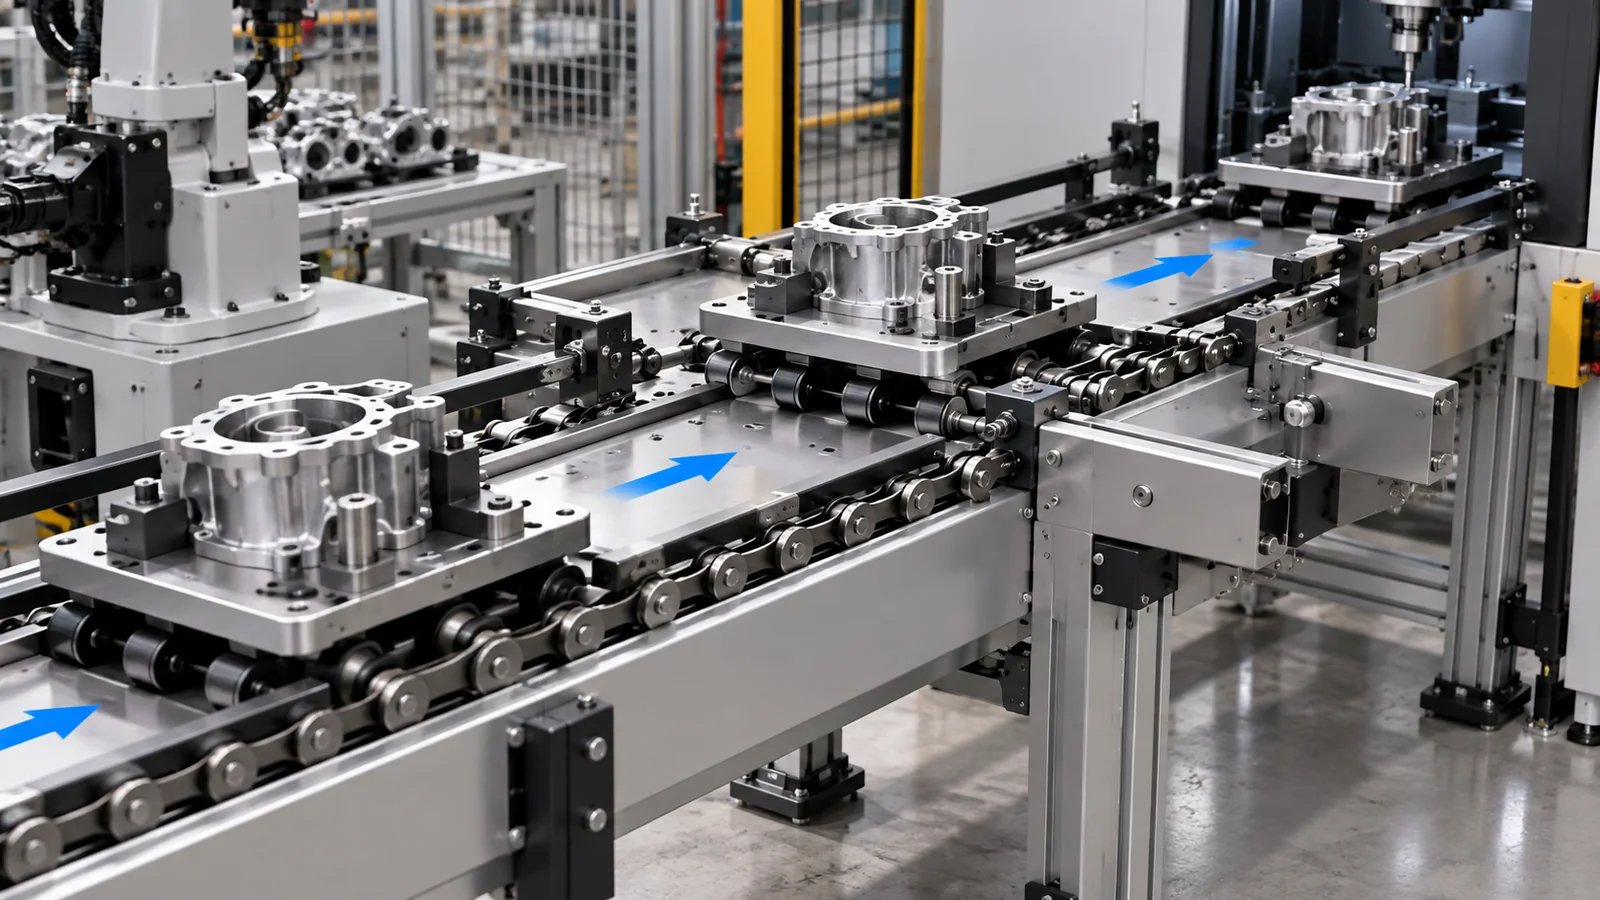
Die Produktionsfolge in Kettenarbeit umwandeln
Die Fördergeschwindigkeit allein beschreibt nicht den Betrieb. Die Förderkette ist außerdem Beschleunigung, Anfahrvorgängen unter Last, Reibungsakkumulation, Kettenradbewegungen, Schienenkontakt, Übergabestößen und Umwelteinflüssen ausgesetzt. Ein kurzes Förderband mit häufigen Anfahrvorgängen unter Last kann eine andere Überprüfung erfordern als eine längere, gleichmäßig mit derselben Nenngeschwindigkeit laufende Strecke.
Bei Stau- oder Freiflussbetrieb geben Sie die längste zu erwartende Warteschlange, den Trägerabstand und die Häufigkeit der Überprüfung einer angehaltenen Warteschlange an. Bei indexierten Systemen geben Sie die Zykluszeit und die Anzahl der Starts pro Stunde an. Bei Reinigungsarbeiten, Staub, abrasiven Partikeln, Ölen oder erhöhten Temperaturen identifizieren Sie die Umgebungsbedingungen, bevor Sie Material- oder Schmierstoffentscheidungen treffen.
Selection worksheet for Buffer and Accumulation
| Eingang | Was aufgezeichnet werden soll | Warum es wichtig ist |
|---|---|---|
| Träger/Ladung | Leer- und beladene Masse, Abmessungen, Schwerpunkt | Definiert die Rolllast, das Bremsverhalten und die Strangbelastung. |
| Förderbandgeometrie | Länge, Litzenabstände, Schienenquerschnitt, Übergänge, Steigungen | Steuerungsunterstützung, Spurführung und Kettenrad-/Schienenschnittstellen. |
| Bewegung | Kettengeschwindigkeit, Trägergeschwindigkeit, Starts pro Stunde, Akkumulation | Verändert Reibung, dynamische Belastung und Wiederanlaufverhalten. |
| Fahren | Kettenraddaten, Antriebsposition, Spannvorrichtung und Wellenausrichtung | Erforderlich für die Einbindung der Mitarbeiter und den Umgang mit Spannungen. |
| Umfeld | Temperatur, Verschmutzung, Feuchtigkeit, Schmiergrenzen | Beeinflusst die Material-, Walzen- und Wartungswahl. |
| Projektstatus | Neukonstruktion oder Ersatz, Menge, Dokumentation | Legt fest, was vor der Angebotserstellung überprüft werden muss. |
Die Inbetriebnahme sollte die Nachverfolgung, Übertragung und das Stoppverhalten nachweisen.
Lassen Sie das Förderband zunächst mit niedriger Geschwindigkeit und ohne Produktionslast laufen. Beobachten Sie den Kettenein- und -austritt an den Kettenrädern, die Übergänge der Führungsschienen, die Aufnahmeposition sowie jegliche seitliche Bewegungen. Fügen Sie repräsentative Transportwagen hinzu und prüfen Sie, ob sich die Rollen frei drehen, die Paletten an den Übergängen nicht hängen bleiben und die Anschläge ruckfrei und ohne Stoßbelastung auslösen.
Beobachten Sie bei Probefahrten unter Last die ungünstigste Warteschlange und die am stärksten beanspruchte Station, anstatt sich nur auf einen einzelnen Transporter zu konzentrieren. Notieren Sie ungewöhnliche Geräusche, Walzenabrieb, Schienenmarkierungen, ungleichmäßige Seilspannung, Kettenklettern, Palettengleiten und jeglichen Kontakt zwischen dem Transporter und Schutzvorrichtungen oder Sensoren. Beheben Sie Geometrie- und Ausrichtungsprobleme, bevor Sie die Geschwindigkeit erhöhen.
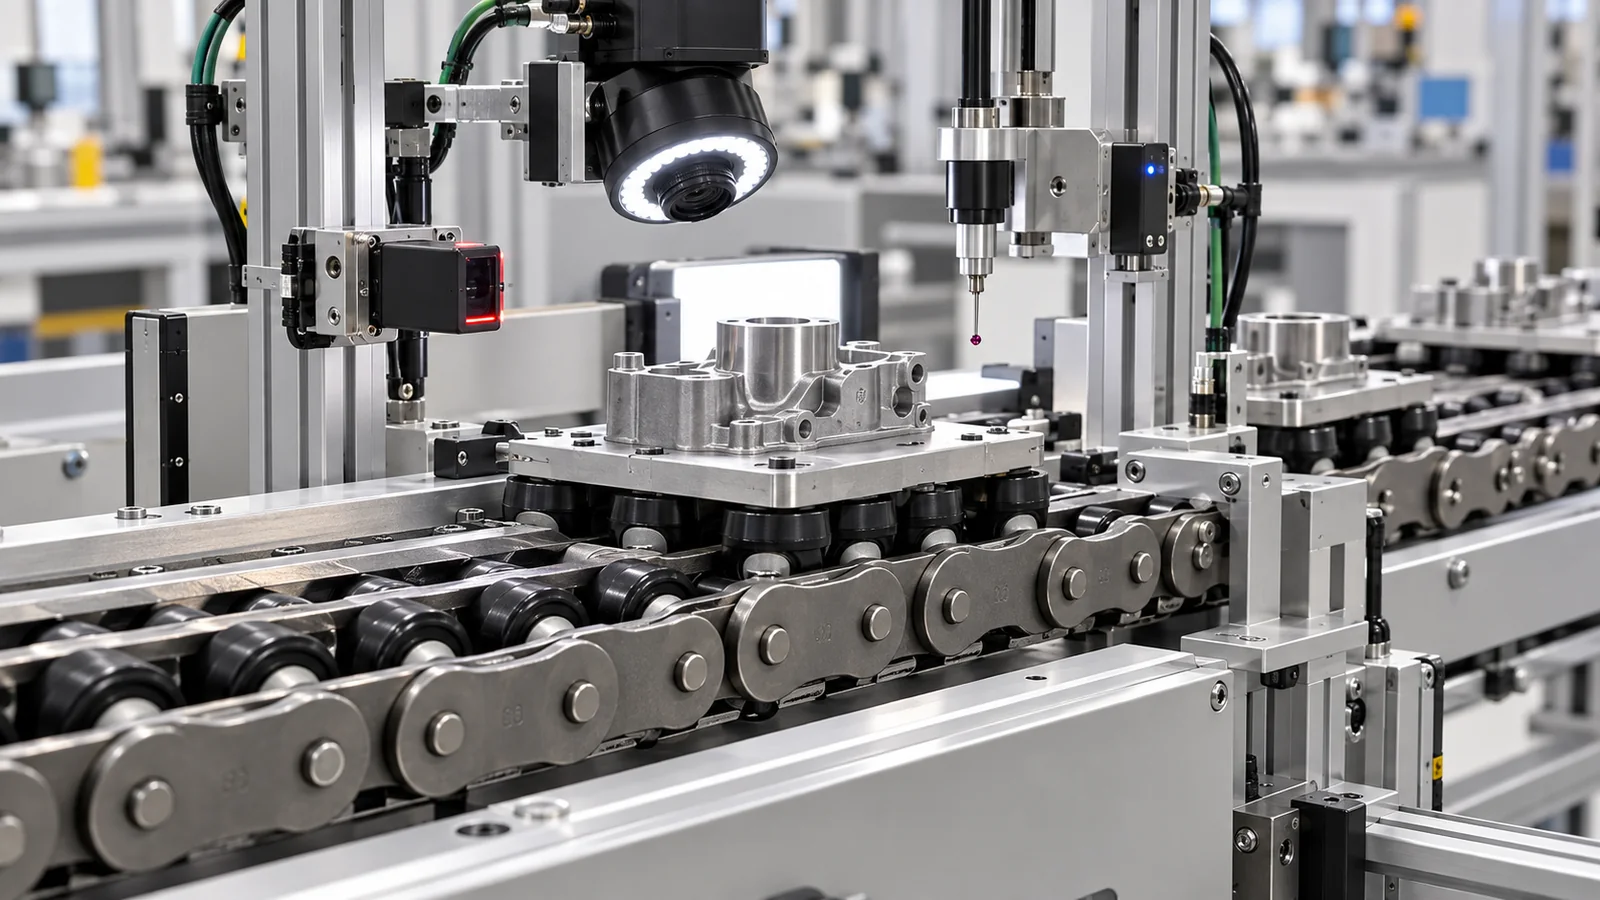
Wartungs- und Ersatzplanung
Nutzen Sie Trenddaten anstelle einer einzelnen visuellen Momentaufnahme. Erfassen Sie in regelmäßigen Abständen die Kettenlängung über eine festgelegte Anzahl von Teilungen, den Zustand der Rollen, den Verschleiß der Seitenplatten, den Verschleiß der Schiene, den Zustand der Kettenradzähne und die Spannposition. Bei Verwendung von Litzenpaaren vergleichen Sie die beiden Seiten und untersuchen Sie etwaige Unterschiede in der Spannung oder im Laufverhalten des Kettenträgers.
Beim Austausch einer installierten Kette geben Sie bitte, sofern lesbar, den Kettencode, ein Foto einer kompletten Kettenteilung von der Seite, eine Endansicht mit Angabe der Rollenpositionen, die Messung mehrerer Kettenteilungen, die Zähnezahl und Bohrung des Kettenrads sowie den Schienenquerschnitt an. Falls die Ersatzkette hinsichtlich Befestigungszeitpunkt oder Litzenlänge mit der vorhandenen Kette übereinstimmen muss, geben Sie dies bitte ausdrücklich an.
Informationen, die einer Anfrage beigefügt werden sollten
Eine hilfreiche Anfrage enthält Angaben zur Maschine/Anwendung, Kettenfamilie oder -modell, Zielteilung, Träger-/Lastdaten, Förderbandlänge und -geschwindigkeit, Menge, Kettenraddetails, Schienenschnittstelle, Umgebungsbedingungen und Dokumentationsbedarf. Bei Neukonstruktionen ergänzen Sie bitte die Prozesssequenz und eine Zeichnung der Palettenunterseite. Bei Austauscharbeiten fügen Sie bitte Fotos und Maße der installierten Anlage bei, anstatt sich nur auf das Aussehen zu verlassen.
Verwenden Sie die Produktfamilienkatalog um wahrscheinliche Kettenarchitekturen und die Auswahlprozess für Ingenieure Um die Abmessungen vorzubereiten. Falls das Modell bereits bekannt ist, verknüpfen Sie die Angebotsanfrage mit der entsprechenden Produktseite, damit die technische Diskussion auf eine konkrete Konfiguration bezogen bleibt.
Prove queue restart behavior before production
Test the longest expected queue, stop/release sequence and restart behavior while watching roller rotation, rail contact and strand tracking.
Geometrie überprüft
Die Kettenzeichnung, die Kettenraddaten, die Litzenabstände, der Schienenquerschnitt und die Unterseite des Trägers werden als eine Schnittstelle verglichen. Übergabehöhen und Führungsabstände werden in der Maschinenzeichnung erfasst und nicht als Montageannahmen belassen.
Betriebsprüfung
Die Bewertung berücksichtigt die Masse des beladenen Trägers, die maximale Warteschlangenlänge, die Geschwindigkeit, die Anzahl der Starts pro Stunde und die tatsächliche Stopp- und Freigabesequenz. Jegliche Einschränkungen hinsichtlich Reinigung, Staub, abrasiver Verunreinigungen, Ölkontakt oder Temperatur werden angegeben, bevor die Material- und Schmierstoffauswahl abgeschlossen wird.
Stationstruppen isoliert
Anschläge und Positioniereinrichtungen werden auf die während der Montage, Prüfung oder Handhabung wirkenden Kräfte überprüft. Wo dies praktikabel ist, wird die Prozesskraft von einer separaten Positioniervorrichtung aufgenommen, anstatt über die Kette und die Führungsschiene übertragen zu werden.
Abnahmetest vereinbart
Vor dem Produktionsauftrag werden die Inbetriebnahmebeobachtungen, kritischen Maße und alle erforderlichen Prüfprotokolle abgestimmt. Dadurch wird eine wiederholbare Abnahmegrundlage für Einkauf, Konstruktion und Instandhaltung geschaffen.
Für eine neue Linie sollte das Freigabepaket ein einfaches Förderbandflussdiagramm, die Abmessungen der Förderbandachse, die Antriebs- und Aufwickelposition, die maximale Beladungskapazität, die Übergabepunkte und die Stationen, an denen die Palette mechanisch positioniert wird, enthalten. Für eine bestehende Linie umfasst das entsprechende Paket den installierten Kettencode (sofern lesbar), Messungen mehrerer Teilungen, Seiten- und Endaufnahmen, die Zähnezahl und Bohrung des Kettenrads, das Schienenprofil und die Unterseite des Förderbandes. Diese Angaben ermöglichen die Überprüfung der Kette anhand der tatsächlichen Maschine anstelle eines allgemeinen Anwendungsetiketts.
Nach der Inbetriebnahme sollten die gleichen Referenzpunkte für die Instandhaltung beibehalten werden. Die Entwicklung der Dehnung um mehrere Teilungen, den Zustand der Rollen, den Schienenverschleiß, den Zustand der Kettenräder und die Spannposition sollten in festgelegten Abständen erfasst werden. Eine stabile Aufzeichnung erleichtert die Unterscheidung zwischen normalem Verschleiß und Problemen mit Ausrichtung, Schmierung oder der Schnittstelle zwischen Bahnhof und Gleis und bietet einen verlässlichen Ausgangspunkt für die nächste Austauschanfrage.

























