Description du produit
Profil de l'entreprise
-La société Hangzhou CHOHO Industrial Co., Ltd., fondée en 1999, est devenue leader dans le domaine des systèmes de transmission par chaîne. Elle figure parmi les premiers centres technologiques d'entreprises reconnus au niveau national, est une entreprise de démonstration nationale en matière d'innovation technologique et la première société cotée en bourse (actions A) du secteur des transmissions par chaîne en Chine. Son code boursier est 003033.
CHOHO possède quatre filiales, dont des sociétés spécialisées dans les technologies de test et le commerce international. L'entreprise dispose de quatre usines : une à Hangzhou (Thaïlande), un centre de R&D dans le Zhejiang et un autre à Tokyo. Par ailleurs, la zone industrielle CHOHO de Hangzhou devrait être achevée et mise en service l'année prochaine.
Nous sommes spécialisés dans la production de tous types de chaînes standard et spéciales, telles que les chaînes agricoles, les pignons, les chaînes de herse, les pièces de travail du sol, les chaînes de récolteuse de riz, les chaînes GS38, les chaînes à rouleaux, les chaînes automobiles, les chaînes de moto, les chaînes industrielles, etc. Nos partenaires comptent parmi les plus grandes entreprises mondiales, telles que LOVOL, JOHN DEERE, NEW HOLLAND, CLASS, AGCO, DEUTZFAHR, HONDA, KUBOTA, etc.
Équipement de capacité de production
En 2015, CHOHO disposait de plus de 2 700 ensembles d'équipements de production principaux et de plus de 600 ensembles d'équipements de haute précision. Grâce à son laboratoire de produits de pointe et à sa ligne d'assemblage de production en chaîne, CHOHO possède de solides capacités de recherche, de développement et de test pour les produits en chaîne haut de gamme.
Nos avantages
1. Toute demande que vous nous soumettez recevra une réponse professionnelle dans un délai de 6 à 8 heures.
2. Accorde une grande importance à la qualité des produits et est approuvée par de nombreuses certifications de systèmes de qualité internationaux, telles que la France, la Norvège et l'Allemagne.
3. Spécialisés dans la chaîne de valeur depuis 1999, nous possédons une riche expérience en production.
4. Main-d'œuvre hautement qualifiée, équipement de pointe de première classe, contrôle de qualité rigoureux, technologie avancée.
5. Maîtrisez les produits sur mesure et proposez des services personnalisés à vos clients.
6. A participé à la rédaction de 24 normes nationales et industrielles telles que des chaînes. Au 2571-Mar, CHOHO détenait 180 brevets autorisés.
7. Avec la responsabilité de « Fournir un système de chaîne de haute qualité avec la même durée de vie pour l'industrie mondiale des locomotives », nous avons mis en place une solide équipe de R&D.
CHOHO bénéficie d'une notoriété naturelle. En janvier 2017, la marque « CHOHO » était déposée dans plus de 60 pays, dont les États-Unis, le Japon, le Royaume-Uni, la France, l'Allemagne, la Russie, l'Espagne, l'Autriche, la Belgique, la Bulgarie, la Croatie, la République tchèque, le Danemark, la Finlande, la Grèce, la Hongrie, l'Irlande, l'Italie, les Pays-Bas, la Pologne, le Portugal, la Roumanie, l'Ukraine, la Suède, l'Australie, l'Algérie, l'Égypte, le Kenya, le Maroc, la Corée du Sud, le Kazakhstan, la Mongolie, la Syrie, la Thaïlande, le Pakistan, l'Inde, le Brésil, le Mexique et la Colombie.
Avantages du produit
Certifications
CHOHO accorde une importance capitale à la qualité de ses produits et est certifiée par de nombreux organismes internationaux de certification de la qualité, notamment en France, en Norvège et en Allemagne. Grâce à la mise en place d'un processus de gestion de la production et d'un système de contrôle qualité rigoureux, CHOHO assure une maîtrise totale du processus de fabrication. Dotée d'équipements de production, de transformation et de test de pointe, CHOHO dispose de capacités de contrôle qualité complètes parmi les meilleures au niveau international, lui permettant ainsi de fournir à ses clients des produits d'une qualité irréprochable.
Choho fournit des solutions de système de chaîne aux 500 premières entreprises mondiales et aux 10 premières entreprises de divers secteurs !
Le marché des canaux de distribution à large spectre continue de se développer !
CHOHO a été invité à participer à des salons nationaux et internationaux de machines agricoles, tels que la Foire de Hanovre, la Foire de Bologne, la Foire de Canton, VIV ASIA, etc.
Emballage et expédition
| Détails de l'emballage : |
Chaîne + Sac plastique + Boîte neutre + Caisse en bois + Grand carton + Palettes en acier ou personnalisation |
FAQ
1. Êtes-vous fabricant ou société commerciale ?
Nous sommes une usine spécialisée dans la production et l'exportation de chaînes depuis plus de 23 ans et disposons d'une équipe professionnelle de commerce international.
2. Quelles sont vos conditions de paiement habituelles ?
Paiement par virement bancaire (T/T) : acompte 30% et paiement par virement 70% contre documents, lettre de crédit à vue
3. Quel est votre délai de livraison pour vos marchandises ?
Délai habituel : 30 à 45 jours. Les articles en stock peuvent être expédiés immédiatement.
4. Assistez-vous à des spectacles ?
We attend Hannover show in Germany, EIMA in Italy, CZPT in France, CIAME in China and many other Agricultural machinery shows.
5.Proposez-vous des échantillons gratuits ?
Oui, c'est possible. Ou alors, vous prenez simplement en charge les frais de port.
6. L'OEM est-il disponible ?
Oui, le service OEM est disponible. Nous avons des designers professionnels pour vous aider à concevoir votre projet.
Frais d'expédition :
Frais de transport estimés par unité.
|
To be negotiated
|
| Usage: |
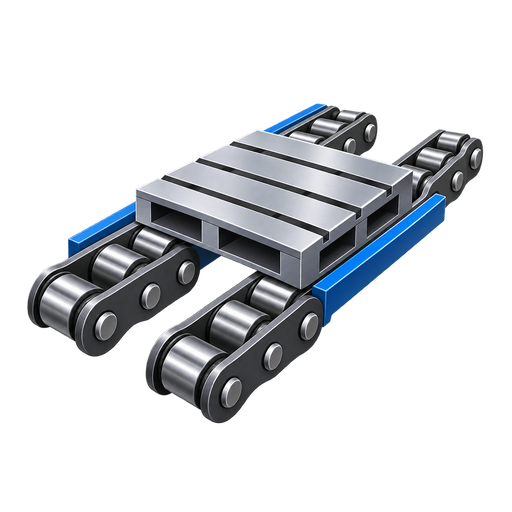
Chaîne de transmission, chaîne de convoyeur, chaîne spéciale dédiée, chaîne à rouleaux |
| Matériel: |
Acier inoxydable |
| Traitement de surface : |
Polissage |
| Exemples : |
US$ 0/Mètre
1 mètre (commande minimale)
|
Commander un échantillon
|
| Personnalisation : |
Disponible
|
Demande personnalisée
|
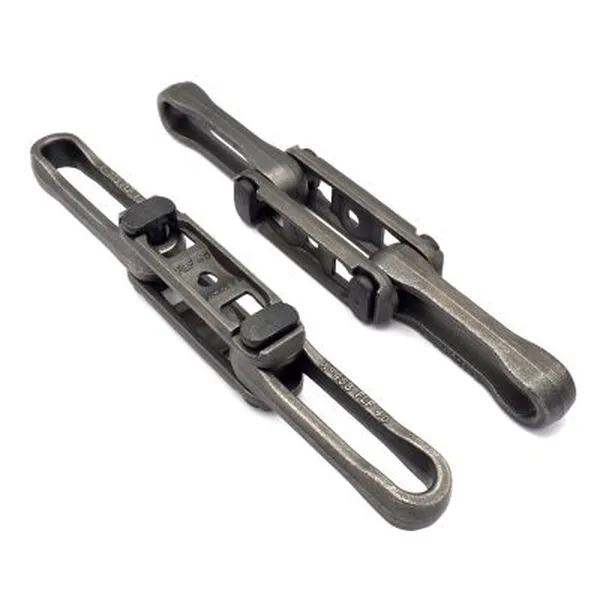
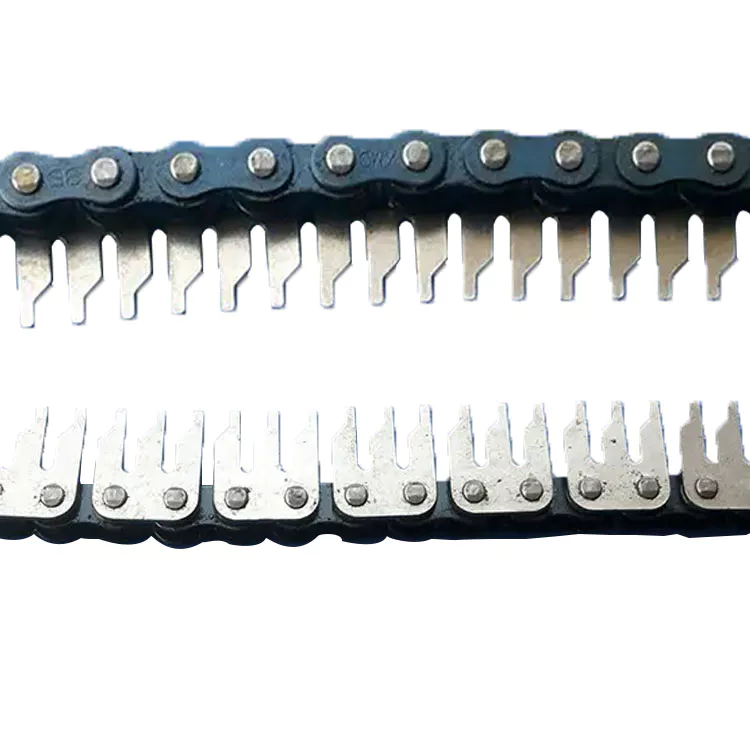
What are the advantages of using a slat conveyor chain?
A slat conveyor chain offers several advantages in material handling and conveying applications. Here are some key benefits:
1. Heavy-Duty Capacity:
– Slat conveyor chains are designed to handle heavy loads and can withstand rigorous industrial environments.
– They are commonly used in applications that require transporting large, bulky, or irregularly shaped items, such as automotive parts, pallets, or containers.
2. Flexibility:
– Slat chains can be customized and configured to suit specific conveying requirements. They are available in various widths, lengths, and chain configurations to accommodate different product sizes and shapes.
– The modular design of slat chains allows for easy modification or expansion of the conveyor system as production needs change.
3. Versatility:
– Slat chains can be used in both horizontal and inclined conveying applications. They are capable of moving products up or down slopes, making them suitable for production lines with varying elevations.
– These chains can be integrated with curves, turns, merges, and diverters to create complex conveying systems that optimize space utilization and product flow.
4. Durability and Longevity:
– Slat chains are typically made from robust materials such as steel or plastic, providing excellent durability and resistance to wear and tear.
– They can withstand demanding operating conditions, including high temperatures, corrosive environments, or exposure to chemicals.
5. Low Maintenance:
– Slat conveyor chains require minimal maintenance compared to other types of conveyor systems. They have fewer moving parts and typically operate with reduced friction.
– With proper lubrication and periodic inspection, slat chains can maintain their performance and reliability over an extended service life.
6. Easy Cleaning:
– The open design of slat chains allows for easy cleaning and debris removal. They are suitable for applications that require frequent sanitation or hygiene maintenance, such as in food processing or pharmaceutical industries.
Overall, using a slat conveyor chain offers the advantages of high load capacity, flexibility in design, versatility in conveying applications, durability, low maintenance requirements, and ease of cleaning. These features make slat chains an effective solution for various industries requiring efficient and reliable material handling.
Can a conveyor chain be used in food processing applications?
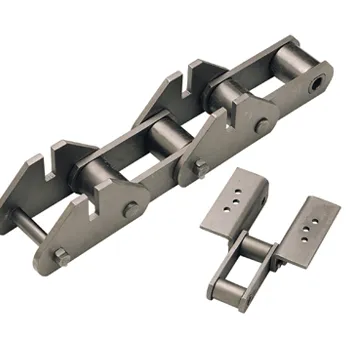
Yes, a conveyor chain can be used in food processing applications. Conveyor chains play a crucial role in the efficient and hygienic handling of food products throughout the production process. Here are some key points to consider:
1. Food-Grade Materials: Conveyor chains used in food processing applications are typically made from food-grade materials such as stainless steel or plastic. These materials are corrosion-resistant, easy to clean, and comply with food safety regulations.
2. Hygiene Considerations: Food processing environments require high standards of hygiene. Conveyor chains designed for food applications incorporate features such as smooth surfaces, open link designs, and easy disassembly for thorough cleaning. They may also have specialized coatings or treatments to prevent bacterial growth.
3. Sanitary Design: Conveyor chains for food processing applications are designed with minimal crevices or joints to prevent food particles from getting trapped. They may have self-draining capabilities to remove excess fluids or debris.
4. Product Integrity: Conveyor chains in food processing applications ensure gentle handling of delicate food products to avoid damage or contamination. They can be equipped with accessories like cleats, side guards, or modular belt systems to securely hold and transport items of various shapes and sizes.
5. High Temperature and Washdown Capabilities: Some food processing applications require conveyor chains to withstand high temperatures during cooking, baking, or sterilization processes. Specialized chains with heat-resistant materials or coatings are available. Additionally, conveyor chains used in food processing should be capable of withstanding frequent washdowns and cleaning with water or cleaning agents.
6. Compliance with Standards: Conveyor chains used in food processing applications must comply with industry-specific standards such as FDA (Food and Drug Administration) regulations, HACCP (Hazard Analysis Critical Control Point) guidelines, and other food safety certifications.
When selecting a conveyor chain for food processing applications, it is important to consider the specific requirements of the production line, including the type of food being handled, the operating conditions, and the necessary sanitary standards. Proper maintenance and regular cleaning protocols should also be implemented to ensure food safety and product integrity.
What are the industry standards and regulations for conveyor chains?
In the field of conveyor chains, there are several industry standards and regulations that help ensure safety, performance, and quality. Some of the commonly recognized standards include:
1. ISO 1977:2013 – Conveyor chains, attachments, and sprockets: This International Organization for Standardization (ISO) standard specifies the requirements and dimensions for various types of conveyor chains, attachments, and sprockets used in general industrial applications.
2. ANSI/ASME B29.1 – Precision Power Transmission Roller Chains, Attachments, and Sprockets: This American National Standard Institute (ANSI) standard provides guidelines for the design, dimensions, and performance of roller chains, attachments, and sprockets used in power transmission systems, including conveyor chains.
3. CEMA – Conveyor Equipment Manufacturers Association: CEMA publishes various standards and technical documents related to conveyor systems, including conveyor chains. These standards cover topics such as safety, design, installation, maintenance, and operation of conveyor equipment.
4. OSHA – Occupational Safety and Health Administration: OSHA is a regulatory agency in the United States that sets and enforces safety standards for workplaces. They have specific regulations related to conveyor systems, including requirements for guarding, maintenance, and employee safety.
5. Local and National Building Codes: Depending on the location and application, there may be specific building codes or regulations that dictate the design, installation, and operation of conveyor chains. These codes ensure compliance with safety and structural requirements.
It’s important for conveyor chain manufacturers, system integrators, and end-users to adhere to these industry standards and regulations to ensure the safe and reliable operation of conveyor systems. Compliance with these standards helps to maintain worker safety, promote system performance, and ensure compatibility and interchangeability of conveyor chain components.
editor by CX 2023-08-18