
Pallet Conveyor Chains in Automotive Production Cells
عملی انجینئرنگ گائیڈ: آٹوموٹو پروڈکشن سیلز میں پیلیٹ کنویئر چینز۔ انتخاب، انٹرفیس، ایپلیکیشن چیک، دیکھ بھال اور RFQ ان پٹ۔
یہ گائیڈ اس بات پر توجہ مرکوز کرتا ہے کہ کس طرح پیلیٹ اور جمع کنویرز روبوٹک یا پروسیس سیلز کو فیڈ کر سکتے ہیں جبکہ فکسچر اور قطاروں کو کنٹرول کرتے ہیں۔ یہ مشین بنانے والوں، دیکھ بھال کرنے والی ٹیموں اور خریداروں کے لیے لکھا گیا ہے جنہیں ایک ایسے سلسلہ انتخاب کی ضرورت ہے جسے عام پروڈکٹ لیبل کے بجائے ڈرائنگ اور اصلی کنویئر کے خلاف چیک کیا جا سکے۔
آٹوموٹو پروڈکشن سیلز میں پیلیٹ کنویئر چینز
بہت سے کنویئر کے مسائل اس وقت شروع ہوتے ہیں جب ایک درست کیٹلاگ کا ایک جزو انٹرفیس میں انسٹال ہوتا ہے جس کی کبھی تفصیل سے جانچ نہیں کی گئی تھی۔ ایک عام پراجیکٹ میں جیسے کہ روبوٹ سیل ہینڈلنگ آٹوموٹیو ذیلی اسمبلیوں، چین کی پچ، رولر رابطہ، ریل الائنمنٹ، سپروکیٹ کی مصروفیت، کیریئر کی سختی، اسٹاپس اور دیکھ بھال تک رسائی سب نتیجہ کو متاثر کرتی ہے۔ اس لیے ایک مفید انجینئرنگ کا جائزہ ماڈل کی سطح کے ڈیٹا کو مشین کے آپریٹنگ تسلسل کے ساتھ جوڑتا ہے۔
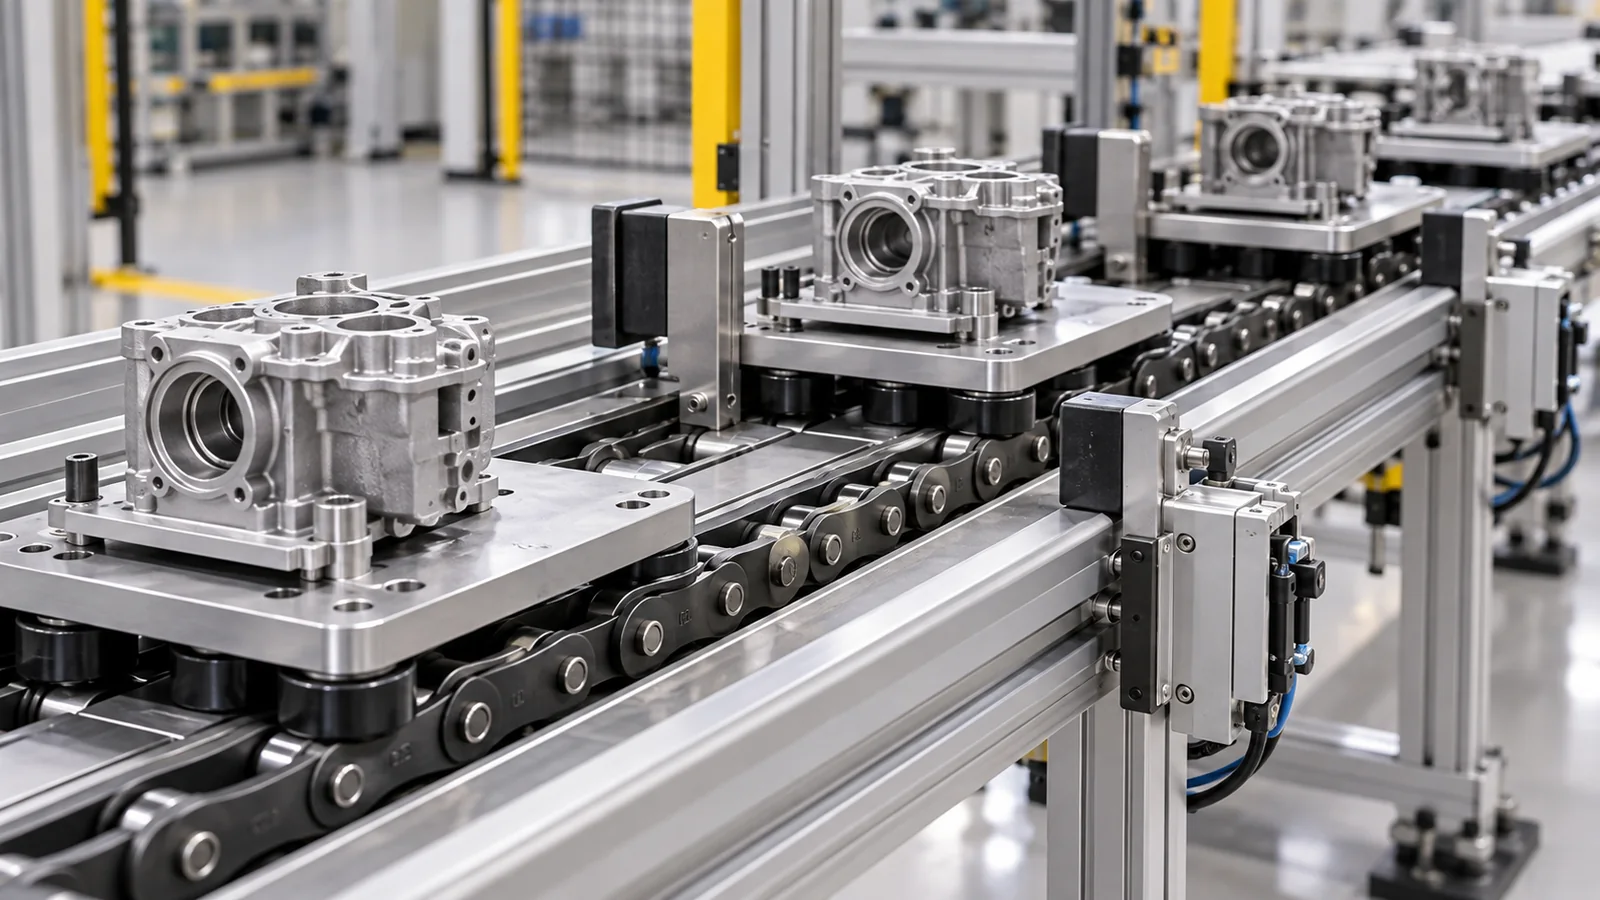
یہ مسئلہ کیوں اہم ہے۔
فکسچر اور قطاروں کو کنٹرول کرنے کے دوران پیلیٹ اور جمع کنویئرز روبوٹک یا پروسیس سیلز کو کیسے کھلا سکتے ہیں کیٹلاگ کے انتخاب سے زیادہ متاثر ہوتے ہیں۔ یہ تبدیل کرتا ہے کہ ورک پیس کیریئر کس طرح اسٹیشن میں داخل ہوتا ہے، کس طرح بوجھ گائیڈ ریلوں میں گزرتا ہے، سلسلہ کس طرح ڈرائیو تک پہنچتا ہے اور سسٹم رکنے یا جمع ہونے کے دوران کیسے برتاؤ کرتا ہے۔ اگر ایک انٹرفیس کو نظر انداز کر دیا جاتا ہے، تو علامت کہیں اور ظاہر ہو سکتی ہے: ایک رولر پہن سکتا ہے کیونکہ ایک ریل جوائنٹ اونچا ہے، ایک زنجیر کنارے سے کھینچ سکتی ہے کیونکہ ایک پیلیٹ سٹاپ آف سیٹ ہے، یا ایک نئی زنجیر بری طرح سے چل سکتی ہے کیونکہ پرانا سپروکیٹ پہنا ہوا ہے۔
عملی مقصد مشین میں موجود ہر تغیر کو ختم کرنا نہیں ہے۔ یہ ان متغیرات کی نشاندہی کرنا ہے جن کو کنٹرول کیا جانا چاہیے، اس بات کی وضاحت کریں کہ کون سے طول و عرض زنجیر کے ذریعہ طے کیے گئے ہیں، اور واضح RFQ تصدیق کے لیے غیر تعاون یافتہ آئٹمز کو چھوڑنا ہے۔ یہی وجہ ہے کہ رکے ہوئے پیلیٹ کی قطار کو منتقلی یا حفاظتی زون تک بڑھانے کی اجازت دینا ایک خطرناک شارٹ کٹ ہے۔ یہ قابل پیمائش مشین ڈیٹا کو مفروضے سے بدل دیتا ہے اور انسٹالیشن کے وقت درست نظر آنے والے حصے کو ناکام بنا سکتا ہے۔
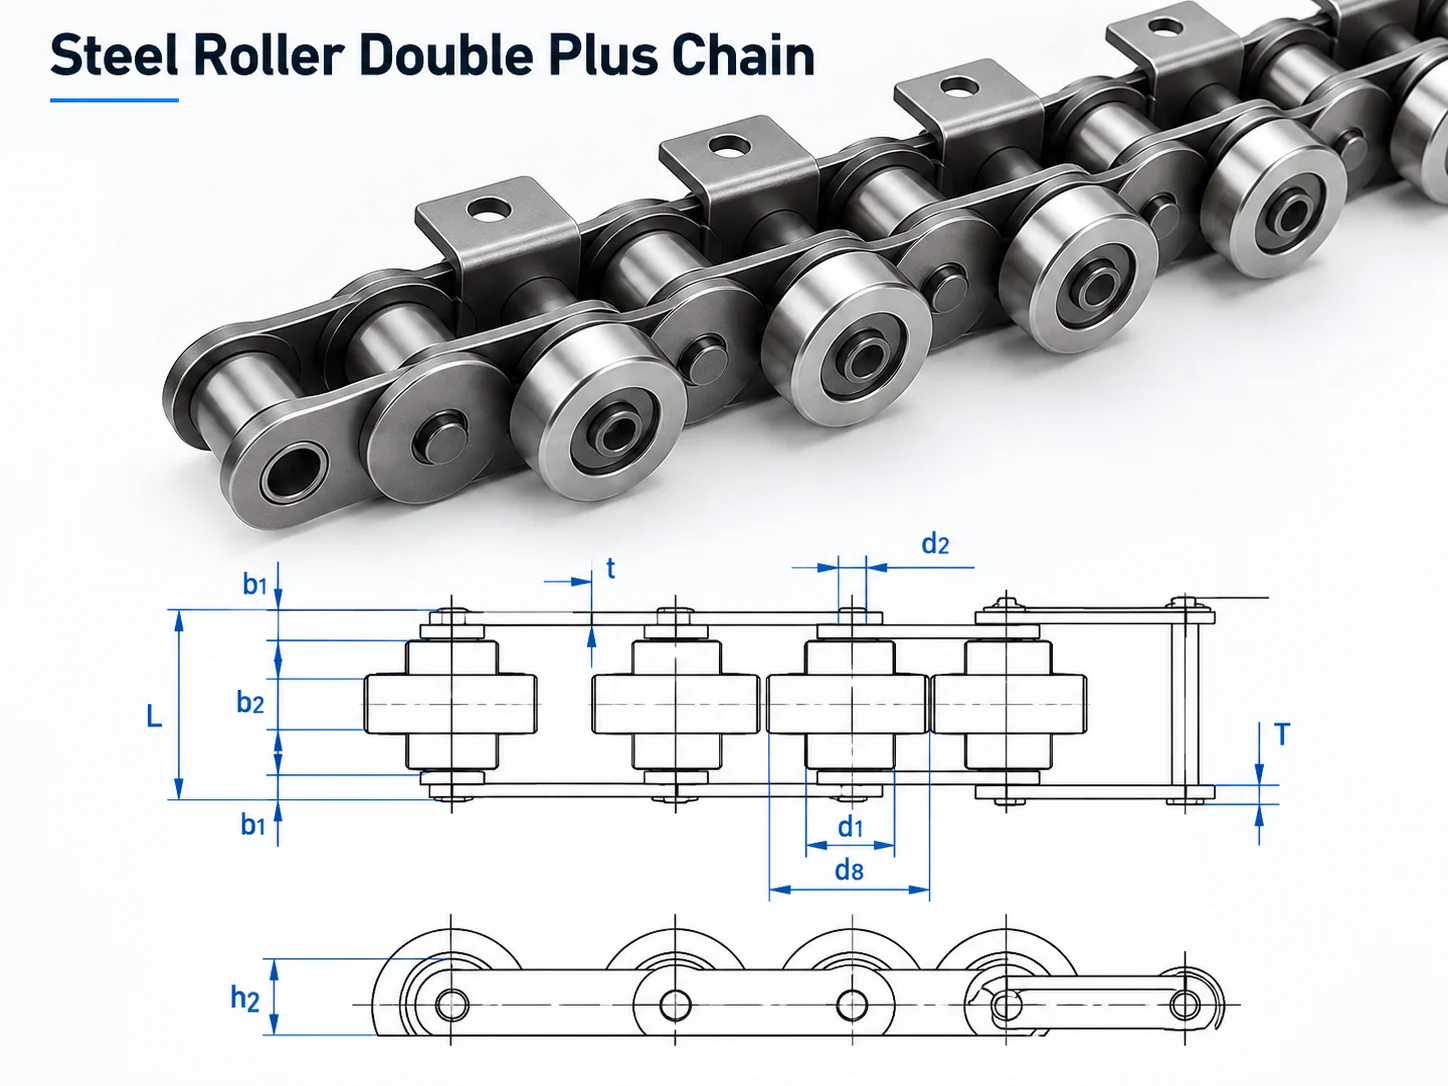
پہلے وضاحت کرنے کے لیے چار چیک
فکسچر ماس
بھری ہوئی حالت، رابطہ یا ڈیٹم کی سطح، پوزیشن اور فورس پاتھ کی وضاحت کریں تاکہ کیریئر انٹرفیس کو چیک کیا جا سکے۔
روبوٹ پہنچ
قابل پیمائش حالت، نصب شدہ انٹرفیس اور قبولیت کی جانچ کو بیان کریں جو کنویئر کے اس حصے پر لاگو ہوتا ہے۔
گارڈ اوپننگس
قابل پیمائش حالت، نصب شدہ انٹرفیس اور قبولیت کی جانچ کو بیان کریں جو کنویئر کے اس حصے پر لاگو ہوتا ہے۔
قطار کی لمبائی
نارمل اور بدترین کیس کا وقت، کیریئر کی گنتی، سٹاپ/دوبارہ شروع کرنے کی ترتیب اور وہ حالت جو سب سے زیادہ مانگ پیدا کرتی ہے ریکارڈ کریں۔
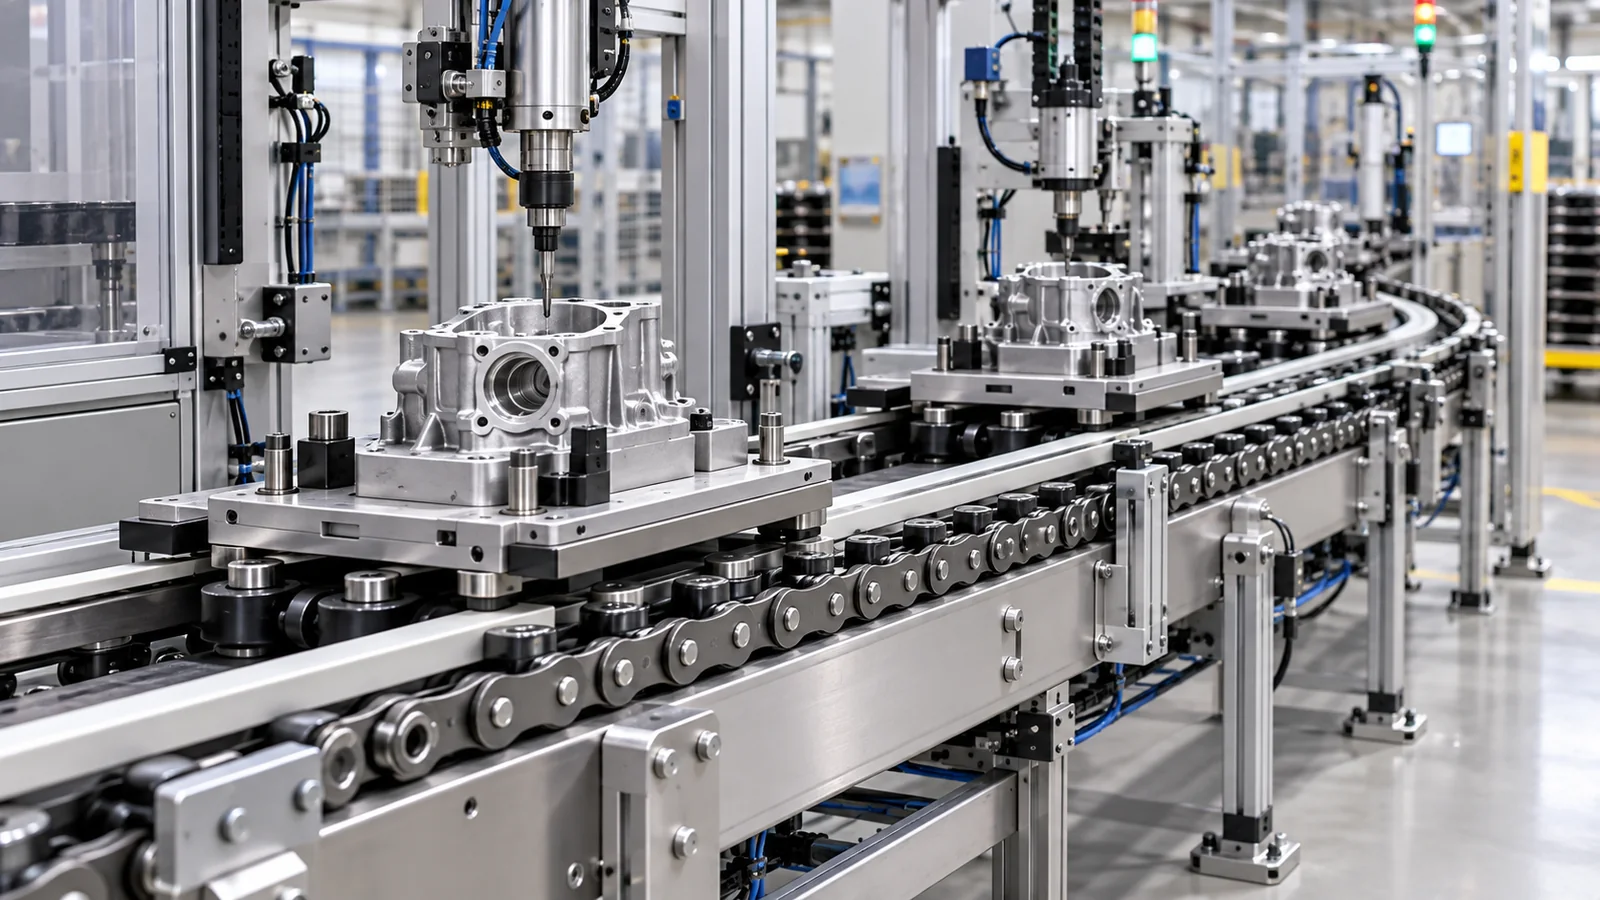
عین مطابق سلسلہ جیومیٹری کے ساتھ شروع کریں۔
جب کوئی ماڈل نمبر دستیاب ہو، تو ماڈل کی صحیح تفصیلات اور مماثل ڈرائنگ استعمال کریں۔ پچ، رولر قطر، اندرونی چوڑائی، پن کا قطر اور لمبائی، پلیٹ کی اونچائی اور موٹائی، اور کسی بھی سائیڈ رولر، بڑے رولر یا کھوکھلی پن کے طول و عرض کا موازنہ کریں جو کنویئر کے ساتھ انٹرفیس کرتے ہیں۔ کوڈ نامعلوم ہونے پر، نصب شدہ سلسلہ کو منظم طریقے سے پیمائش کریں۔ کئی پنوں کے درمیان پچ کی پیمائش ایک واحد پہنے ہوئے خلا کو پڑھنے سے زیادہ قابل اعتماد ہے، اور تصویروں میں سائیڈ پروفائل، رولر ترتیب، سپروکیٹ اور ریل کا رابطہ ظاہر ہونا چاہیے۔
ٹینسائل طاقت کو پیلیٹ پے لوڈ کے طور پر استعمال نہ کریں۔ کیٹلاگ ٹینسائل کے اعداد و شمار مواد/جزو کی جانچ کی خصوصیات ہیں۔ کنویئر کے کام کرنے کے حالات میں لائن کی لمبائی، چین کے تاروں کی تعداد، کیریئر کی گنتی، سرعت، جھٹکا، رگڑ، چکنا، سپروکیٹ کا سائز، پہننے کی حالت اور مطلوبہ حفاظتی عنصر بھی شامل ہوتا ہے۔ ان شرائط کو سمجھنے کے بعد ہی کسی سسٹم کے لیے سلسلہ کی تصدیق کی جا سکتی ہے۔
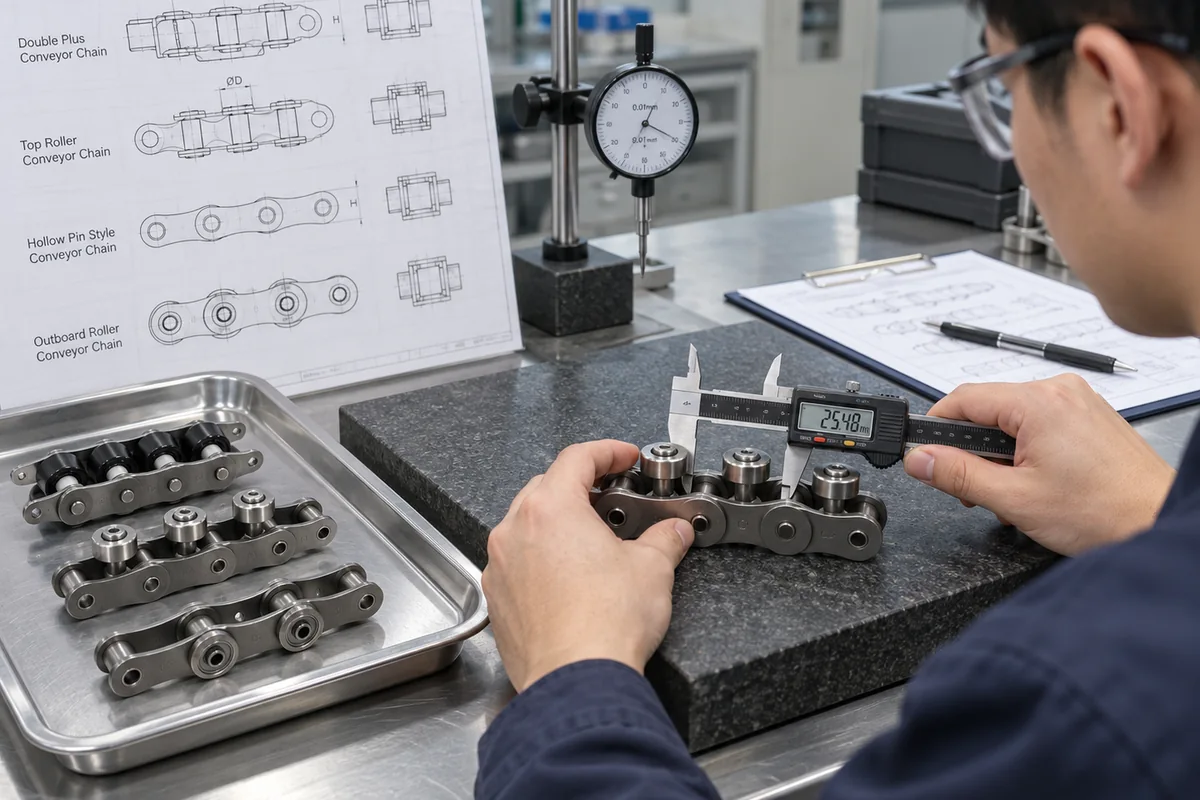
سلیکشن ورک فلو
- فکسچر ماس: عین مطابق چین ڈرائنگ یا سسٹم لے آؤٹ کے ساتھ مطلوبہ حالت کا موازنہ کریں اور RFQ کی تصدیق کے لیے کوئی کھلا سوال ریکارڈ کریں۔
- روبوٹ پہنچ: عین مطابق چین ڈرائنگ یا سسٹم لے آؤٹ کے ساتھ مطلوبہ حالت کا موازنہ کریں اور RFQ کی تصدیق کے لیے کوئی کھلا سوال ریکارڈ کریں۔
- گارڈ کھولنا: عین مطابق چین ڈرائنگ یا سسٹم لے آؤٹ کے ساتھ مطلوبہ حالت کا موازنہ کریں اور RFQ کی تصدیق کے لیے کوئی کھلا سوال ریکارڈ کریں۔
- قطار کی لمبائی: عین مطابق چین ڈرائنگ یا سسٹم لے آؤٹ کے ساتھ مطلوبہ حالت کا موازنہ کریں اور RFQ کی تصدیق کے لیے کوئی کھلا سوال ریکارڈ کریں۔
- کیریئر اور ڈیوٹی: ریکارڈ لوڈڈ کیریئر ماس، کیریئرز کی تعداد، لائن کی رفتار، فی گھنٹہ شروع ہوتا ہے، جمع کرنے کا نمونہ اور کوئی بھی مائل یا عمودی منتقلی۔
- ڈرائیو اور واپسی: سپروکیٹ ڈیٹا، شافٹ الائنمنٹ، ٹیک اپ رینج، ریٹرن سپورٹ اور چکنا رسائی کی تصدیق کریں۔
- رہائی کی شرط: کسی بھی فیلڈ کی فہرست بنائیں جسے تکنیکی ڈیٹا میں بیان نہیں کیا گیا ہے — جیسے کہ ایک خاص میٹریل گریڈ، کوٹنگ، قابل اجازت سسٹم لوڈ یا ماحولیاتی درجہ بندی — اس کا تخمینہ لگانے کے بجائے RFQ تصدیقی آئٹم کے طور پر۔
سسٹم انضمام
زنجیر کی شناخت ہونے کے بعد، چیک کریں کہ کنویئر کس طرح بوجھ کو باقی مشین میں منتقل کرتا ہے۔ گائیڈ یا پہننے والی ریل کو مطلوبہ رولر کی سطح کو سہارا دینا چاہیے اور جوڑوں کے ذریعے مسلسل رہنا چاہیے۔ متوازی اسٹرینڈز کے درمیان مخصوص فاصلہ اور مطابقت پذیر ڈرائیو ٹائمنگ ہونی چاہیے۔ اسٹاپس کو ڈیزائن کردہ پیلیٹ چہرے سے رابطہ کرنا چاہئے، چین کی طرف والی پلیٹ سے نہیں۔ کراس ٹرانسفر اور لفٹوں کو کافی مدد کی ضرورت ہوتی ہے تاکہ کیریئر کسی خلا میں نہ گرے یا پن/پلیٹ کے کنارے پر نہ اترے۔
جمع ہونے والے نظاموں کے لیے، ٹرانسپورٹ کو رکنے سے الگ کریں۔ زنجیر چلتی رہ سکتی ہے جب تک کہ کیریئر ہولڈ ہو، لیکن اسٹاپ فورس، قطار کی لمبائی، دوبارہ شروع کرنے کی ترتیب اور مقامی رگڑ کو ابھی بھی چیک کرنے کی ضرورت ہے۔ ایسے سسٹمز کے لیے جو پروسیسنگ کے لیے ورک پیس کی جگہ رکھتے ہیں، جب مطلوبہ ریپیٹ ایبلٹی عام کنویئر ٹرانسپورٹ فراہم کر سکتی ہے اس سے زیادہ سخت ہونے پر مخصوص لوکیشن فیچر استعمال کریں۔
کمیشننگ اور دیکھ بھال
پہلے کم رفتار پر ایک نیا یا مرمت شدہ کنویئر کمیشن کریں۔ کئی مکمل چین سرکٹس کو جوڑیں اور ڈرائیو، ریٹرن، ریل ٹرانزیشن، اسٹاپس اور ٹرانسفر کا مشاہدہ کریں۔ ایسی آوازوں کو سنیں جو ایک بار فی چین ریوولیشن یا ایک بار فی اسپراکٹ گردش میں دہرائی جاتی ہیں کیونکہ یہ پیٹرن تنگ جوائنٹ، رولر ڈیمیج، لوکل ریل سٹیپ یا سپروکیٹ ایشو کو الگ کرنے میں مدد کرتے ہیں۔ سخت ورک پیس پیلیٹس کے ساتھ، متوازی کناروں پر جھکاؤ کے لیے دیکھیں۔ یہاں تک کہ چھوٹے وقت کے اختلافات کیریئر کے ایک طرف لوڈ کر سکتے ہیں.
بحالی کو ناکامی کا انتظار کرنے کے بجائے رجحانات کو ٹریک کرنا چاہئے۔ منظور شدہ طریقہ کا استعمال کرتے ہوئے لمبائی یا لمبائی کی جانچ پڑتال ریکارڈ کریں، مفت گردش اور غیر معمولی فلیٹوں کے لیے رولرس کا معائنہ کریں، پالش شدہ سائیڈ کنٹیکٹ نشانات دیکھیں جو غلط ترتیب کی تجویز کرتے ہیں، سپروکیٹ دانتوں کا معائنہ کریں اور ٹیک اپ پوزیشن کی تصدیق کریں۔ چکنا کرنے کے وقفوں کو آپریٹنگ ماحول اور چین مینوفیکچرر کی رہنمائی کی عکاسی کرنی چاہیے۔ زیادہ چکنا کرنے والا خود بخود بہتر نہیں ہوتا ہے اگر یہ کھرچنے والی آلودگی کو راغب کرتا ہے یا عمل کے علاقے میں داخل ہوتا ہے۔
RFQ چیک لسٹ
متبادل کی درخواست کے لیے، ماڈل کوڈ بھیجیں اگر قابل پڑھا جائے، ناپی گئی پچ، رولر ترتیب، زنجیر کی چوڑائی، پلیٹ کی اونچائی، پن کے طول و عرض، سائڈ پروفائل کی تصویر اور سپروکیٹ/ریل کے رابطے کی تصویر۔ ایک نئے سسٹم کے لیے، کنویئر کی لمبائی، کیریئر کا سائز اور بھری ہوئی مقدار، اسٹرینڈز کی تعداد، اسٹرینڈ اسپیسنگ، رفتار، شروع/اسٹاپ، بفر کی لمبائی، ماحولیاتی حالات اور منزل کا ملک شامل کریں۔ یہ تفصیلات مکمل کنویئر ڈیوٹی کیلکولیشن سے چین میچ کو الگ کرنا ممکن بناتی ہیں۔
فکسچر ماس اور پروسیس فورسز کا حساب لگائیں۔
آٹوموٹو سیلز بھاری فکسچر، بار بار روبوٹ تک رسائی اور پروسیس سٹیشنز کا استعمال کر سکتے ہیں جو ورک پیس پر طاقت کا اطلاق کرتے ہیں۔ بھری ہوئی کیرئیر، قطار کی لمبائی، اسٹیشن کی ترتیب اور پروسیسنگ کے دوران فکسچر کس طرح واقع یا معاون ہے ریکارڈ کریں۔
عمل کے بوجھ کو ٹرانسپورٹ چین سے دور رکھیں جہاں اسٹیشن کا ڈیزائن انہیں براہ راست لے جا سکتا ہے۔ ریل اور اسٹرینڈ اسپیسنگ کو حتمی شکل دینے سے پہلے حقیقی فکسچر لفافے کے ساتھ گارڈنگ، روبوٹ کی رسائی، منتقلی اور دیکھ بھال تک رسائی کی جانچ کریں۔
انٹرفیس کی پیمائش کریں۔
جب کسی متبادل کے لیے موجودہ مشین میں فٹ ہونا ضروری ہے تو کئی پچ ڈائمینشنز، اینڈ ویو جیومیٹری اور سپروکیٹ/ریل کی تفصیلات استعمال کریں۔
فرض بیان کریں۔
لوڈڈ کیریئر ماس، رفتار، آغاز، جمع یا اشاریہ سازی کا رویہ اور آپریٹنگ ماحول شامل کریں۔
بدترین کیس کی جانچ کریں۔
نمائندہ کیریئرز کے ساتھ کمیشن اور صرف بغیر بوجھ کے سفر کے بجائے سب سے زیادہ مطالبہ کرنے والی قطار، رکنے، منتقلی یا دوبارہ شروع کرنے کی حالت۔
کھلی اشیاء کو واضح رکھیں
اگر مواد، کوٹنگ، خصوصی رواداری، دستاویزات کی ضرورت یا قابل اجازت سسٹم بوجھ بیان نہیں کیا گیا ہے، تو انکوائری میں اس کی تصدیق کریں۔
اکثر پوچھے گئے سوالات
کیا میں اکیلے پچ سے متبادل منتخب کرسکتا ہوں؟
آٹوموٹو پروڈکشن سیلز میں پیلیٹ کنویئر چینز کے لیے، پچ صرف پہلا فلٹر ہے۔ رولر جیومیٹری، اندرونی چوڑائی، پن، پلیٹس اور نصب کنویئر کے خلاف کسی بھی سائیڈ رولر یا ہولو پن کی خصوصیات کی تصدیق کریں اس سے پہلے کہ دو زنجیروں کو قابل تبادلہ سمجھا جائے۔
کیا زیادہ ٹینسائل ویلیو کا مطلب ہے کہ میں اس بوجھ کو پیلیٹ پر اٹھا سکتا ہوں؟
آٹوموٹو پروڈکشن سیلز میں پیلیٹ کنویئر چینز کے لیے، تناؤ کی طاقت کو براہ راست پیلیٹ پے لوڈ میں تبدیل نہ کریں۔ سروس کا بوجھ اسٹرینڈ کی گنتی، رگڑ، ایکسلریشن، سٹاپ امپیکٹ، سپروکٹس، ریلوں اور مشین کے لیے استعمال ہونے والے حفاظتی مارجن پر منحصر ہے۔
کیا ایک نمائندہ خاندانی تصویر صحیح ماڈل ثابت کر سکتی ہے؟
نہیں، ایک نمائندہ خاندانی تصویر تعمیر کی وضاحت میں مدد کر سکتی ہے، لیکن ماڈل کی شناخت اور طول و عرض ماڈل کے لیے مخصوص تکنیکی تفصیلات، ڈرائنگ یا تصدیق شدہ مینوفیکچرنگ ڈیٹا سے آنا چاہیے۔
کون سی معلومات کوٹیشن کو تیز کرتی ہے؟
آٹوموٹو پروڈکشن سیلز میں پیلیٹ کنویئر چینز سے متعلق آر ایف کیو کے لیے، ماڈل کوڈ یا ڈائمینشنل اسکیچ، واضح تصویریں، کنویئر لے آؤٹ، بھری ہوئی کیرئیر کی معلومات، مقدار اور ترسیل کا ملک بھیجیں تاکہ جائزہ دوبارہ تیار کرنے والے مشین ڈیٹا سے شروع ہو۔
آٹوموٹو پروڈکشن سیلز میں پیلیٹ کنویئر چینز کے لیے کلیدی انجینئرنگ متغیرات
فیصلہ ایک عام فیملی لیبل کے بجائے پیمائش کے قابل مشین ان پٹ اور عین مطابق چین ڈرائنگ سے منسلک ہونا چاہیے۔ آپریٹنگ کیس کو ایک لائن میں ریکارڈ کریں: کنویئر کیا لے جاتا ہے، کتنی تیزی سے حرکت کرتا ہے، کہاں رکتا ہے اور کس حالت نے جائزہ کو متحرک کیا۔ طول و عرض اور مشاہدات کو کیپچر کریں ایک اور انجینئر دوبارہ پیش کر سکتا ہے۔
| ان پٹ | کیا ریکارڈ کرنا ہے۔ | یہ کیوں اہمیت رکھتا ہے۔ |
|---|---|---|
| کیریئر/لوڈ | بھری ہوئی ماس، کشش ثقل کا مرکز، زیریں رابطہ اور کیریئر کی گنتی | سپورٹ، رگڑ اور رویہ روکنا |
| حرکت | رفتار، آغاز، رک جانا، جمع اور اشاریہ بندی | متحرک مطالبہ اور عمل کا وقت |
| زنجیر کا راستہ | پچ، رولرس، اسٹرینڈ اسپیسنگ اور ریل | مکینیکل فٹ اور ٹریکنگ |
| ڈرائیو | سپروکیٹ دانت، سیدھ، ٹیک اپ اور ڈرائیو پوزیشن | مصروفیت اور تناؤ کی تقسیم |
| ماحولیات | درجہ حرارت، دھول، نمی، صفائی اور چکنا کرنے کی حد | مواد اور دیکھ بھال کے انتخاب |
متعلقہ مصنوعات اور انتخاب کے وسائل
استعمال کریں۔ pallet conveyor سلسلہ کیٹلاگ خاندانوں اور خاندانوں کا موازنہ کرنا انجینئرنگ سلیکشن ورک فلو جب مشین کا ڈیٹا نامکمل ہو۔
آٹوموٹو پروڈکشن سیلز میں پیلیٹ کنویئر چینز کے بارے میں انکوائری کے ساتھ کیا شامل کیا جائے۔
انسٹال یا مجوزہ چین فیملی، مقدار، ایپلیکیشن، کیریئر/لوڈ، کلیدی جہتوں اور آپریٹنگ کنڈیشنز کی شناخت کریں جسے نئے حصے کو حل کرنا ہوگا۔ جب موجودہ کوڈ غیر یقینی ہو تو تصویریں یا ڈرائنگ منسلک کریں اور کھلے مواد، دستاویزات یا ترسیل کے تقاضوں کو دکھائی دیں۔
ڈیزائن لوپ کو قابل پیمائش کنویئر ریکارڈ کے ساتھ بند کریں۔
پیلیٹ کنویئر کے جائزے میں ایک کمپیکٹ مشین ریکارڈ چھوڑنا چاہیے جسے کوئی دوسرا انجینئر یا خریدار بعد میں استعمال کر سکتا ہے۔ چین کے ماڈل، پیمائش شدہ پچ، کیریئر ماس، اسٹرینڈ اسپیسنگ، ریل سیکشن، سپروکیٹ ڈیٹا، کنویئر اسپیڈ، اسٹارٹ/اسٹاپ پیٹرن، ماحول اور مقدار کو ایک جگہ پر کیپچر کریں۔ چین، سپروکیٹ، کیریئر کے نیچے اور انتہائی اہم منتقلی کی تصاویر شامل کریں۔ ایک نئی لائن کے لیے، عمل کی ترتیب اور اسٹیشن لے آؤٹ شامل کریں۔ متبادل کے لیے، پرانا پارٹ نمبر اور مشین پر تصدیق شدہ طول و عرض شامل کریں۔ یہ ریکارڈ بعد میں دیکھ بھال اور خریداری کو تیز تر بناتا ہے کیونکہ اگلا فیصلہ کسی مصنوع کی تصویر یا خاندانی نام کے بجائے نصب شدہ انٹرفیس پر مبنی ہوتا ہے۔
مشین
کیریئر/لوڈ، ترتیب، منتقلی، اسٹاپس، رفتار اور قطار کا رویہ۔
زنجیر
ماڈل، ماپی ہوئی پچ، رولر/پن جیومیٹری اور حالت۔
ڈرائیو
سپروکیٹ، شافٹ، ٹیک اپ اور ریل کی منتقلی۔
پروجیکٹ
مقدار، ماحول، دستاویزات اور ترسیل کی ضرورت۔
حقیقی پیداوار کی ترتیب کے اندر کنویئر کا جائزہ لیں۔
آٹوموٹو پروڈکشن سیلز میں پیلیٹ کنویئر چینز کے لیے، داخلے سے باہر نکلنے تک کیریئر کا نقشہ بنائیں اور نوٹ کریں کہ ہر اسٹیشن اس کے ساتھ کیا کرتا ہے۔ لوڈڈ فکسچر ماس، مرکز ثقل، اسٹیشن سائیکل، قطار کی لمبائی، سٹاپ/لوکیٹ طریقہ، ٹرانسفر کی قسم اور کسی بھی لفٹ یا کلیمپ ایکشن کو ریکارڈ کریں۔ روبوٹس، ٹولز، گارڈز، سینسرز اور آپریٹر کی رسائی کے خلاف مکمل کیریئر لفافہ چیک کریں۔ ایک زنجیر سیدھے کنویئر پر صحیح طریقے سے چل سکتی ہے اور پھر بھی اسے پروڈکشن اسٹیشن کے ذریعے غلط طریقے سے لوڈ کیا جا سکتا ہے۔
نمائندہ فکسچر کے ساتھ کمیشن اور سب سے طویل حقیقت پسندانہ اسٹاپ/دوبارہ شروع کرنے کی ترتیب۔ ٹرانسفر کے ذریعے کیریئر سپورٹ دیکھیں، اسٹاپس پر سیدھ کریں اور آیا دونوں اسٹرینڈز بوجھ کا اشتراک کرتے ہیں۔ اگر کوئی اسٹیشن مشیننگ، کلیمپنگ، ٹیسٹ یا اسمبلی فورس کا اطلاق کرتا ہے، تو تصدیق کریں کہ اس قوت کا رد عمل کہاں ہے۔ پراجیکٹ بریف میں خصوصی صفائی، برقی، آلودگی یا دستاویزات کی شرائط کو الگ الگ تقاضوں کے طور پر ڈالیں بجائے یہ ماننے کے کہ وہ سلسلہ خاندان کی طرف سے فراہم کی گئی ہیں۔
عمل
اسٹیشن کی ترتیب، تاکت تغیر، جمع اور دوبارہ کام یا بائی پاس راستے۔
فکسچر
بھری ہوئی ماس، کشش ثقل کا مرکز، زیریں سپورٹ اور اوور ہینگ۔
اسٹیشن
اسٹاپس، لوکیٹر، لفٹ پوائنٹس، سینسرز، ٹولنگ اور فورس ری ایکشن۔
کمیشننگ
نمائندہ لوڈ کے علاوہ بدترین کیس کی قطار، منتقلی اور دوبارہ شروع کرنے کے حالات۔
سب سے بھاری فکسچر اور اسٹیشن کے مضبوط ترین تعامل کی جانچ کریں۔
آٹوموٹو سیلز اکثر بھاری فکسچر، روبوٹ تک رسائی اور پروسیس سٹیشنز کو یکجا کرتے ہیں جو کافی قوتوں کو لاگو کر سکتے ہیں۔ کمیشننگ کے دوران سب سے بھاری نمائندہ فکسچر کا استعمال کریں اور کشش ثقل کے لوڈڈ سینٹر، قطار کی لمبائی اور اسٹاپ پوزیشن کو ریکارڈ کریں۔ اس بات کی تصدیق کریں کہ ویلڈنگ، دبانے، باندھنے یا گیج کرنے والی قوتوں کو اسٹیشن کے مخصوص ڈھانچے سے تعاون حاصل ہے جہاں ضرورت ہو نہ کہ آزاد چلنے والے کنویئر اجزاء کے ذریعے۔
مکمل فکسچر کے ساتھ منتقلی، روبوٹ کی رسائی، حفاظت اور خدمت تک رسائی کی جانچ کریں۔ اگر پیلیٹ کا ایک سائیڈ پہلے اسٹاپ پر پہنچتا ہے یا ٹرانسفر ایک رولر کو گرا دیتا ہے، تو نتیجے میں آنے والا سائیڈ بوجھ بعد میں زنجیر یا ریل کے لباس کے طور پر ظاہر ہو سکتا ہے۔ ریل کی اونچائی، ٹیک اپ اور سپروکیٹ ٹائمنگ کے لیے دونوں اسٹرینڈز کا موازنہ کریں۔
ایک RFQ کو کیریئر لوڈ، رفتار، اسٹیشن کی ترتیب، زیادہ سے زیادہ قطار اور کسی بھی فکسچر انٹرفیس کی شناخت کرنی چاہیے جو سپورٹ کو متاثر کرتی ہے۔ خصوصی مواد یا دستاویزات کی ضروریات کو واضح رکھیں۔ کسی خاص چین کی مضبوطی یا تعمیر کے ثبوت کے طور پر آٹوموٹو ایپلی کیشن لیبل کا علاج کرنے سے گریز کریں۔
اگر ایک پروڈکشن سیل کئی فکسچر فیملیز کا استعمال کرتا ہے، تو اوسط کیریئر کے بجائے بڑے پیمانے پر، مرکز ثقل اور اسٹیشن فورس کے بدترین امتزاج کو چیک کریں۔ اس شرط کو کمیشننگ ریکارڈ میں رکھیں تاکہ بعد میں ٹولنگ کی تبدیلیوں کا موازنہ کنویئر کے اصل مفروضوں سے کیا جا سکے۔

























