
Pallet Conveyor Chains in Automotive Production Cells
Practical engineering guide: Pallet Conveyor Chains in Automotive Production Cells. Selection, interfaces, application checks, maintenance and RFQ inputs.
This guide focuses on how pallet and accumulation conveyors can feed robotic or process cells while controlling fixtures and queues. It is written for machine builders, maintenance teams and buyers who need a chain selection that can be checked against drawings and the real conveyor rather than a generic product label.
Pallet Conveyor Chains in Automotive Production Cells
Many conveyor problems begin when a correct catalogue component is installed into an interface that was never checked in detail. In a typical project such as a robot cell handling automotive subassemblies, chain pitch, roller contact, rail alignment, sprocket engagement, carrier stiffness, stops and maintenance access all influence the result. A useful engineering review therefore combines model-level data with the operating sequence of the machine.
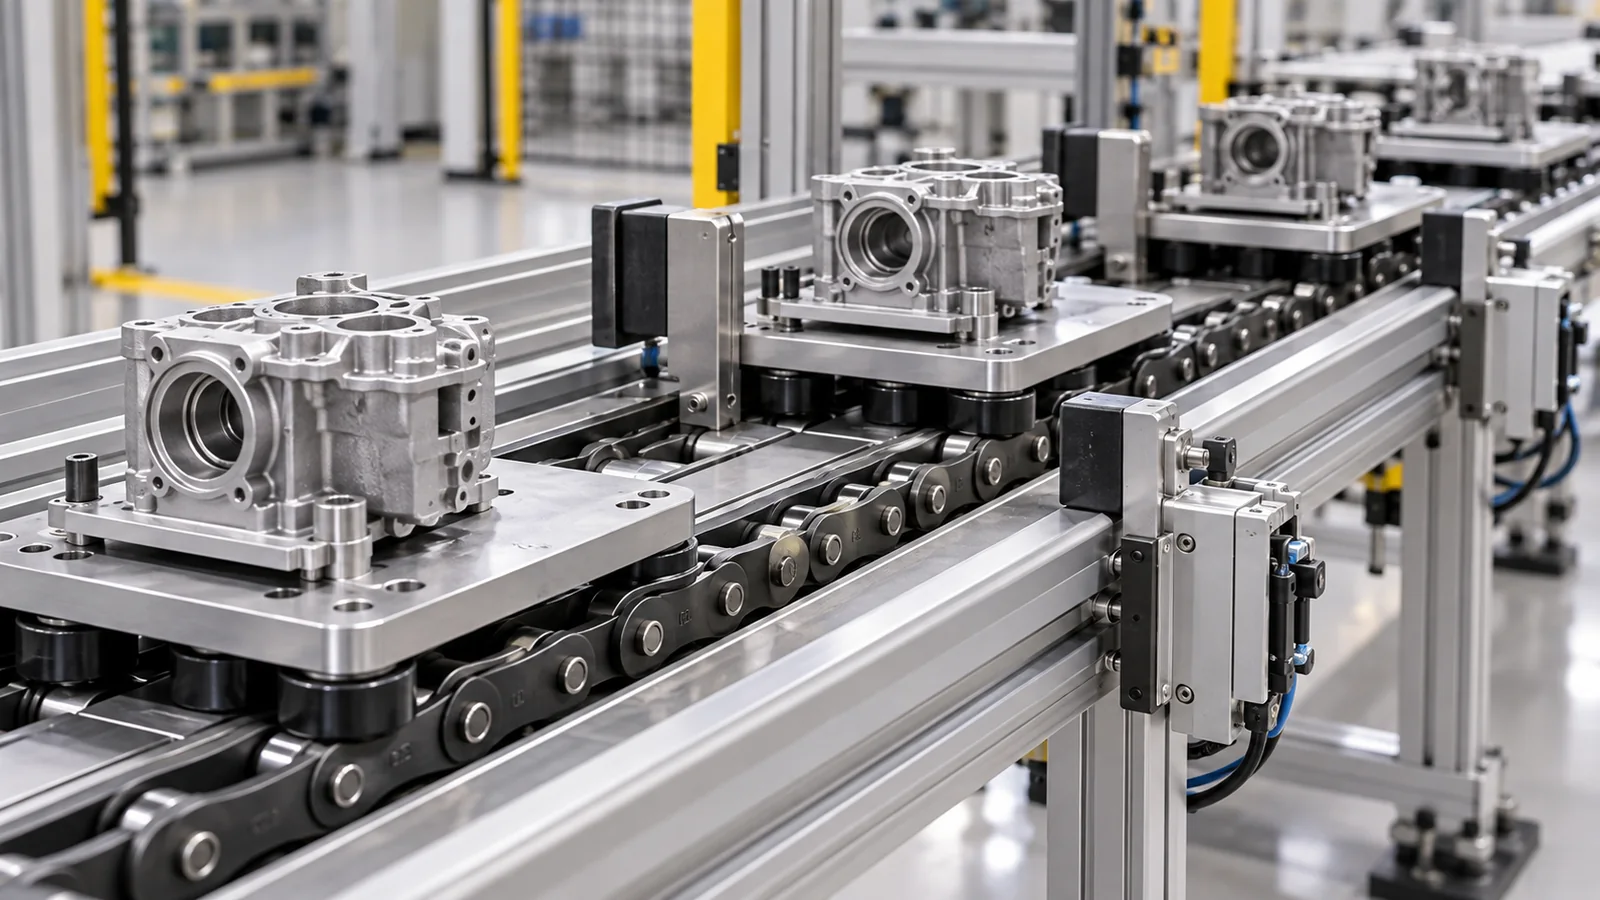
Warum dieses Thema wichtig ist
How pallet and accumulation conveyors can feed robotic or process cells while controlling fixtures and queues affects more than catalogue selection. It changes how the workpiece carrier enters a station, how loads pass into guide rails, how the chain approaches the drive and how the system behaves during stopping or accumulation. If one interface is ignored, the symptom may appear somewhere else: a roller can wear because a rail joint is high, a chain can pull sideways because a pallet stop is offset, or a new chain can run badly because the old sprocket is worn.
The practical objective is not to eliminate every variation in the machine. It is to identify the variables that must be controlled, define which dimensions are fixed by the chain source, and leave unsupported items for explicit RFQ confirmation. This is also why allowing a stopped pallet queue to extend into a transfer or safety zone is a risky shortcut. It replaces measurable machine data with an assumption and can make a correct-looking part fail at installation.
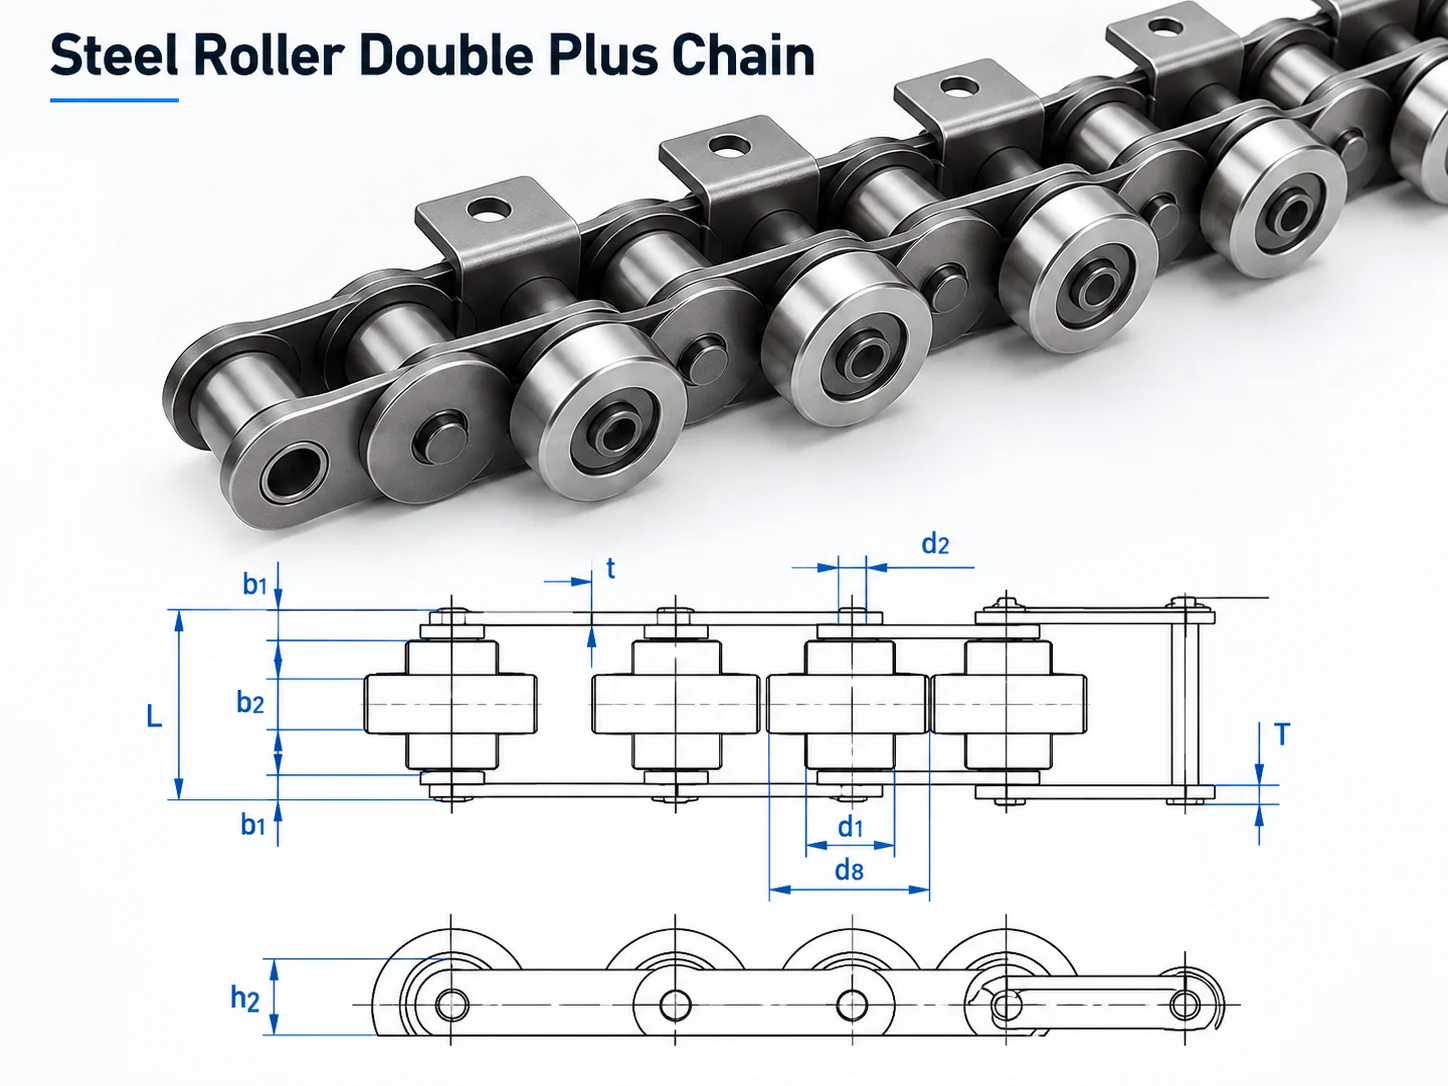
Vier Prüfungen zur Definition von ersten
Fixture Mass
Define the loaded condition, contact or datum surface, position and force path so the carrier interface can be checked.
Robot Reach
State the measurable condition, installed interface and acceptance check that apply to this part of the conveyor.
Guard Openings
State the measurable condition, installed interface and acceptance check that apply to this part of the conveyor.
Queue Length
Record normal and worst-case timing, carrier count, stop/restart sequence and the condition that creates the highest demand.
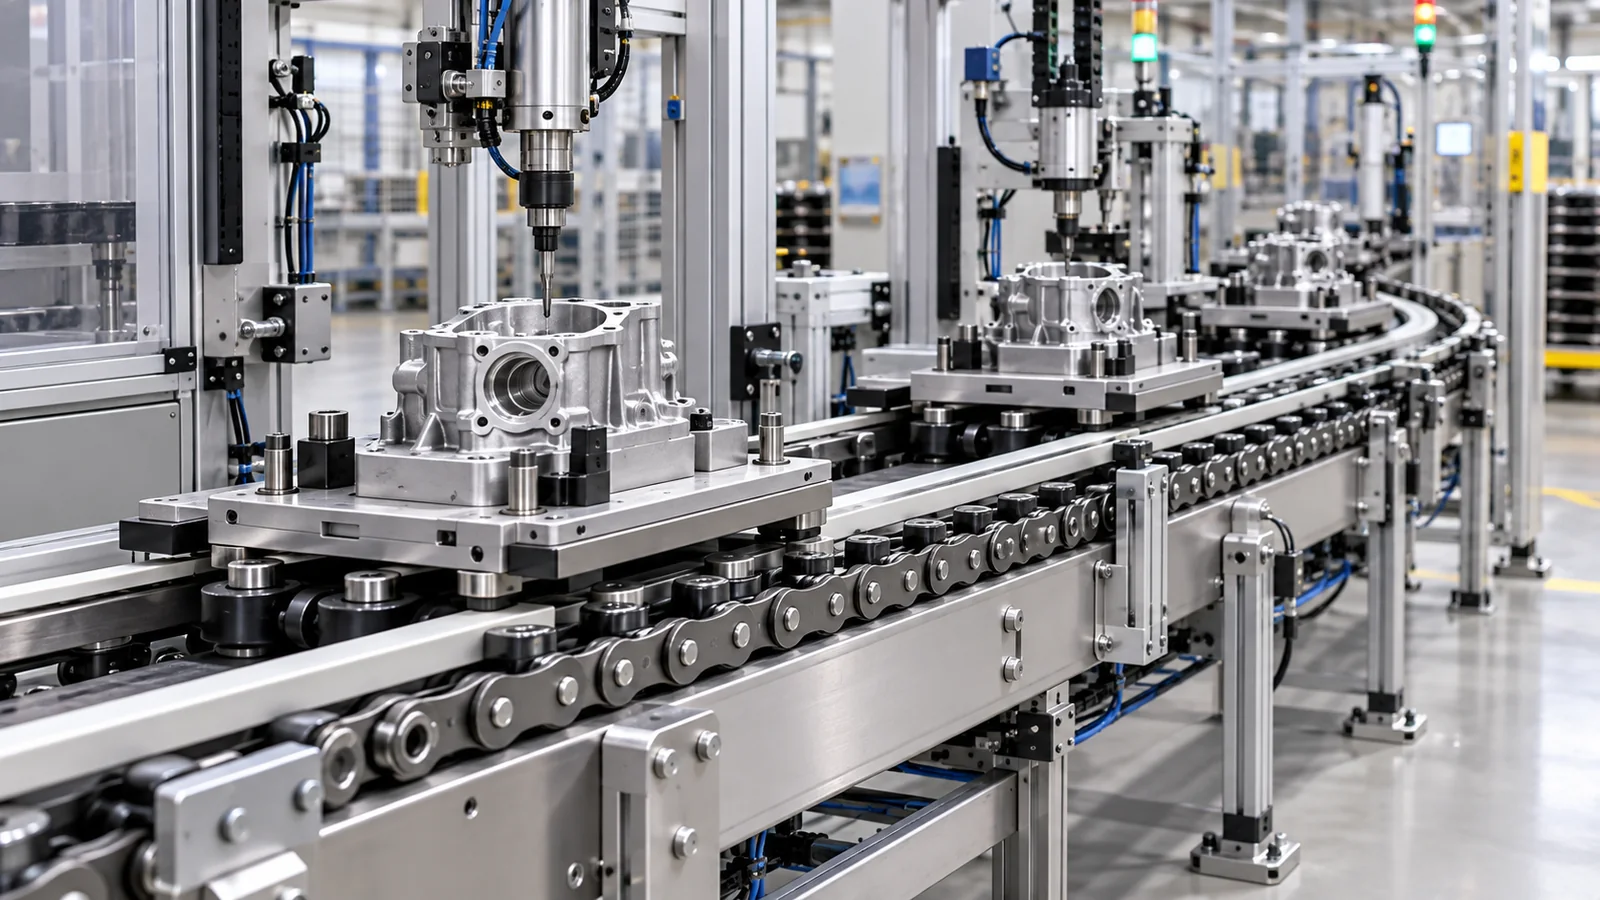
Beginnen Sie mit der exakten Kettengeometrie.
Wenn eine Modellnummer verfügbar ist, verwenden Sie die exakte Modellspezifikation und die zugehörige Zeichnung. Vergleichen Sie Teilung, Rollendurchmesser, Innenbreite, Bolzendurchmesser und -länge, Plattenhöhe und -dicke sowie alle Abmessungen von Seitenrollen, Großrollen oder Hohlbolzen, die mit dem Förderer in Kontakt stehen. Ist der Code unbekannt, messen Sie die installierte Kette systematisch. Die Messung der Teilung über mehrere Bolzen ist zuverlässiger als die Messung eines einzelnen verschlissenen Spalts. Fotos sollten das Seitenprofil, die Rollenanordnung sowie den Kontakt von Kettenrad und Schiene zeigen.
Do not use tensile strength as the pallet payload. Catalogue tensile figures are material/component test properties. Conveyor working conditions also involve line length, the number of chain strands, carrier count, acceleration, shock, friction, lubrication, sprocket size, wear state and the required safety factor. The chain can only be verified for a system after those conditions are understood.
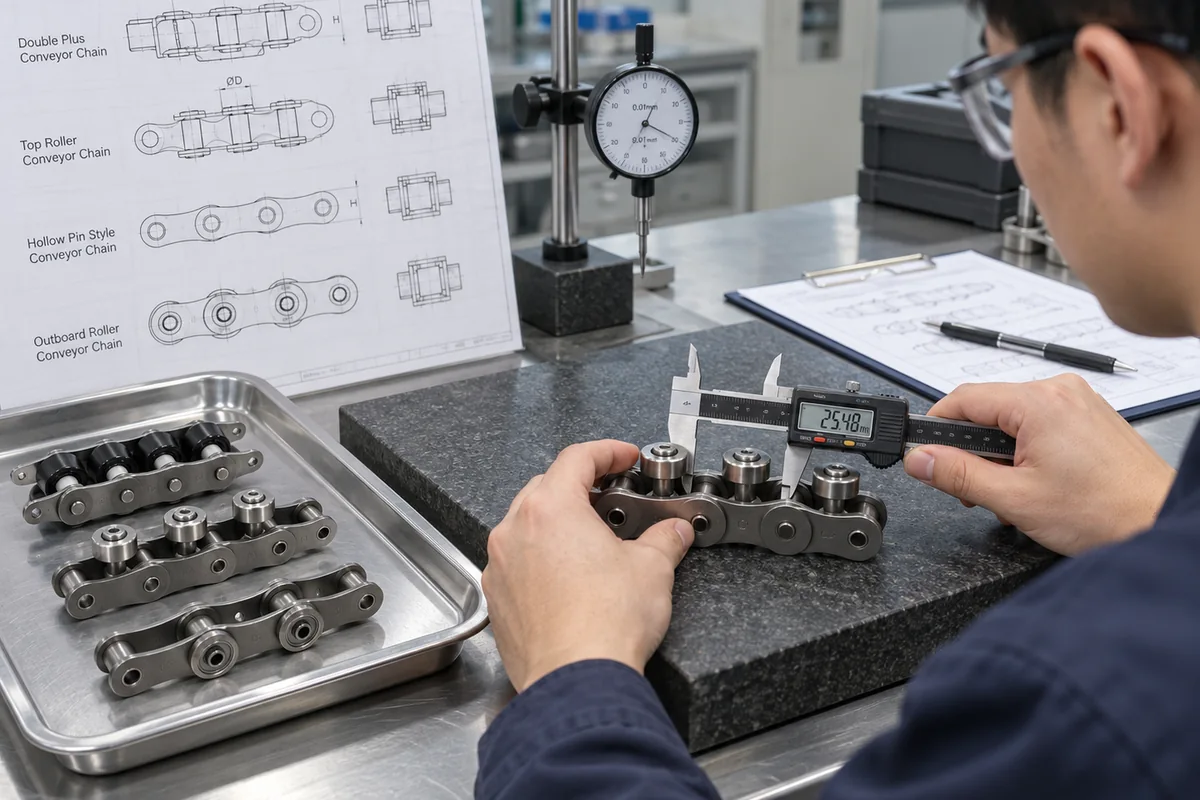
Auswahl-Workflow
- Fixture Mass: Vergleichen Sie die geforderten Bedingungen mit der genauen Kettenzeichnung oder dem Systemlayout und notieren Sie alle offenen Fragen zur Bestätigung der Angebotsanfrage.
- Robot Reach: Vergleichen Sie die geforderten Bedingungen mit der genauen Kettenzeichnung oder dem Systemlayout und notieren Sie alle offenen Fragen zur Bestätigung der Angebotsanfrage.
- Guard Openings: Vergleichen Sie die geforderten Bedingungen mit der genauen Kettenzeichnung oder dem Systemlayout und notieren Sie alle offenen Fragen zur Bestätigung der Angebotsanfrage.
- Queue Length: Vergleichen Sie die geforderten Bedingungen mit der genauen Kettenzeichnung oder dem Systemlayout und notieren Sie alle offenen Fragen zur Bestätigung der Angebotsanfrage.
- Spediteur und Dienst: Erfasst werden die Masse des beladenen Förderers, die Anzahl der Förderer, die Liniengeschwindigkeit, die Starts pro Stunde, das Staumuster sowie etwaige Steigungen oder vertikale Übergänge.
- Hin- und Rückfahrt: Überprüfen Sie die Daten des Kettenrads, die Wellenausrichtung, den Spannbereich, die Rücklaufunterstützung und den Schmierzugang.
- Freigabebedingungen: Alle Felder, die in den technischen Daten nicht angegeben sind – wie z. B. eine spezielle Materialgüte, Beschichtung, zulässige Systemlast oder Umweltklasse – sollten als RFQ-Bestätigungspunkt aufgeführt werden, anstatt sie zu schätzen.
Systemintegration
Sobald die Förderkette identifiziert ist, prüfen Sie, wie die Last vom Förderband in die restliche Maschine übertragen wird. Die Führungsschiene bzw. Verschleißschiene muss die vorgesehene Rollenoberfläche stützen und an den Verbindungsstellen durchgehend sein. Parallele Kettenstränge müssen den vorgegebenen Achsabstand und die synchronisierte Antriebstaktung aufweisen. Anschläge müssen an der vorgesehenen Palettenfläche und nicht an der Kettenseitenplatte anliegen. Querübergaben und Hubvorgänge benötigen ausreichende Unterstützung, damit der Träger nicht in eine Lücke gerät oder auf einer Bolzen-/Plattenkante aufsetzt.
Bei Systemen mit Materialstau müssen Transport und Stopp getrennt werden. Die Kette kann sich weiterbewegen, während der Träger angehalten wird; Stoppkraft, Warteschlangenlänge, Wiederanlaufsequenz und lokale Reibung müssen jedoch weiterhin überprüft werden. Bei Systemen, die ein Werkstück für die Bearbeitung positionieren, sollten spezielle Positionierelemente verwendet werden, wenn die erforderliche Wiederholgenauigkeit über den Rahmen des normalen Förderbandtransports hinausgeht.
Inbetriebnahme und Instandhaltung
Nehmen Sie ein neues oder repariertes Förderband zunächst mit niedriger Geschwindigkeit in Betrieb. Führen Sie mehrere vollständige Kettenumläufe durch und beobachten Sie dabei Antrieb, Rücklauf, Schienenübergänge, Stopps und Materialübergaben. Achten Sie auf Geräusche, die sich einmal pro Kettenumdrehung oder Kettenradumdrehung wiederholen, da diese Muster Hinweise auf schwergängige Verbindungen, beschädigte Rollen, lokale Schienenstufen oder Probleme mit den Kettenrädern geben. Bei starren Werkstückpaletten ist auf Schräglagen zwischen parallelen Strängen zu achten; selbst geringe Timing-Unterschiede können zu einseitiger Belastung des Förderers führen.
Die Instandhaltung sollte Trends verfolgen, anstatt auf einen Ausfall zu warten. Längen- und Dehnungsmessungen sind gemäß der zugelassenen Methode zu dokumentieren. Die Rollen sind auf freie Drehung und ungewöhnliche Abflachungen zu prüfen. Polierte Seitenkontaktspuren, die auf eine Fehlausrichtung hindeuten, sind zu erkennen. Die Kettenradzähne sind zu prüfen und die Spannposition zu verifizieren. Die Schmierintervalle sollten sich nach den Betriebsbedingungen und den Empfehlungen des Kettenherstellers richten; mehr Schmierstoff ist nicht automatisch besser, wenn er abrasive Verunreinigungen anzieht oder in einen Prozessbereich gelangt.
Checkliste für Angebotsanfragen
Für eine Ersatzteilanfrage senden Sie bitte, falls lesbar, die Modellbezeichnung, die gemessene Teilung, die Rollenanordnung, die Kettenbreite, die Plattenhöhe, die Bolzenabmessungen, ein Foto des Seitenprofils und ein Foto, das den Kontakt zwischen Kettenrad und Schiene zeigt. Für eine neue Anlage benötigen wir zusätzlich die Förderbandlänge, die Trägergröße und die Ladungsmasse, die Anzahl der Litzen, den Litzenabstand, die Geschwindigkeit, die Start-/Stopp-Zeiten, die Pufferlänge, die Umgebungsbedingungen und das Zielland. Diese Angaben ermöglichen es, die Kettenanpassung von der Berechnung der Gesamtförderleistung zu trennen.
Account for fixture mass and process forces
Automotive cells may use heavy fixtures, repeated robot access and process stations that apply force to the workpiece. Record the loaded carrier, queue length, station sequence and how the fixture is located or supported during processing.
Keep process loads off the transport chain where the station design can carry them directly. Check guarding, robot reach, transfers and maintenance access with the real fixture envelope before finalizing rail and strand spacing.
Measure the interface
Use several-pitch dimensions, end-view geometry and sprocket/rail details when a replacement must fit an existing machine.
Describe the duty
Include loaded carrier mass, speed, starts, accumulation or indexing behavior and the operating environment.
Test the worst case
Commission with representative carriers and the most demanding queue, stop, transfer or restart condition rather than only no-load travel.
Keep open items explicit
If a material, coating, special tolerance, documentation need or allowable system load is not stated, confirm it in the enquiry.
Häufig gestellte Fragen
Kann ich einen Ersatz nur anhand der Tonhöhe auswählen?
For pallet conveyor chains in automotive production cells, pitch is only the first filter. Confirm roller geometry, inner width, pins, plates and any side-roller or hollow-pin features against the installed conveyor before treating two chains as interchangeable.
Bedeutet ein höherer Zugfestigkeitswert, dass ich diese Last auf der Palette tragen kann?
For pallet conveyor chains in automotive production cells, do not convert tensile strength directly into pallet payload. Service load depends on strand count, friction, acceleration, stop impact, sprockets, rails and the safety margin used for the machine.
Kann ein repräsentatives Familienfoto das genaue Modell beweisen?
Nein. Ein repräsentatives Familienbild kann zwar zur Erläuterung der Konstruktion beitragen, die Modellidentität und die Abmessungen müssen jedoch aus der modellspezifischen technischen Spezifikation, der Zeichnung oder den bestätigten Fertigungsdaten stammen.
Welche Informationen beschleunigen die Angebotserstellung?
For an RFQ related to pallet conveyor chains in automotive production cells, send the model code or dimensional sketch, clear photographs, conveyor layout, loaded carrier information, quantity and delivery country so the review starts from reproducible machine data.
Key engineering variables for Pallet Conveyor Chains in Automotive Production Cells
Die Entscheidung sollte auf messbaren Maschinenparametern und der genauen Kettenzeichnung basieren, nicht auf einer allgemeinen Produktbezeichnung. Beschreiben Sie den Betriebsvorgang in einer Zeile: Was transportiert das Förderband? Wie schnell läuft es? Wo hält es an? Welche Bedingung hat die Überprüfung ausgelöst? Erfassen Sie Maße und Beobachtungen, die ein anderer Techniker nachvollziehen kann.
| Eingang | Was aufgezeichnet werden soll | Warum es wichtig ist |
|---|---|---|
| Träger/Ladung | Beladene Masse, Schwerpunkt, Unterseitenkontakt und Trägeranzahl | Unterstützung, Reibung und Stoppverhalten |
| Bewegung | Geschwindigkeit, Starts, Stopps, Akkumulation und Indexierung | Dynamische Nachfrage und Prozesszeitplanung |
| Kettenpfad | Teilung, Rollen, Litzenabstand und Schienen | Mechanische Passform und Nachführung |
| Fahren | Kettenradzähne, Ausrichtung, Spann- und Antriebsposition | Engagement und Spannungsverteilung |
| Umfeld | Grenzwerte für Temperatur, Staub, Feuchtigkeit, Reinigung und Schmierung | Material- und Wartungsoptionen |
Related product and selection resources
Verwenden Sie die Katalog für Palettenförderketten um Familien und die Auswahlprozess für Ingenieure wenn Maschinendaten unvollständig sind.
What to include with an enquiry about Pallet Conveyor Chains in Automotive Production Cells
Geben Sie die installierte oder geplante Kettenfamilie, die Anzahl, die Anwendung, das Träger-/Lastsystem, die wichtigsten Abmessungen und die Betriebsbedingungen an, die das neue Bauteil erfüllen muss. Fügen Sie Fotos oder Zeichnungen bei, wenn die geltenden Normen unklar sind, und halten Sie offene Material-, Dokumentations- oder Lieferanforderungen offen.
Close the design loop with a measurable conveyor record
A pallet conveyor review should leave behind a compact machine record that another engineer or buyer can use later. Capture the chain model, measured pitch, carrier mass, strand spacing, rail section, sprocket data, conveyor speed, start/stop pattern, environment and quantity in one place. Add photographs of the chain, sprocket, carrier underside and the most critical transfer. For a new line, include the process sequence and station layout; for a replacement, include the old part number and the dimensions that were verified on the machine. This record makes later maintenance and procurement faster because the next decision is based on the installed interfaces rather than a product photograph or family name.
Maschine
Carrier/load, layout, transfers, stops, speed and queue behavior.
Chain
Model, measured pitch, roller/pin geometry and condition.
Fahren
Sprocket, shaft, take-up and rail transition.
Project
Quantity, environment, documentation and delivery requirement.
Review the conveyor inside the real production sequence
For Pallet Conveyor Chains in Automotive Production Cells, map the carrier from entry to exit and note what each station does to it. Record loaded fixture mass, center of gravity, station cycle, queue length, stop/locate method, transfer type and any lift or clamp action. Check the complete carrier envelope against robots, tools, guards, sensors and operator access. A chain can run correctly on a straight conveyor and still be loaded incorrectly by a production station.
Commission with representative fixtures and the longest realistic stop/restart sequence. Watch carrier support through transfers, alignment at stops and whether both strands share load. If a station applies machining, clamping, test or assembly force, confirm where that force is reacted. Put special cleanliness, electrical, contamination or documentation conditions into the project brief as separate requirements instead of assuming they are supplied by the chain family.
Verfahren
Station sequence, takt variation, accumulation and rework or bypass paths.
Fixture
Loaded mass, center of gravity, underside supports and overhang.
Station
Stops, locators, lift points, sensors, tooling and force reaction.
Commissioning
Representative load plus worst-case queue, transfer and restart conditions.
Test the heaviest fixture and the strongest station interaction
Automotive cells often combine heavy fixtures, robot access and process stations that can apply substantial forces. Use the heaviest representative fixture during commissioning and record loaded center of gravity, queue length and stop position. Confirm that welding, pressing, fastening or gauging forces are supported by dedicated station structure where required rather than through free-running conveyor components.
Check transfers, robot reach, guarding and service access with the complete fixture. If one side of the pallet reaches a stop first or a transfer drops one roller, the resulting side load can appear later as chain or rail wear. Compare both strands for rail height, take-up and sprocket timing.
An RFQ should identify carrier load, speed, station sequence, maximum queue and any fixture interface that affects support. Keep special material or documentation needs explicit. Avoid treating an automotive application label as proof of a particular chain strength or construction.
If a production cell uses several fixture families, check the worst combination of mass, center of gravity and station force rather than an average carrier. Keep that condition in the commissioning record so later tooling changes can be compared with the original conveyor assumptions.

























