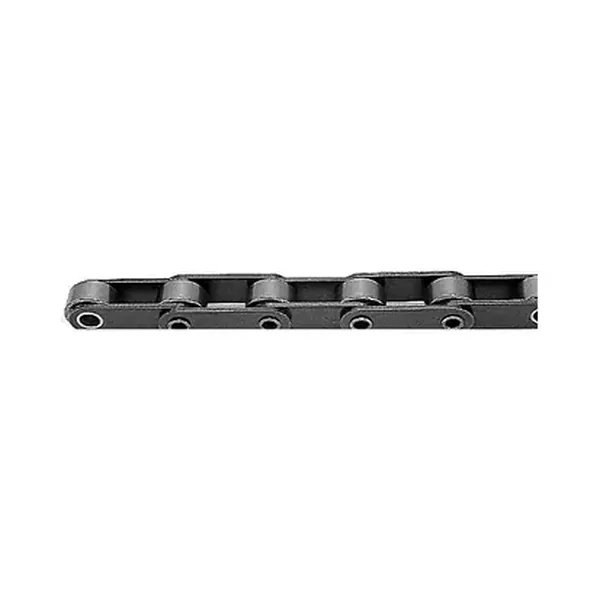
1201-205PF Полая штифтовая конвейерная цепь
Конвейерная цепь 1201-205PF с полыми штифтами, шагом 50 мм и точно проверенными данными по диаметру, штифту, пластине, прочности на растяжение и массе для…

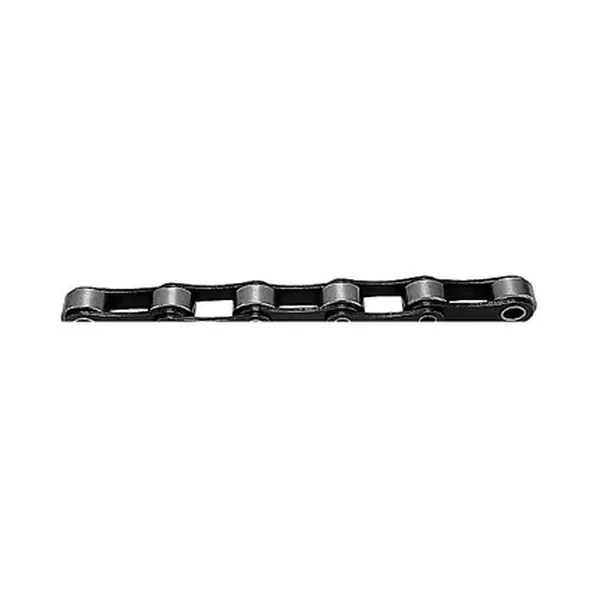
Конвейерная цепь C216AHP с полыми штифтами, шагом 50,8 мм и точно проверенными данными по диаметру, штифту, пластине, прочности на растяжение и массе, предназначенная для нестандартных креплений и применения в паллетных конвейерах.
Цепь конвейера C216AHP с полыми штифтами должна быть проверена на соответствие шагу звездочки, контакту с рельсами, нижней стороне несущего элемента, расстоянию между прядями, схеме привода и условиям эксплуатации. Для замены необходимо указать установленную модель, измеренный шаг, характеристики звездочки и четкие фотографии боковой/торцевой части. Для нового оборудования необходимо указать массу несущего элемента, скорость линии, количество несущих элементов, последовательность запуска/остановки и интерфейсы станций.
C216AHP — это конвейерная цепь типа B с полыми штифтами и заданным шагом 50,8 мм. Конструкция с полыми штифтами обеспечивает открытое отверстие в штифте цепи, предоставляя производителям оборудования определенное место для поперечных тяг, зажимов или других элементов, специфичных для конкретного применения, когда это требуется в конструкции конвейера. Такая гибкость особенно полезна при изготовлении нестандартных систем обработки паллет, индексирующих зажимов и конвейерных систем, где цепь должна перемещать или удерживать груз, превышающий просто плоский. В таблице ниже приведены технические данные: диаметр отверстия, штифт, пластина, шаг, прочность на растяжение и масса для данной конкретной модели. Любой диаметр поперечной тяги, геометрия крепления или нагрузка, переносимая этими элементами, должны быть подтверждены отдельно, если эти специфические для конкретного применения детали не указаны в технической таблице.
Надежный выбор начинается с подбора цепи в соответствии с траекторией движения паллет, расположением направляющих и рабочим циклом конкретного станка. Шаг 50,8 мм должен совпадать с шагом звездочки, а диаметр полого отверстия d4 8,05 мм определяет минимальное отверстие в каталоге через штифт. В технической таблице указана минимальная прочность на растяжение 50 кН и масса цепи 1,81 кг/м. Ни одно из этих значений не определяет допустимую нагрузку на изготовленную на заказ поперечную тягу; это крепление должно быть спроектировано с учетом материала, диаметра, пролета опоры, направления нагрузки и способа соединения. В рамках подготовленного диапазона C216AHP находится в конце выбранного семейства цепей с большим шагом. Следующая выбранная модель с меньшим шагом — C216ALHP; переход между ними изменяет одновременно несколько параметров, поэтому решение о замене не должно основываться только на шаге. При замене необходимо тщательно измерить диаметр отверстия и размер пакета пластин, а также шаг, поскольку две цепи со схожим общим видом могут иметь разные зазоры крепления.
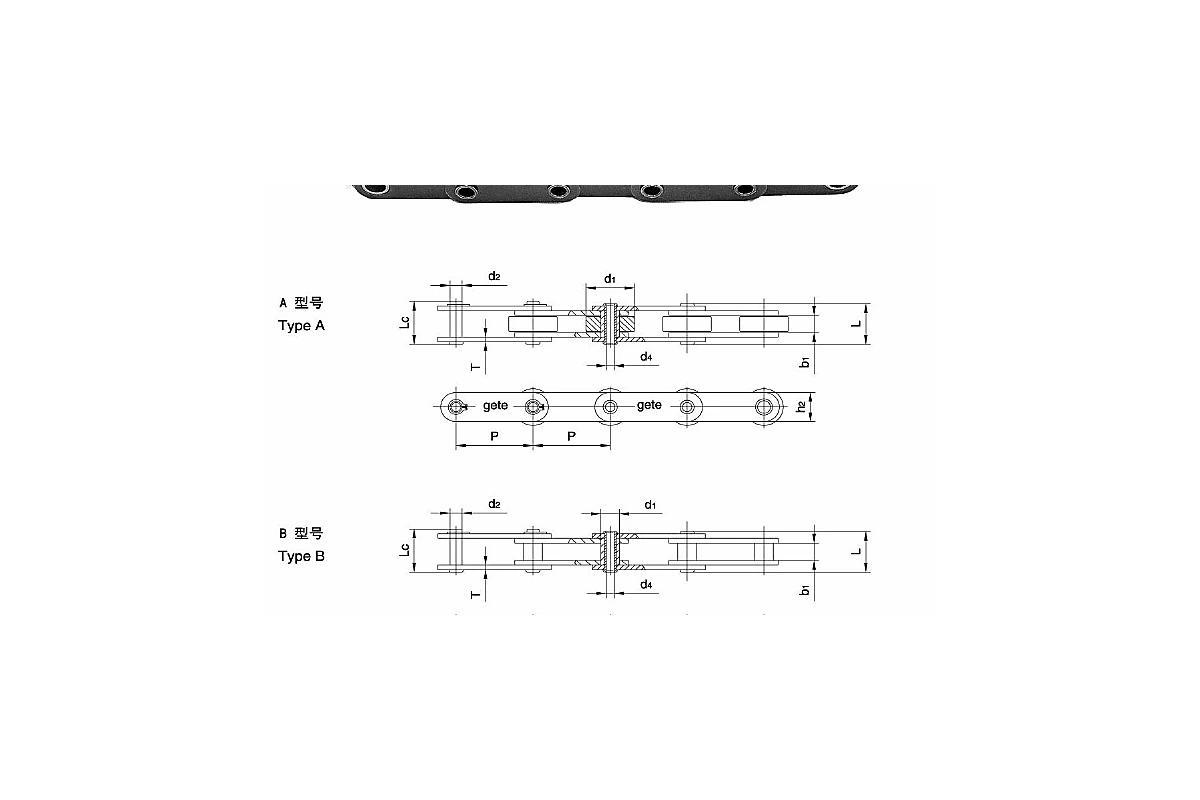
Используйте этот чертеж вместе с таблицей моделей. Символы шага, ролика, штифта и пластины имеют смысл только в том случае, если они соответствуют соответствующему виду.
Все числовые значения на этой странице скопированы из строки данных, специфичной для данной модели, в технических характеристиках. Поля, которые не указаны в технических характеристиках, намеренно не заполнены оценочными значениями.
| Параметр | Каталожная стоимость |
|---|---|
| Тип | Б |
| Высота тона P | 50,8 мм |
| Внутренняя ширина b1 мин. | 15,75 мм |
| Ролик d1 макс. | 15,88 мм |
| Максимальный наружный диаметр штифта d2 | 11,4 мм |
| Полый канал ствола d4 мин | 8,05 мм |
| Максимальная длина штифта L | 32,4 мм |
| Длина штифта Lc макс. | 33,8 мм |
| Глубина пластины h2 макс. | 24 мм |
| Толщина пластины T макс. | 3,25 мм |
| Минимальная прочность на растяжение Q | 50 кН |
| Масса q | 1,81 кг/м |
Перед подтверждением заказа на замену необходимо сверить размеры с чертежом. Обозначения, такие как P, d1, d2, d4, d8, b1, b2, L, Lc, h2, T и t, относятся к соответствующему каталожному чертежу для данного семейства цепей.
Цепь для паллетного конвейера должна работать на всем протяжении пути транспортировки. Цепь соединяет звездочки, следует по направляющей или износостойкой рейке, поддерживает или приводит в движение несущую деталь через определенный роликовый интерфейс, а затем возвращается через нижнюю нить. Паллетная или заготовочная деталь также может сталкиваться с упорами, фиксаторами, подъемниками, перегрузочными устройствами, датчиками и технологическими станциями. По этой причине даже правильно подобранная модель цепи может работать плохо, если направляющие смещены, если форма зубьев звездочки не соответствует цепи или если несущая деталь соприкасается с неправильной поверхностью ролика.
В современной терминологии конвейерных систем транспортировка паллет обычно описывается с точки зрения держателей заготовок, буферизации, позиционирования, разделения, станций позиционирования, остановок, слияния и перемещения. Эти функции являются характеристиками системы. Поэтому C216AHP следует выбирать сначала исходя из его заданной геометрии, а затем проверять на соответствие требуемой функции конвейера. Компания EVER POWER не рассматривает значение прочности на растяжение из каталога или описание семейства как замену системному расчету.
При установке нового конвейера начните с держателя заготовки и необходимой последовательности обработки, затем продвигайтесь к траектории движения цепи. При замене начните с установленной цепи и измерьте те параметры, которые фактически установлены на станке. В обоих случаях цель состоит в устранении неопределенностей до начала производства или отгрузки.
Если на фотографии две модели выглядят похожими, используйте таблицу размеров и чертеж, чтобы их различить. Различная длина штифта, диаметр ролика или глубина пластины могут привести к помехам в направляющей, смещению относительно звездочки или неправильному контакту с паллетой. Если размеры установленной цепи не совпадают с таблицей, укажите эти различия в запросе, вместо того чтобы навязывать ближайший номер модели.
Выбор цепи и звездочки следует рассматривать одновременно. Шаг звездочки должен соответствовать шагу цепи, в то время как форма зубьев, количество зубьев, диаметр отверстия, расположение ступицы и соединение с валом относятся к конструкции машины. Повторное использование старой звездочки без проверки ее износа может сократить срок службы новой цепи. И наоборот, заказ новой звездочки только по фотографии может привести к несоответствию диаметра отверстия или ступицы, даже если шаг зубьев правильный.
Рельсовая часть системы заслуживает такого же внимания. Проверьте материал, прямолинейность, переходы, стыки, возвратные направляющие и вертикальное положение каждой поверхности, контактирующей с роликом. Ограничители поддонов и устройства позиционирования должны останавливать или фиксировать несущую цепь, не смещая ее вбок. В многоручьевых конвейерах следите за тем, чтобы нити были выровнены и натянуты, чтобы одна сторона не тянула поддон вперед другой. Для более длинных систем задокументируйте ход намотки и метод, используемый для поддержания длины цепи и ее траектории.
Компания EVER POWER может предложить комплект из двух звездочек и цепи, если будут предоставлены требования к звездочке. Сопутствующая звездочка упоминается здесь, поскольку она является функциональным партнером цепи; размеры отверстия, количества зубьев или ступицы не предполагаются только на основе модели цепи.
Короткий запуск на низкой скорости полезен для проверки выравнивания направляющих, зацепления звездочек и зазоров вокруг упоров, датчиков и крепежных элементов для поддонов. Перед переводом машины в автоматический режим убедитесь, что соединительные звенья, удерживающие детали и любые специфические для цепи приспособления полностью установлены на свои места. Во время установки синхронизируйте две стороны двухрядного конвейера, чтобы поддон не въезжал на станции под углом.
Проверяйте полые штифты и вставленные стержни или зажимы как отдельные элементы сопряжения. Износ, изгиб стержней, ослабленные фиксаторы или контакт между стержнем и отверстием для штифта могут указывать на проблемы с конструкцией крепления или выравниванием, даже если базовая цепь остается работоспособной. Установите интервал проверки, исходя из реального рабочего цикла, а не используйте один универсальный график. Линия, которая постоянно индексируется, работает в условиях абразивного загрязнения или часто останавливается на поддонах, может нуждаться в более частых проверках, чем конвейер для перемещения грузов, используемый нечасто. Записывайте удлинение, состояние роликов, необычный шум, перегрев, износ звездочек и любые повторяющиеся корректировки схождения, чтобы решения о техническом обслуживании принимались на основе тенденций, а не на основе предположений.
Практика смазки должна соответствовать конструкции цепи, условиям окружающей среды и технологическим ограничениям. Избегайте использования смазки только потому, что другая цепь на том же станке использует ту же смазку. Если конвейер работает вблизи чувствительных продуктов, чистящих средств, при повышенных температурах или в процессе, ограничивающем использование масла, укажите это условие в запросе предложений, чтобы можно было обсудить соответствующий подход к цепи и техническому обслуживанию.
Для запроса коммерческого предложения по цепи C216AHP, пожалуйста, укажите модель цепи (если известна), требуемое количество или длину, страну назначения, область применения машины, скорость конвейера, данные поддона или держателя, а также любые имеющиеся чертежи. Приложите чертеж предлагаемого стержня или крепления и требуемый зазор через полый штифт. Если запрос касается замены установленной цепи, особенно полезны фотографии всей цепи, крупный план одного из шагов, звездочки и соединения с направляющей. Компания EVER POWER может проверить соответствие размеров и предложить цену на цепь вместе с соответствующими требованиями к звездочке, если данные о звездочке доступны. Если технические данные не определяют какое-либо свойство — например, специальный сорт материала, нагрузку крепления, допустимую рабочую нагрузку или конкретное покрытие — это свойство будет рассматриваться как подтверждающий пункт запроса коммерческого предложения, а не определяться на основе семейства моделей.
Для планирования производства также укажите, нужны ли вам цельные цепи одинаковой длины, цепи насыпной длины, соединительные звенья, запасные секции или звездочки. Если конвейер использует парные цепи, сообщите, требуется ли цепь одинаковой длины. Если чертеж содержит допуски или специальные соединения, не указанные в таблице технических характеристик, приложите его к запросу. Эта информация более полезна, чем общий запрос на «цепь для паллетного конвейера», поскольку позволяет скорректировать ценовое предложение в соответствии с оборудованием, которое фактически будет использовать данный компонент.
В утвержденной таблице указан шаг P, равный 50,8 мм, для стали C216AHP.
Измерьте шаг, внутреннюю ширину, диаметр ролика, наружный диаметр штифта, диаметр полого отверстия, высоту и толщину пластины, затем сравните эти значения с таблицей технических характеристик и предоставьте фотографии расположения крепления.
В каталоге указан минимальный диаметр d4 равный 8,05 мм. Фактический диаметр стержня или насадки следует выбирать с учетом соответствующего зазора при сборке и эксплуатации, а не подбирать его точно по минимальному диаметру отверстия.
Нет. У стержня или крепления есть свои требования к изгибу, сдвигу, износу и фиксации. Отправьте концепцию стержня, направление нагрузки и пролет, чтобы крепление можно было проверить отдельно от базовой цепи.
Нет. Указанная минимальная прочность цепи на разрыв для данной модели составляет 50 кН. Она не определяет допустимую нагрузку на поперечную балку, зажим или поддон.
Да. Укажите количество зубьев, информацию о вале/отверстии и любые требования к ступице или шпоночному пазу, чтобы можно было подобрать подходящую звездочку и составить предложение вместе с цепью.
Используйте модель и таблицу на этой странице в качестве отправной точки, затем отправьте чертеж конвейера, необходимое количество или длину, страну назначения и любые размеры заменяемой цепи по адресу [email protected]. При модернизации укажите интерфейс звездочки и направляющей, чтобы проверка охватывала весь путь цепи, а не только саму цепь.
Запросить ценовое предложение
Рабочие элементы интерфейса включают штифты, втулки, ролики, боковые пластины и специфические для данной серии опорные конструкции. Рельс должен поддерживать заданную поверхность ролика, не заставляя боковые пластины воспринимать нагрузку от пути. Звездочки должны принадлежать к одной и той же системе шага, а несущая конструкция должна контактировать только с поверхностями, предназначенными для ее поддержки. Несоосность может проявляться в виде шума, износа кромок, тугого соединения или неравномерного распределения нагрузки между прядями.
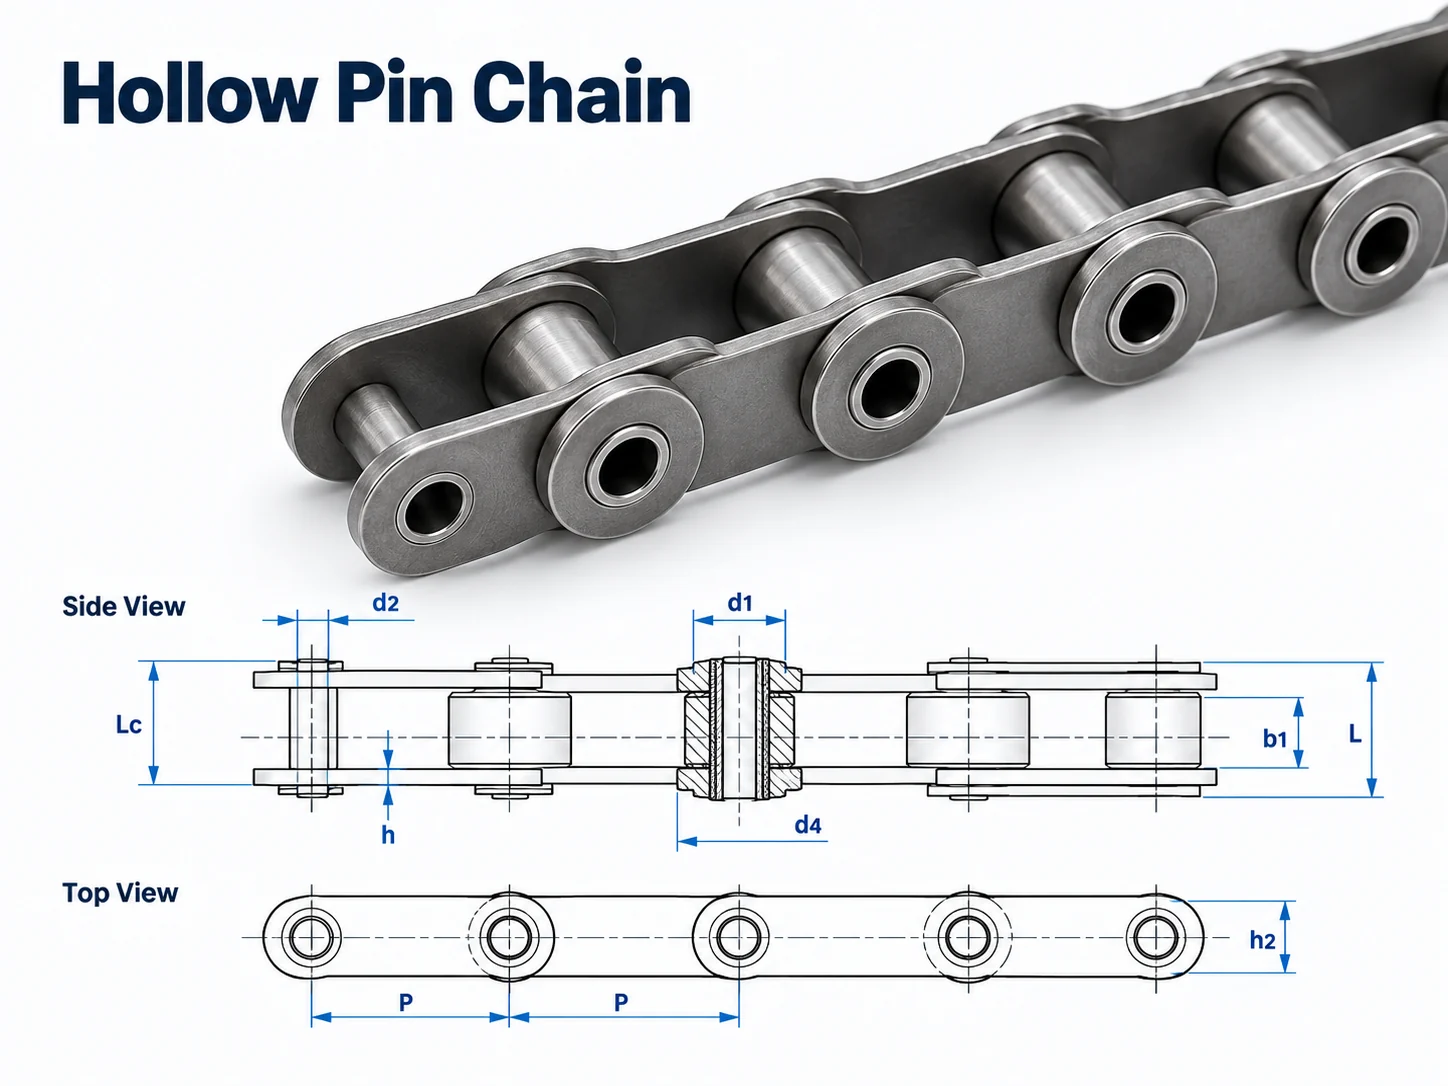
Данное семейство изделий оценивается для использования в палетизированной сборке, инспекции, перемещении и буферизации, где важна повторяемость движений несущего элемента. Координируйте остановки, подъемы, фиксаторы, датчики и перемещения таким образом, чтобы технологические нагрузки реагировали через зажимы, а не становились непреднамеренными боковыми нагрузками цепи. Накопление или свободное течение является результатом на системном уровне.
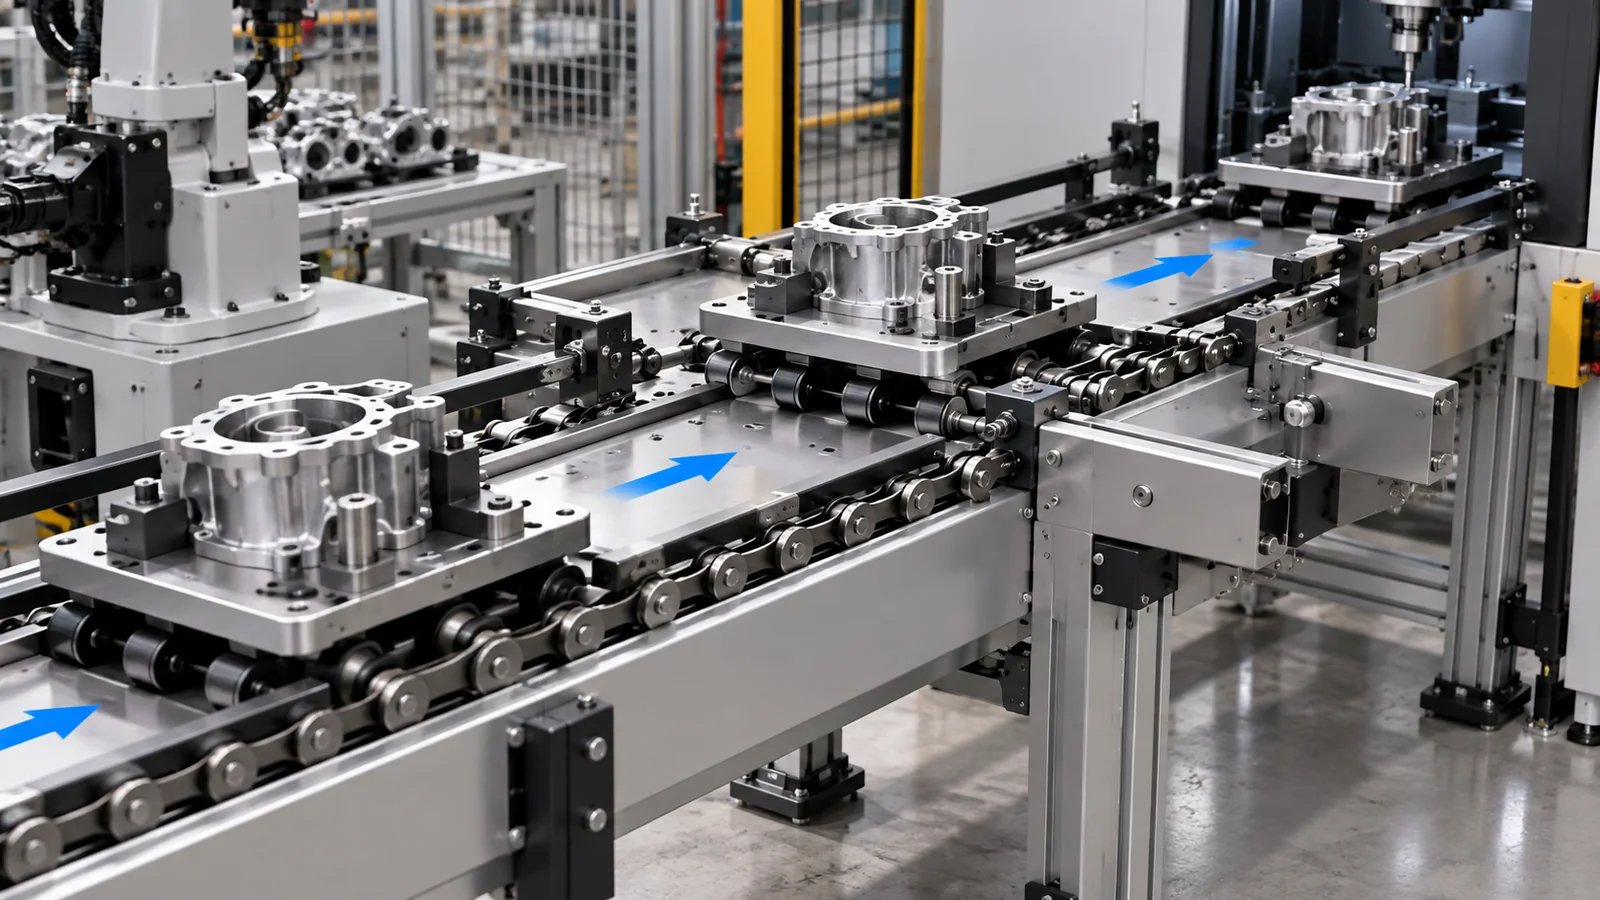
При оформлении заказа необходимо проверить равномерность шага, геометрию роликов и штифтов, выравнивание пластин, сочленение, состояние поверхности и габариты модели, взаимодействующей с конвейером. Если требуются сертификаты материалов, протоколы проверки или документы, подтверждающие соответствие требованиям конкретного заказа, укажите их в запросе до принятия заказа.
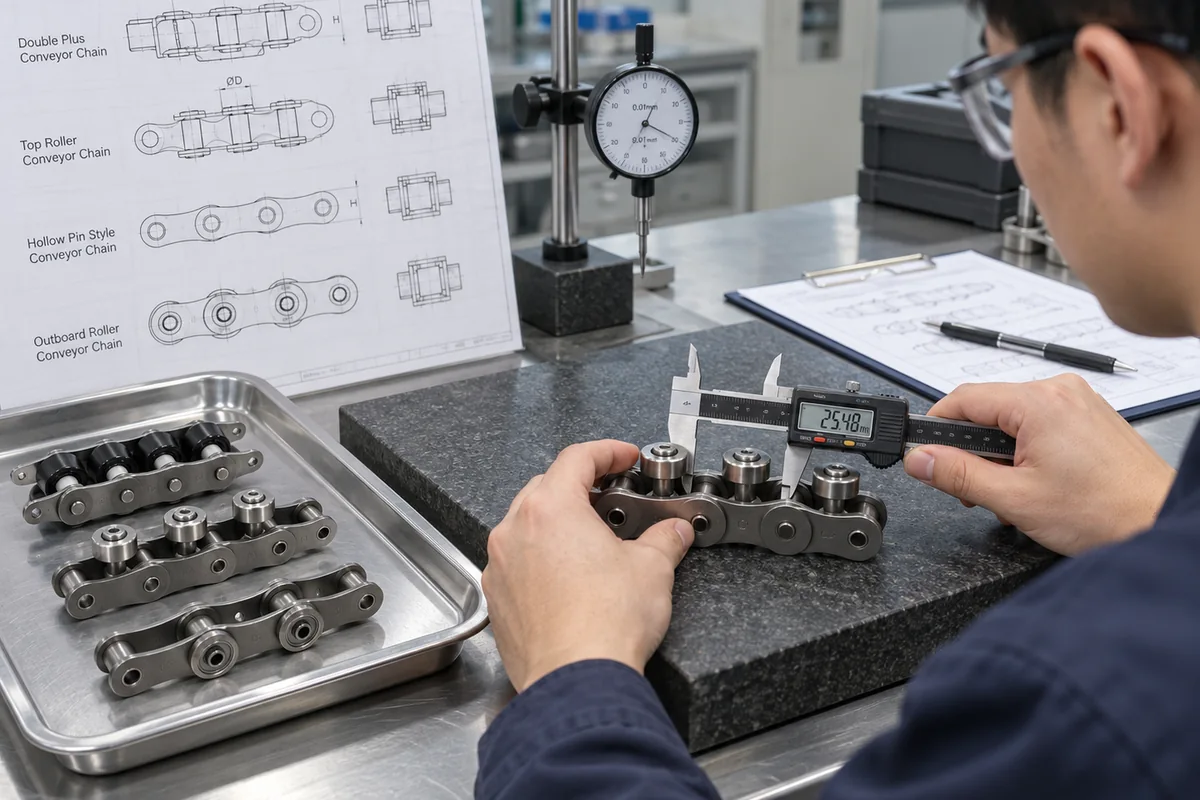
| Минимальный объем заказа | Оценка производится в зависимости от типа товара, производственной партии и стоимости заказа; дорогостоящие или крупногабаритные товары могут оцениваться по стоимости заказа. |
|---|---|
| Образцы | Стоимость образцов от 1 до 5 штук, подходящих для новых клиентов, может быть обсуждена при определении цены. |
| Смешанные модели | Несколько моделей можно комбинировать, и общая стоимость составит приблизительно 1500 долларов США. |
| Очень небольшие потребности | Для образцов/конструкторских работ, необходимых для производства 1-2 единиц продукции, может быть предусмотрена более высокая себестоимость единицы; стандартные розничные заказы на 1-2 единицы продукции для потребителей не принимаются. |
| Планирование сроков выполнения | Сроки поставки стандартных деталей: 10-25 рабочих дней; компонентов, изготовленных по индивидуальному заказу: 20-45 дней; оборудования для проектов: 45-120 дней, в зависимости от результатов окончательной проверки производства. |
| Условия торговли | Обычно поддерживаются условия EXW, FOB, CIF и DAP; условия FCA, CFR, CPT, CIP и DDP могут обсуждаться для каждой партии товара отдельно. |
Сравните эту модель с ее семейство продуктов Проверьте размеры и конфигурации соседних элементов. Затем используйте... Технологический процесс проектирования паллетных конвейеров Перед выпуском заказа необходимо подтвердить совместимость с перевозчиком, рельсами, звездочками, таможенными пошлинами и системами замены.
Ссылка C216AHP Приложите чертеж конвейера или фотографию с маркировкой, на которой показана траектория цепи, звездочка, контакт с рельсом и интерфейс несущего элемента. Укажите количество, статус замены/новой конструкции, условия эксплуатации, требования к документации и сроки поставки. Если код неясен, добавьте измеренный шаг цепи на нескольких стыках и фотографию в боковом ракурсе.
Конвейерная цепь 1201-205PF с полыми штифтами, шагом 50 мм и точно проверенными данными по диаметру, штифту, пластине, прочности на растяжение и массе для…
Конвейерная цепь C208AHP с полыми штифтами, шагом 25,4 мм, с точно подтвержденными данными по диаметру отверстия, штифту, пластине, прочности на растяжение и массе для…
Конвейерная цепь C208ALHP с полыми штифтами, шагом 25,4 мм, с точно подтвержденными данными по диаметру отверстия, штифту, пластине, прочности на растяжение и массе для…

























