
Positioning Accuracy in Workpiece Carrier Systems
Practical engineering guide: Positioning Accuracy in Workpiece Carrier Systems. Selection, interfaces, application checks, maintenance and RFQ inputs.
This guide focuses on how conveyor transport accuracy and process-positioning accuracy are different engineering requirements. It is written for machine builders, maintenance teams and buyers who need a chain selection that can be checked against drawings and the real conveyor rather than a generic product label.
Positioning Accuracy in Workpiece Carrier Systems
The most useful way to evaluate this subject is to treat the chain as one part of a complete carrier-transport mechanism. In a typical project such as a vision-inspection station with a dedicated locator, chain pitch, roller contact, rail alignment, sprocket engagement, carrier stiffness, stops and maintenance access all influence the result. A useful engineering review therefore combines model-level data with the operating sequence of the machine.
Por que essa questão é importante?
How conveyor transport accuracy and process-positioning accuracy are different engineering requirements affects more than catalogue selection. It changes how the workpiece carrier enters a station, how loads pass into guide rails, how the chain approaches the drive and how the system behaves during stopping or accumulation. If one interface is ignored, the symptom may appear somewhere else: a roller can wear because a rail joint is high, a chain can pull sideways because a pallet stop is offset, or a new chain can run badly because the old sprocket is worn.
The practical objective is not to eliminate every variation in the machine. It is to identify the variables that must be controlled, define which dimensions are fixed by the chain source, and leave unsupported items for explicit RFQ confirmation. This is also why promising process-level accuracy from chain pitch alone is a risky shortcut. It replaces measurable machine data with an assumption and can make a correct-looking part fail at installation.
Quatro verificações para definir primeiro
Carrier Repeatability
Define the loaded condition, contact or datum surface, position and force path so the carrier interface can be checked.
Locator Design
Define the loaded condition, contact or datum surface, position and force path so the carrier interface can be checked.
Rail Play
Record the relevant diameter, offset, contact surface, clearance and visible wear so the running interface can be checked.
Sensor/Stop Sequence
Define the loaded condition, contact or datum surface, position and force path so the carrier interface can be checked.
Comece com a geometria exata da corrente.
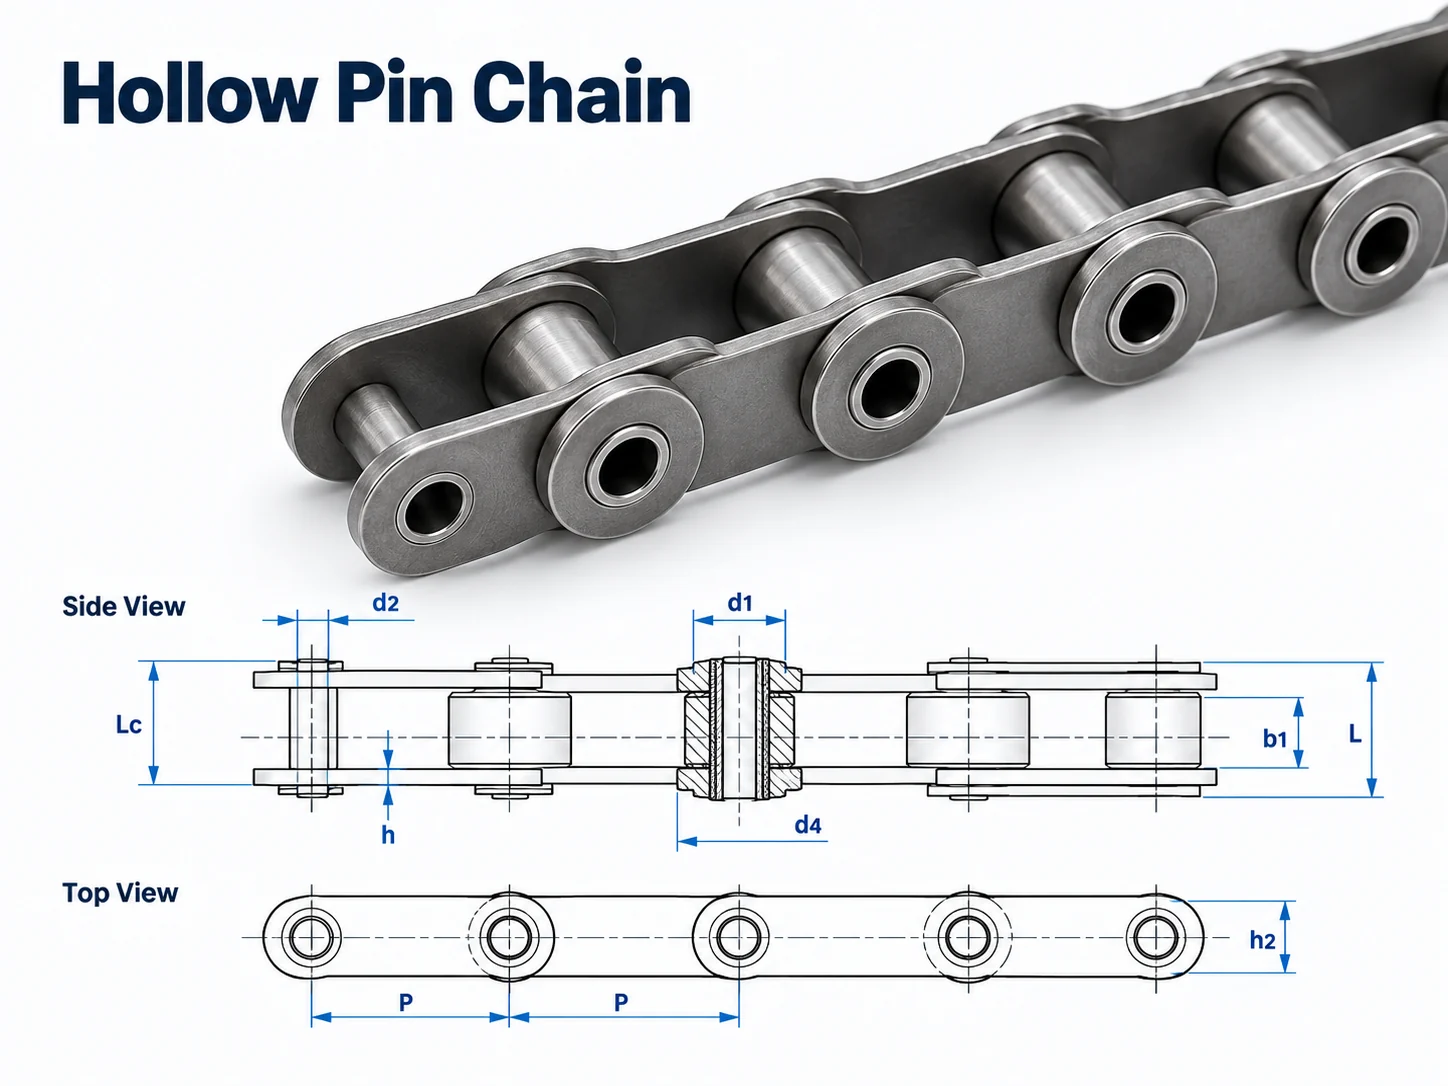
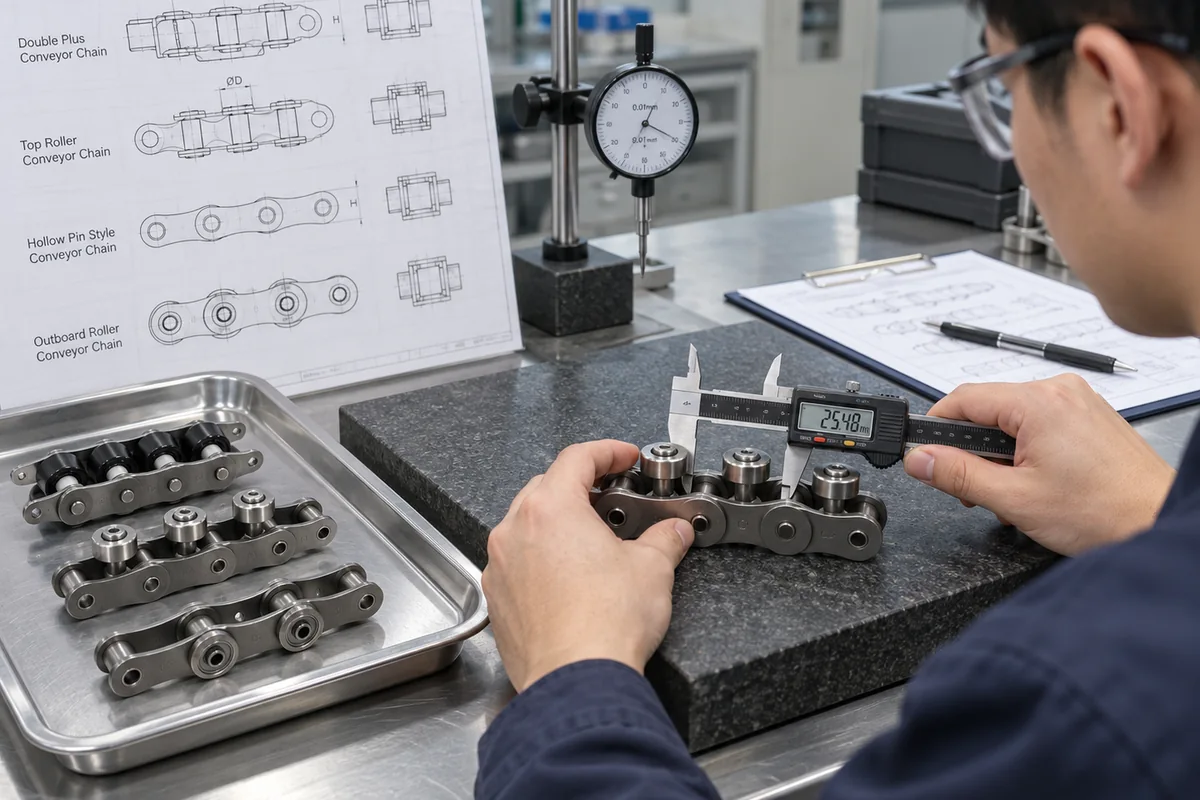
Quando o número do modelo estiver disponível, utilize a especificação exata do modelo e o desenho correspondente. Compare o passo, os diâmetros dos roletes, a largura interna, o diâmetro e o comprimento dos pinos, a altura e a espessura da placa, e quaisquer dimensões de roletes laterais, roletes grandes ou pinos ocos que interajam com a esteira transportadora. Quando o código for desconhecido, meça a corrente instalada sistematicamente. Medir o passo em vários pinos é mais confiável do que ler uma única folga desgastada, e as fotografias devem mostrar o perfil lateral, a disposição dos roletes e o contato da roda dentada com o trilho.
Do not use tensile strength as the pallet payload. Catalogue tensile figures are material/component test properties. Conveyor working conditions also involve line length, the number of chain strands, carrier count, acceleration, shock, friction, lubrication, sprocket size, wear state and the required safety factor. The chain can only be verified for a system after those conditions are understood.
Fluxo de trabalho de seleção
- Carrier Repeatability: Compare a condição exigida com o desenho exato da cadeia ou o layout do sistema e registre quaisquer dúvidas para confirmação da solicitação de cotação.
- Locator Design: Compare a condição exigida com o desenho exato da cadeia ou o layout do sistema e registre quaisquer dúvidas para confirmação da solicitação de cotação.
- Rail Play: Compare a condição exigida com o desenho exato da cadeia ou o layout do sistema e registre quaisquer dúvidas para confirmação da solicitação de cotação.
- Sensor/Stop Sequence: Compare a condição exigida com o desenho exato da cadeia ou o layout do sistema e registre quaisquer dúvidas para confirmação da solicitação de cotação.
- Transportadora e serviço: Registre a massa do vagão carregado, o número de vagões, a velocidade da linha, as partidas por hora, o padrão de acumulação e qualquer inclinação ou transição vertical.
- Ida e volta: Confirme os dados da roda dentada, o alinhamento do eixo, a faixa de tensionamento, o suporte de retorno e o acesso à lubrificação.
- Condição de liberação: Inclua qualquer campo que os dados técnicos não especifiquem — como uma especificação especial do material, revestimento, carga admissível do sistema ou classificação ambiental — como um item de confirmação da solicitação de cotação, em vez de estimá-lo.
Integração de sistemas
Após identificar a corrente, verifique como o transportador transfere a carga para o restante da máquina. O guia ou trilho de desgaste deve suportar a superfície do rolo projetada e permanecer contínuo nas juntas. Os fios paralelos devem ter a distância entre centros especificada e a sincronização de acionamento correta. Os batentes devem entrar em contato com a face projetada do palete, e não com a placa lateral da corrente. Transferências transversais e elevações precisam de suporte suficiente para que o transportador não caia em um vão ou aterre na borda de um pino/placa.
Para sistemas de acumulação, separe o transporte da parada. A corrente pode continuar se movendo enquanto o transportador está parado, mas a força de parada, o comprimento da fila, a sequência de reinício e o atrito local ainda precisam ser verificados. Para sistemas que posicionam uma peça para processamento, utilize recursos de localização dedicados quando a repetibilidade necessária for mais precisa do que a que o transporte normal por esteira pode fornecer.
Comissionamento e manutenção
Primeiro, coloque em funcionamento uma esteira transportadora nova ou reparada em baixa velocidade. Execute vários circuitos completos da corrente e observe o acionamento, o retorno, as transições entre trilhos, as paradas e as transferências. Preste atenção a sons que se repetem uma vez por revolução da corrente ou uma vez por rotação da roda dentada, pois esses padrões ajudam a identificar problemas como juntas travadas, danos nos roletes, desníveis localizados nos trilhos ou problemas na roda dentada. Com paletes de peças rígidas, observe se há desalinhamento entre os trilhos paralelos; mesmo pequenas diferenças de tempo podem sobrecarregar um lado da esteira.
A manutenção deve monitorar tendências em vez de esperar por uma falha. Registre as verificações de alongamento ou comprimento usando o método aprovado, inspecione os roletes para verificar se giram livremente e se há superfícies planas anormais, procure por marcas de contato lateral polidas que sugiram desalinhamento, inspecione os dentes da roda dentada e verifique a posição de tensionamento. Os intervalos de lubrificação devem refletir o ambiente operacional e as orientações do fabricante da corrente; mais lubrificante não é automaticamente melhor se atrair contaminação abrasiva ou entrar em uma área de processo.
Lista de verificação da solicitação de cotação
Para um pedido de substituição, envie o código do modelo (se legível), o passo medido, a disposição dos roletes, a largura da corrente, a altura da placa, as dimensões dos pinos, uma fotografia do perfil lateral e uma fotografia mostrando o contato da roda dentada com o trilho. Para um novo sistema, adicione o comprimento do transportador, o tamanho do suporte e a massa carregada, o número de fileiras, o espaçamento entre as fileiras, a velocidade, as partidas/paradas, o comprimento do buffer, as condições ambientais e o país de destino. Esses detalhes permitem separar a compatibilidade da corrente do cálculo completo da capacidade de carga do transportador.
Position from controlled datums, not chain pitch alone
Chain pitch determines transport geometry, but station accuracy also depends on carrier stiffness, guide clearance, locator design, stop repeatability and how process force is supported. Define which surfaces establish the workpiece datum and when the carrier is lifted or clamped away from the conveyor.
Check repeatability with representative loaded fixtures after the line is warm and after several transfers. If position changes with queue length or travel direction, investigate rail, carrier and locator interfaces before attributing the error to the chain.
Measure the interface
Use several-pitch dimensions, end-view geometry and sprocket/rail details when a replacement must fit an existing machine.
Describe the duty
Include loaded carrier mass, speed, starts, accumulation or indexing behavior and the operating environment.
Test the worst case
Commission with representative carriers and the most demanding queue, stop, transfer or restart condition rather than only no-load travel.
Keep open items explicit
If a material, coating, special tolerance, documentation need or allowable system load is not stated, confirm it in the enquiry.
Perguntas frequentes
Posso selecionar um substituto apenas com base no tom?
For positioning accuracy in workpiece carrier systems, pitch is only the first filter. Confirm roller geometry, inner width, pins, plates and any side-roller or hollow-pin features against the installed conveyor before treating two chains as interchangeable.
Um valor de resistência à tração mais alto significa que posso transportar essa carga no palete?
For positioning accuracy in workpiece carrier systems, do not convert tensile strength directly into pallet payload. Service load depends on strand count, friction, acceleration, stop impact, sprockets, rails and the safety margin used for the machine.
Uma foto de família representativa pode comprovar que se trata do modelo exato?
Não. Uma imagem representativa da família pode ajudar a explicar a construção, mas a identidade e as dimensões do modelo devem vir da especificação técnica específica do modelo, do desenho ou dos dados de fabricação confirmados.
Que informações agilizam a elaboração de um orçamento?
For an RFQ related to positioning accuracy in workpiece carrier systems, send the model code or dimensional sketch, clear photographs, conveyor layout, loaded carrier information, quantity and delivery country so the review starts from reproducible machine data.
Key engineering variables for Positioning Accuracy in Workpiece Carrier Systems
A decisão deve estar vinculada a entradas mensuráveis da máquina e ao desenho exato da esteira, em vez de uma classificação genérica. Descreva o caso operacional em uma linha: o que a esteira transporta, a velocidade de deslocamento, onde ela para e qual condição motivou a revisão. Registre dimensões e observações que outro engenheiro possa reproduzir.
| Entrada | O que gravar | Por que isso importa |
|---|---|---|
| Transportador/carga | Massa carregada, centro de gravidade, contato inferior e número de portadores | Comportamento de suporte, fricção e parada |
| Movimento | Velocidade, partidas, paradas, acumulação e indexação | Demanda dinâmica e tempo de processo |
| Caminho em cadeia | Passo, roletes, espaçamento entre os fios e trilhos | Ajuste mecânico e rastreamento |
| Dirigir | Dentes da roda dentada, alinhamento, tensionamento e posição de acionamento | Engajamento e distribuição de tensão |
| Ambiente | Limites de temperatura, poeira, umidade, limpeza e lubrificação | Opções de materiais e manutenção |
Related product and selection resources
Use o catálogo de correntes transportadoras de paletes para comparar famílias e o fluxo de trabalho de seleção de engenharia quando os dados da máquina estão incompletos.
What to include with an enquiry about Positioning Accuracy in Workpiece Carrier Systems
Identifique a família de correntes instalada ou proposta, a quantidade, a aplicação, o tipo de corrente/carga, as dimensões principais e a condição operacional que a nova peça deve solucionar. Anexe fotografias ou desenhos quando o código existente for incerto e mantenha visíveis os materiais, a documentação ou os requisitos de entrega.
Connect the chain decision to the production station
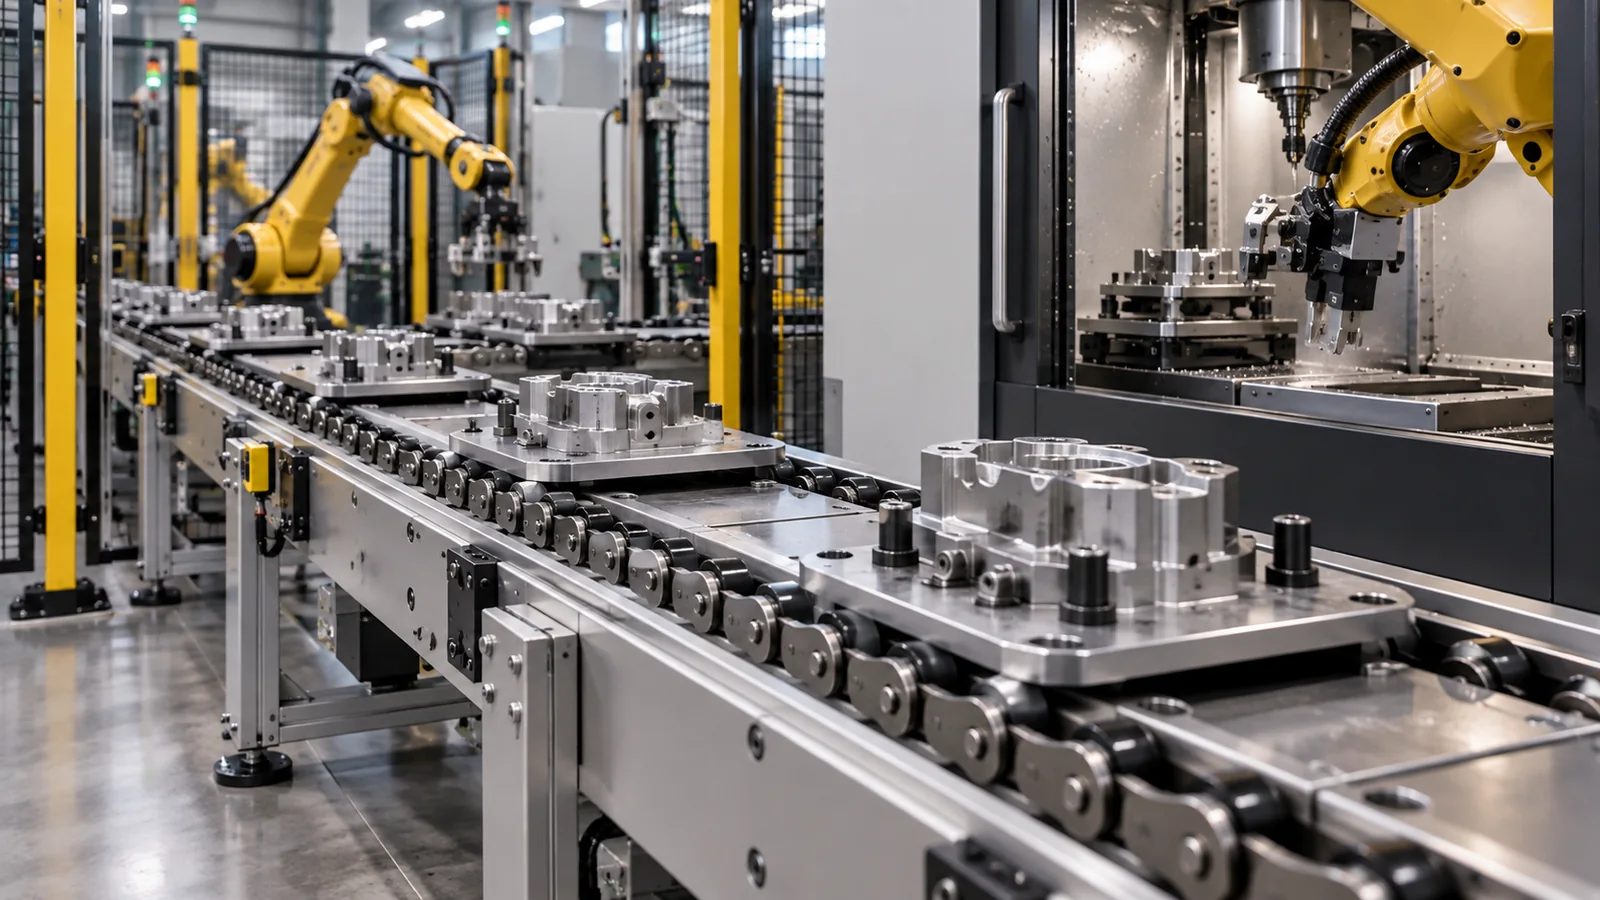
In an automated cell the chain is only one part of the positioning system. Define where the carrier is allowed to float, where it must be guided and where a locator or lift removes process force from the conveyor. Record station spacing, takt time, carrier mass, queue length and the transfer sequence into and out of the station. For robot or inspection cells, check guard openings, sensor locations and the path of cables, clamps or fixtures under the pallet. A chain that runs correctly on a straight test bed can still create problems if the production line introduces side loading, an abrupt rail step or a stop that catches the carrier above the intended contact point. Commission with real pallets and representative stop sequences before increasing speed.
Process
Takt time, station sequence, queue length and whether the carrier passes, stops, locates, lifts or transfers.
Carrier
Loaded mass, footprint, underside geometry, datum features and center of gravity.
Interface
Rail height, strand centers, transfer modules, stops, locators, sensors and guarding clearance.
Trial
No-load tracking first, then representative pallets and worst-case stop/restart sequences.
Separate conveying accuracy from final locating accuracy
The conveyor brings the carrier into a station, but precision work often depends on a separate stop and locating mechanism. Treat those functions independently. First make sure the chain and rails deliver the pallet consistently without side loading; then verify that the stop surface, locator pins or nests repeat against the intended datum faces. Asking the chain alone to provide machine-tool-style positioning can hide the real source of variation.
For a new line, document the required station repeatability, pallet datum scheme, stop direction and any lift-and-locate motion. For an existing line, compare several carriers and stations. If only one station or one pallet drifts, investigate that local interface before changing the chain specification.
Measure the interfaces that control fit and tracking
For Positioning Accuracy in Workpiece Carrier Systems, start with a dimensioned record of the installed conveyor. Measure several pitches rather than one joint, then add roller or pin geometry, plate dimensions, strand centers and the rail/contact section. At the drive, record sprocket tooth count, bore or shaft arrangement and visible tooth wear. At stations, identify stop faces, locators, transfer gaps and the carrier surfaces that actually touch the conveyor.
Repeat the review with a representative loaded pallet at safe low speed. Watch whether the carrier stays square, whether both strands share the load and whether any symptom begins at the same fixed location. A change tied to one rail joint, stop or sprocket should be corrected at that interface before chain tension or a new chain is used as the remedy. Keep photographs of the measurement reference points with the RFQ so an engineer can reproduce the comparison against the proposed drawing.
Chain geometry
Several-pitch length plus roller, pin, plate and attachment dimensions.
Carrier geometry
Loaded mass, underside supports, datums, center of gravity and stop faces.
Drive geometry
Sprocket, shaft, center distance and available take-up travel.
Fixed locations
Rail joints, transfers, stops and points with recurring wear or impact.
Measure repeatability at the process datum, not at the chain
Define the datum surfaces that locate the workpiece and measure repeatability at those surfaces after the carrier has travelled through several transfers. Chain pitch and rail tracking influence transport, but process position also depends on carrier stiffness, guide clearance, stop repeatability and the locator mechanism.
Test the carrier empty and at representative load, then repeat after the line has warmed. If position changes with queue length, travel direction or a particular pallet, investigate the carrier, rail and locator interfaces. A chain replacement should not be expected to correct a loose locating bush or flexible fixture.
For an enquiry, state the required station repeatability and explain how the pallet is stopped, lifted and located. Add carrier mass, strand spacing and the process force applied at the station. That gives the chain supplier enough context to avoid confusing transport geometry with machine-tool accuracy.

























