
Pallet and Workpiece Carrier Design for Chain Conveyors
Practical engineering guide: Pallet and Workpiece Carrier Design for Chain Conveyors. Selection, interfaces, application checks, maintenance and RFQ inputs.
This guide focuses on how pallet underside geometry, stiffness, locating features and transfer clearances affect chain performance. It is written for machine builders, maintenance teams and buyers who need a chain selection that can be checked against drawings and the real conveyor rather than a generic product label.
Pallet and Workpiece Carrier Design for Chain Conveyors
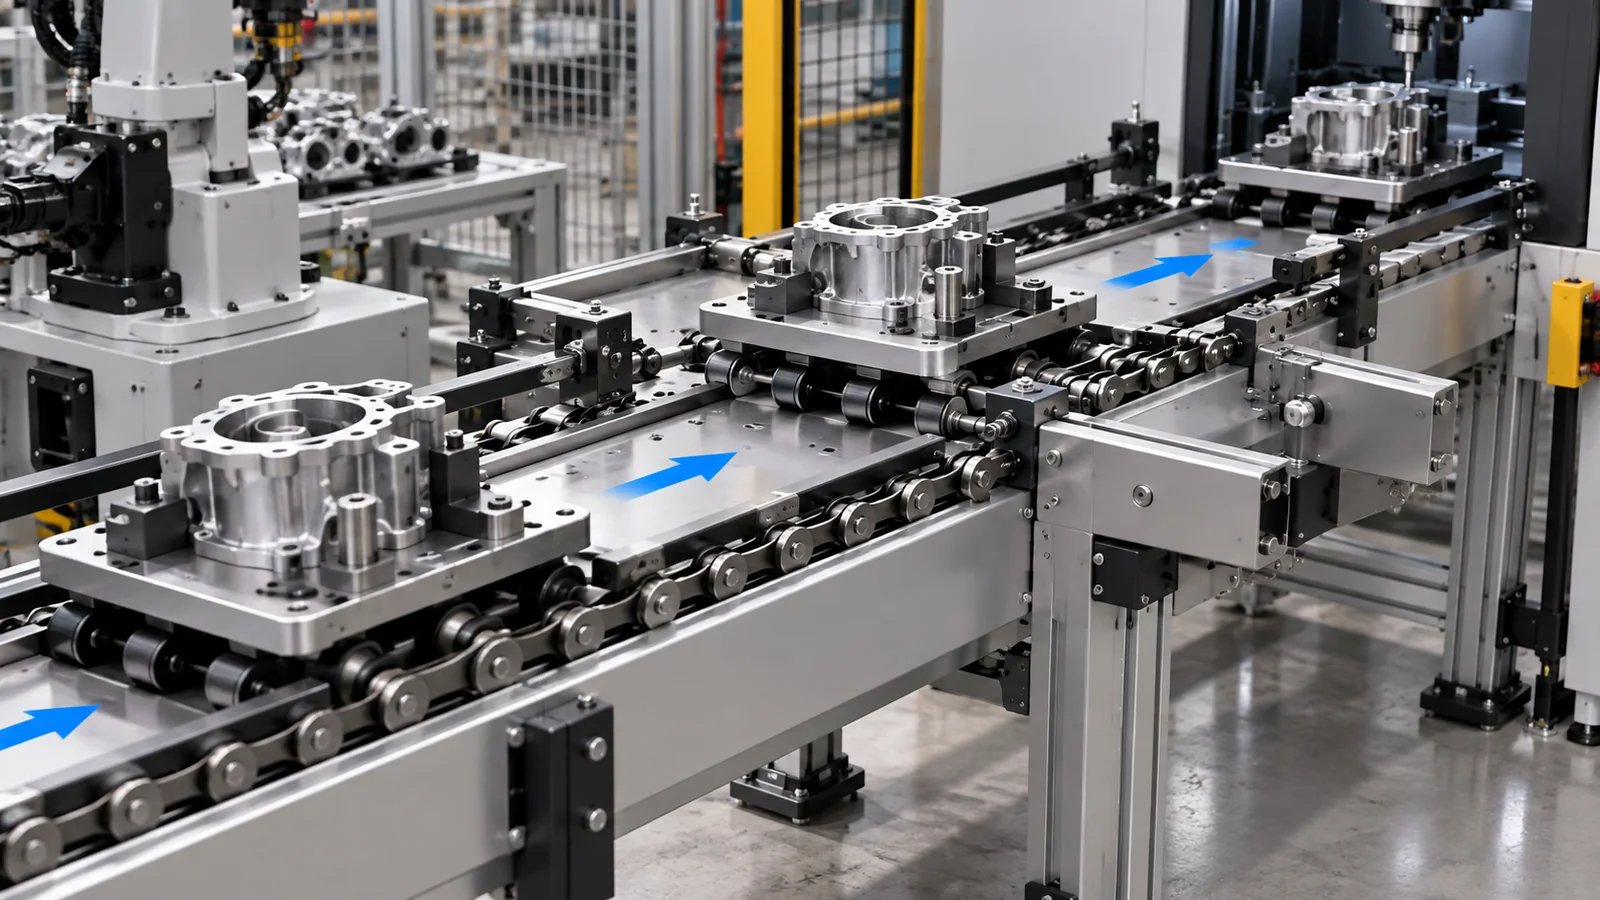
The most useful way to evaluate this subject is to treat the chain as one part of a complete carrier-transport mechanism. In a typical project such as a rigid aluminum fixture carrying a machined component, chain pitch, roller contact, rail alignment, sprocket engagement, carrier stiffness, stops and maintenance access all influence the result. A useful engineering review therefore combines model-level data with the operating sequence of the machine.
Hvorfor dette problemet er viktig
How pallet underside geometry, stiffness, locating features and transfer clearances affect chain performance affects more than catalogue selection. It changes how the workpiece carrier enters a station, how loads pass into guide rails, how the chain approaches the drive and how the system behaves during stopping or accumulation. If one interface is ignored, the symptom may appear somewhere else: a roller can wear because a rail joint is high, a chain can pull sideways because a pallet stop is offset, or a new chain can run badly because the old sprocket is worn.
The practical objective is not to eliminate every variation in the machine. It is to identify the variables that must be controlled, define which dimensions are fixed by the chain source, and leave unsupported items for explicit RFQ confirmation. This is also why designing the pallet independently of the conveyor chain interface is a risky shortcut. It replaces measurable machine data with an assumption and can make a correct-looking part fail at installation.
Fire kontroller som skal defineres først
Carrier Contact Pads
Define the loaded condition, contact or datum surface, position and force path so the carrier interface can be checked.
Center Of Gravity
Angi den målbare tilstanden, det installerte grensesnittet og akseptkontrollen som gjelder for denne delen av transportbåndet.
Fixture Stiffness
Define the loaded condition, contact or datum surface, position and force path so the carrier interface can be checked.
Transfer Gap Support
Angi den målbare tilstanden, det installerte grensesnittet og akseptkontrollen som gjelder for denne delen av transportbåndet.
Start med den nøyaktige kjedegeometrien
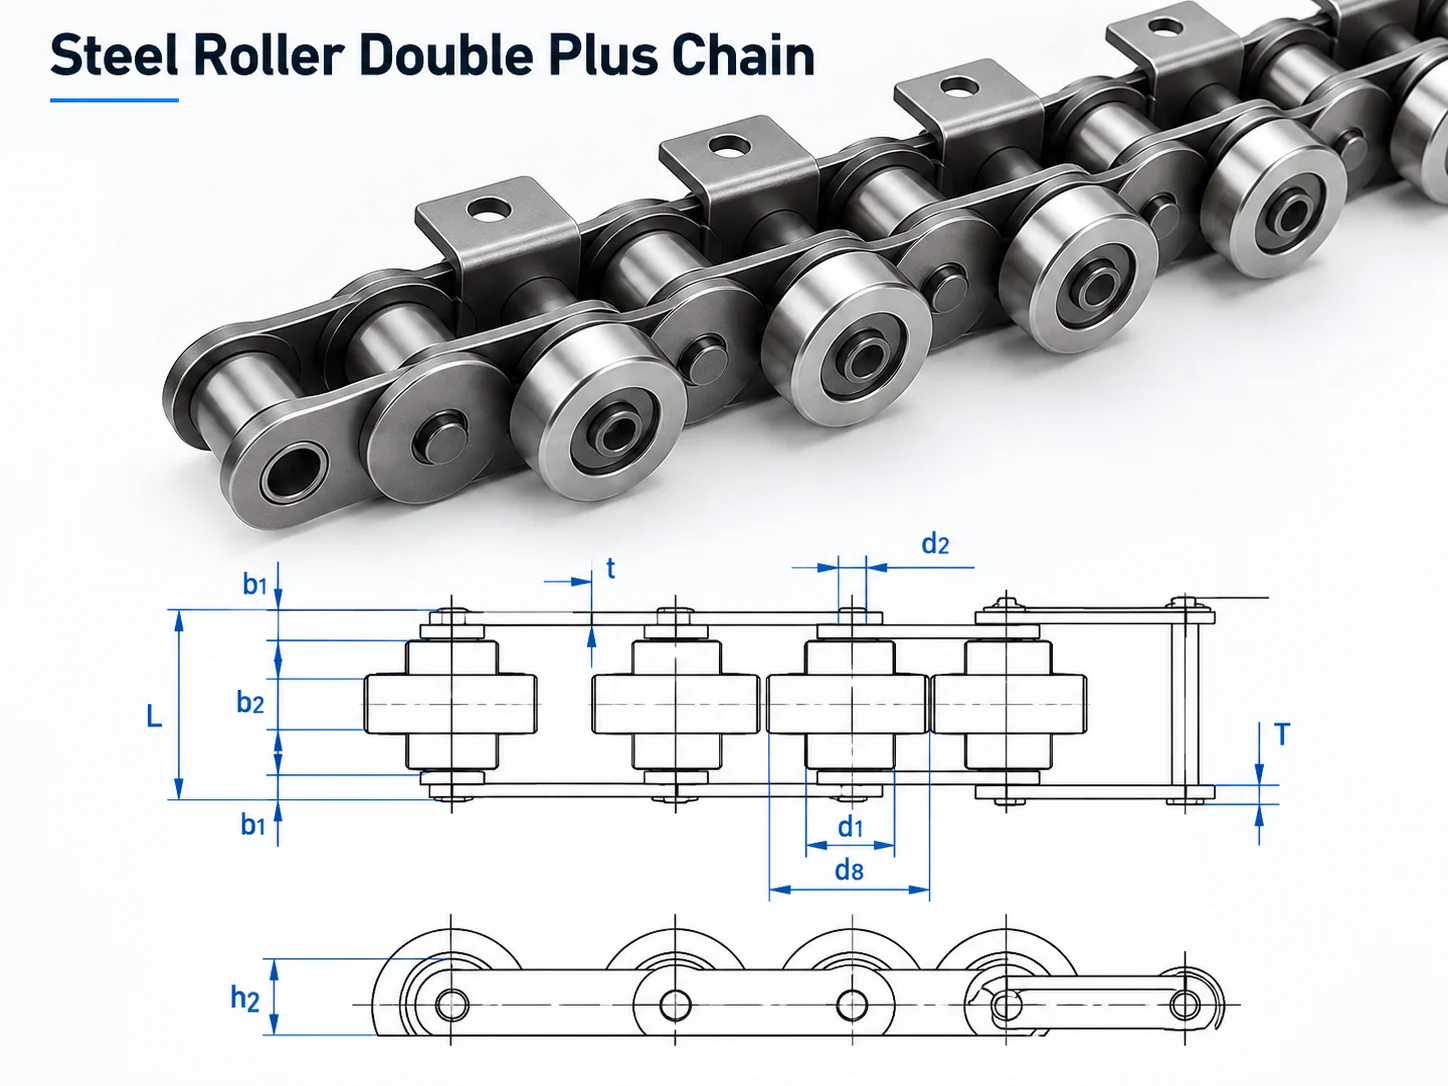
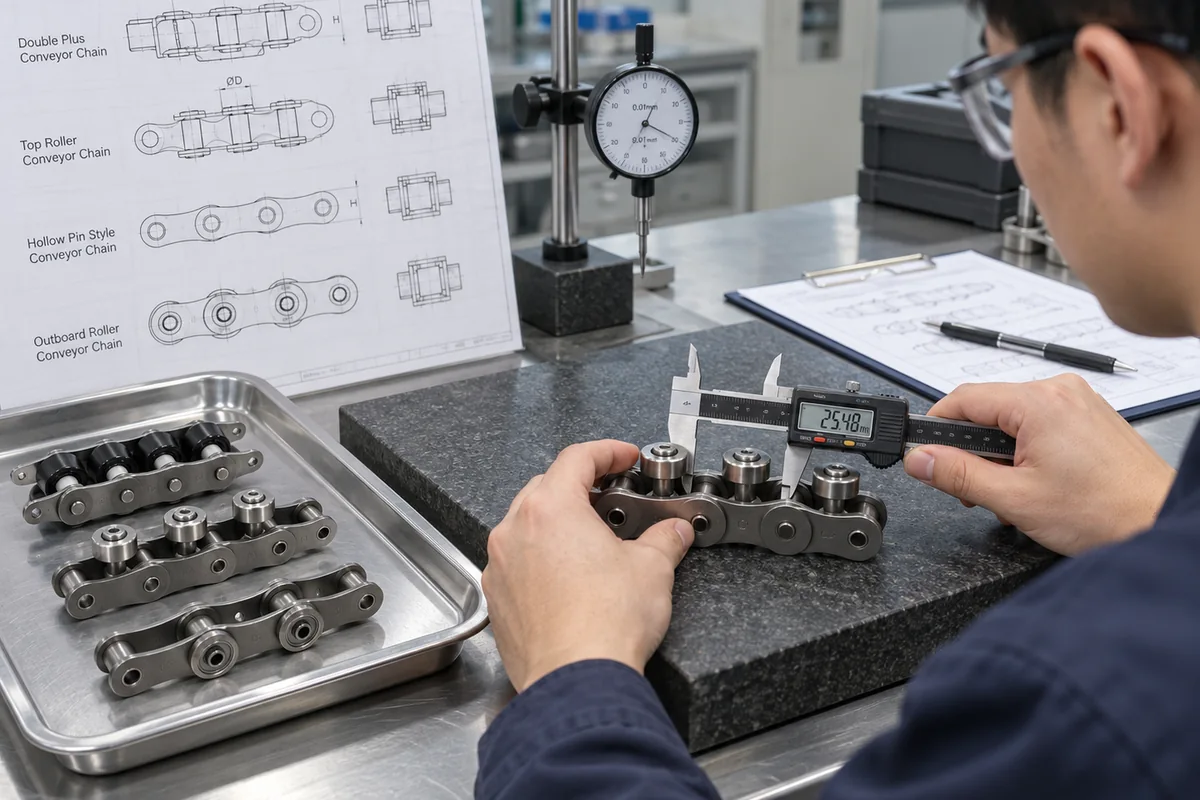
Når et modellnummer er tilgjengelig, bruk den nøyaktige modellspesifikasjonen og den tilhørende tegningen. Sammenlign stigning, rullediametre, indre bredde, pinnediameter og -lengde, platehøyde og -tykkelse, og eventuelle dimensjoner på sideruller, store ruller eller hule pinner som er i kontakt med transportbåndet. Når koden er ukjent, mål den installerte kjeden systematisk. Å måle stigning over flere pinner er mer pålitelig enn å lese av et enkelt slitt gap, og fotografier bør vise sideprofilen, rullearrangementet, tannhjulet og skinnekontakten.
Ikke bruk strekkfasthet som pallens nyttelast. Katalogiske strekkfasthetsverdier er material-/komponenttestegenskaper. Transportbåndets arbeidsforhold inkluderer også linjelengde, antall kjedetråder, antall transportører, akselerasjon, støt, friksjon, smøring, tannhjulstørrelse, slitasjetilstand og nødvendig sikkerhetsfaktor. Kjeden kan bare verifiseres for et system etter at disse forholdene er forstått.
Arbeidsflyt for valg
- Carrier Contact Pads: sammenlign den nødvendige betingelsen med den nøyaktige kjedetegningen eller systemoppsettet, og registrer eventuelle åpne spørsmål for bekreftelse av tilbudsfremmende spørsmål.
- Center Of Gravity: sammenlign den nødvendige betingelsen med den nøyaktige kjedetegningen eller systemoppsettet, og registrer eventuelle åpne spørsmål for bekreftelse av tilbudsfremmende spørsmål.
- Fixture Stiffness: sammenlign den nødvendige betingelsen med den nøyaktige kjedetegningen eller systemoppsettet, og registrer eventuelle åpne spørsmål for bekreftelse av tilbudsfremmende spørsmål.
- Transfer Gap Support: sammenlign den nødvendige betingelsen med den nøyaktige kjedetegningen eller systemoppsettet, og registrer eventuelle åpne spørsmål for bekreftelse av tilbudsfremmende spørsmål.
- Transportør og plikt: registrere lastet bæremasse, antall bærere, linjehastighet, starter per time, akkumuleringsmønster og eventuell stigning eller vertikal overgang.
- Kjør og retur: Bekreft tannhjuldata, akseljustering, opptaksområde, returstøtte og smøretilgang.
- Utgivelsesvilkår: Oppgi alle felt som de tekniske dataene ikke oppgir – for eksempel en spesiell materialkvalitet, belegg, tillatt systembelastning eller miljøklassifisering – som en bekreftelsespost for en tilbudsspørsmål i stedet for å estimere det.
Systemintegrasjon
Når kjedet er identifisert, sjekk hvordan transportbåndet overfører last til resten av maskinen. Styringen eller sliteskinnen skal støtte den tiltenkte rulleoverflaten og forbli kontinuerlig gjennom skjøtene. Parallelle tråder skal ha den spesifiserte senteravstanden og synkronisert drivtiming. Stopp skal være i kontakt med en designet palleflate, ikke kjedets sideplate. Kryssoverføringer og løfter trenger nok støtte slik at transportøren ikke faller ned i et gap eller lander på en pinne-/platekant.
For systemer som akkumuleres, separer transport fra stopp. Kjeden kan fortsette å bevege seg mens bæreren holdes, men stoppkraft, kølengde, omstartsekvens og lokal friksjon må fortsatt kontrolleres. For systemer som posisjonerer et arbeidsstykke for bearbeiding, bruk dedikerte lokaliseringsfunksjoner når den nødvendige repeterbarheten er tettere enn vanlig transportbåndstransport kan gi.
Igangkjøring og vedlikehold
Ta først i bruk et nytt eller reparert transportbånd ved lav hastighet. Jogg flere komplette kjedekretser og observer driv, retur, skinneoverganger, stopp og overføringer. Lytt etter lyder som gjentas én gang per kjedeomdreining eller én gang per tannhjulrotasjon, fordi disse mønstrene bidrar til å isolere en stram skjøt, rulleskade, lokalt skinnetrinn eller tannhjulproblem. Med stive arbeidsstykkepaller, vær oppmerksom på skjevhet over parallelle tråder; selv små tidsforskjeller kan belaste én side av bæreren.
Vedlikehold bør spore trender i stedet for å vente på en feil. Registrer forlengelses- eller lengdekontroller ved hjelp av den godkjente metoden, inspiser ruller for fri rotasjon og unormale flater, se etter polerte sidekontaktmerker som tyder på feiljustering, inspiser tannhjulstennene og verifiser oppstartsposisjonen. Smøreintervaller bør gjenspeile driftsmiljøet og kjedeprodusentens veiledning; mer smøremiddel er ikke automatisk bedre hvis det tiltrekker seg slipende forurensning eller kommer inn i et prosessområde.
Sjekkliste for tilbud
For en erstatningsforespørsel, send modellkoden hvis lesbar, målt stigning, rullearrangement, kjedebredde, platehøyde, pinnedimensjoner, et fotografi av sideprofilen og et fotografi som viser kontakt mellom tannhjul og skinne. For et nytt system, legg til transportbåndets lengde, bærerstørrelse og lastet masse, antall tråder, trådavstand, hastighet, start/stopp, bufferlengde, miljøforhold og destinasjonsland. Disse detaljene gjør det mulig å skille en kjedematch fra en fullstendig beregning av transportbåndets driftsbelastning.
Design the carrier underside as part of the conveyor
The underside of the pallet determines how load reaches the rollers and rails. Define contact pads, datum surfaces, transfer features, wear strips, locating bushes and any lift points before the chain is selected. A carrier that is stiff and well supported on a bench can still rock or skew if the conveyor contact points are poorly placed.
Check the loaded center of gravity as well as the empty pallet. If tools, fixtures or workpieces shift the center of gravity, review rail spacing and stop location under the heaviest realistic configuration. At transfers, keep support under the carrier until the receiving conveyor has established stable contact.
Mål grensesnittet
Bruk dimensjoner med flere stigninger, endevisningsgeometri og detaljer for tannhjul/skinne når en erstatning må passe til en eksisterende maskin.
Beskriv plikten
Inkluder lastet bæremasse, hastighet, starter, akkumulerings- eller indekseringsatferd og driftsmiljø.
Test verst tenkelige tilfelle
Oppdrag med representative transportører og de mest krevende kø-, stopp-, overførings- eller omstartstilstandene i stedet for bare tomgangskjøring.
Hold åpne elementer eksplisitte
Hvis materiale, belegg, spesiell toleranse, dokumentasjonsbehov eller tillatt systembelastning ikke er oppgitt, bekreft det i forespørselen.
Ofte stilte spørsmål
Kan jeg velge en erstatter bare fra pitchen?
For pallet and workpiece carrier design for chain conveyors, pitch is only the first filter. Confirm roller geometry, inner width, pins, plates and any side-roller or hollow-pin features against the installed conveyor before treating two chains as interchangeable.
Betyr en høyere strekkverdi at jeg kan bære den lasten på pallen?
For pallet and workpiece carrier design for chain conveyors, do not convert tensile strength directly into pallet payload. Service load depends on strand count, friction, acceleration, stop impact, sprockets, rails and the safety margin used for the machine.
Kan et representativt familiebilde bevise den nøyaktige modellen?
Nei. Et representativt familiebilde kan bidra til å forklare konstruksjonen, men modellens identitet og dimensjoner må komme fra den modellspesifikke tekniske spesifikasjonen, tegningen eller bekreftede produksjonsdata.
Hvilken informasjon fremskynder et tilbud?
For an RFQ related to pallet and workpiece carrier design for chain conveyors, send the model code or dimensional sketch, clear photographs, conveyor layout, loaded carrier information, quantity and delivery country so the review starts from reproducible machine data.
Key engineering variables for Pallet and Workpiece Carrier Design for Chain Conveyors
Beslutningen bør knyttes til målbare maskininndata og den nøyaktige kjedetegningen i stedet for en generisk familieetikett. Registrer driftstilfellet på én linje: hva transportbåndet bærer, hvor raskt det beveger seg, hvor det stopper og hvilken tilstand som utløste gjennomgangen. Registrer dimensjoner og observasjoner som en annen ingeniør kan reprodusere.
| Inndata | Hva som skal tas opp | Hvorfor det er viktig |
|---|---|---|
| Bære/last | Lastet masse, tyngdepunkt, undersidekontakt og antall bærere | Støtte, friksjon og stoppatferd |
| Bevegelse | Hastighet, starter, stopp, akkumulering og indeksering | Dynamisk etterspørsel og prosesstidspunkt |
| Kjedebane | Avstand, ruller, trådavstand og skinner | Mekanisk tilpasning og sporing |
| Kjøre | Tannhjulstenner, justering, opptak og drivposisjon | Engasjement og spenningsfordeling |
| Miljø | Temperatur-, støv-, fuktighets-, rengjørings- og smøregrenser | Material- og vedlikeholdsvalg |
Relaterte produkt- og utvalgsressurser
Bruk katalog for palltransportkjede å sammenligne familier og arbeidsflyt for valg av ingeniørfag når maskindataene er ufullstendige.
What to include with an enquiry about Pallet and Workpiece Carrier Design for Chain Conveyors
Identifiser den installerte eller foreslåtte kjettingfamilien, mengden, bruksområdet, bæreren/lasten, nøkkeldimensjonene og driftstilstanden den nye delen må løse. Legg ved fotografier eller tegninger når den eksisterende koden er usikker, og hold åpent materiale, dokumentasjon eller leveringskrav synlige.
Connect the chain decision to the production station
In an automated cell the chain is only one part of the positioning system. Define where the carrier is allowed to float, where it must be guided and where a locator or lift removes process force from the conveyor. Record station spacing, takt time, carrier mass, queue length and the transfer sequence into and out of the station. For robot or inspection cells, check guard openings, sensor locations and the path of cables, clamps or fixtures under the pallet. A chain that runs correctly on a straight test bed can still create problems if the production line introduces side loading, an abrupt rail step or a stop that catches the carrier above the intended contact point. Commission with real pallets and representative stop sequences before increasing speed.
Process
Takt time, station sequence, queue length and whether the carrier passes, stops, locates, lifts or transfers.
Carrier
Loaded mass, footprint, underside geometry, datum features and center of gravity.
Interface
Rail height, strand centers, transfer modules, stops, locators, sensors and guarding clearance.
Trial
No-load tracking first, then representative pallets and worst-case stop/restart sequences.
Check the pallet underside before freezing the chain choice
The carrier underside is where several design decisions meet: roller contact, guide location, stop reaction, transfer gaps and access for locating devices. Before releasing the conveyor, compare the loaded carrier drawing with the chain centerlines and rail sections, then check that stops and locators react through stiff areas of the pallet instead of twisting the carrier. Where two chain strands support one pallet, confirm the strand spacing against the real support points rather than assuming an even load split.
For an RFQ, include the carrier footprint, loaded mass, underside contact geometry, required station positions and a simple plan view showing chain and rail centers. These details make it easier to distinguish a chain-selection question from a pallet-structure problem.
Prototype the carrier underside before locking the conveyor geometry
The pallet underside determines where load reaches the rollers and rails. Mark intended support pads, guide surfaces, stop faces, locator features and any lift points on the carrier drawing. Check the loaded center of gravity for the heaviest and most offset workpiece or fixture. A carrier that is stable when empty can rock or yaw after tooling is installed.
Run the prototype through transfers and stops at low speed. Look underneath where possible to confirm that support is maintained until the receiving section has taken the load. Check that fixture overhang, clamps, cables and sensors do not enter the chain or guide envelope. If the line uses lift-and-locate stations, verify that process forces are taken by the station hardware rather than the transport chain.
Freeze strand centers, support heights and stop/locator datums only after the loaded carrier has been checked. Send these dimensions with carrier mass and process sequence when requesting chain and rail recommendations; they are often more important than the outside pallet dimensions.

























