Troubleshooting Noise and Vibration in Chain Conveyors
Practical engineering guide: Troubleshooting Noise and Vibration in Chain Conveyors. Selection, interfaces, application checks, maintenance and RFQ inputs.
This guide focuses on a systematic method for separating sprocket, rail, roller, alignment and joint problems. It is written for machine builders, maintenance teams and buyers who need a chain selection that can be checked against drawings and the real conveyor rather than a generic product label.
Troubleshooting Noise and Vibration in Chain Conveyors
The most useful way to evaluate this subject is to treat the chain as one part of a complete carrier-transport mechanism. In a typical project such as a conveyor that clicks once per chain revolution, chain pitch, roller contact, rail alignment, sprocket engagement, carrier stiffness, stops and maintenance access all influence the result. A useful engineering review therefore combines model-level data with the operating sequence of the machine.
Mengapa isu ini penting
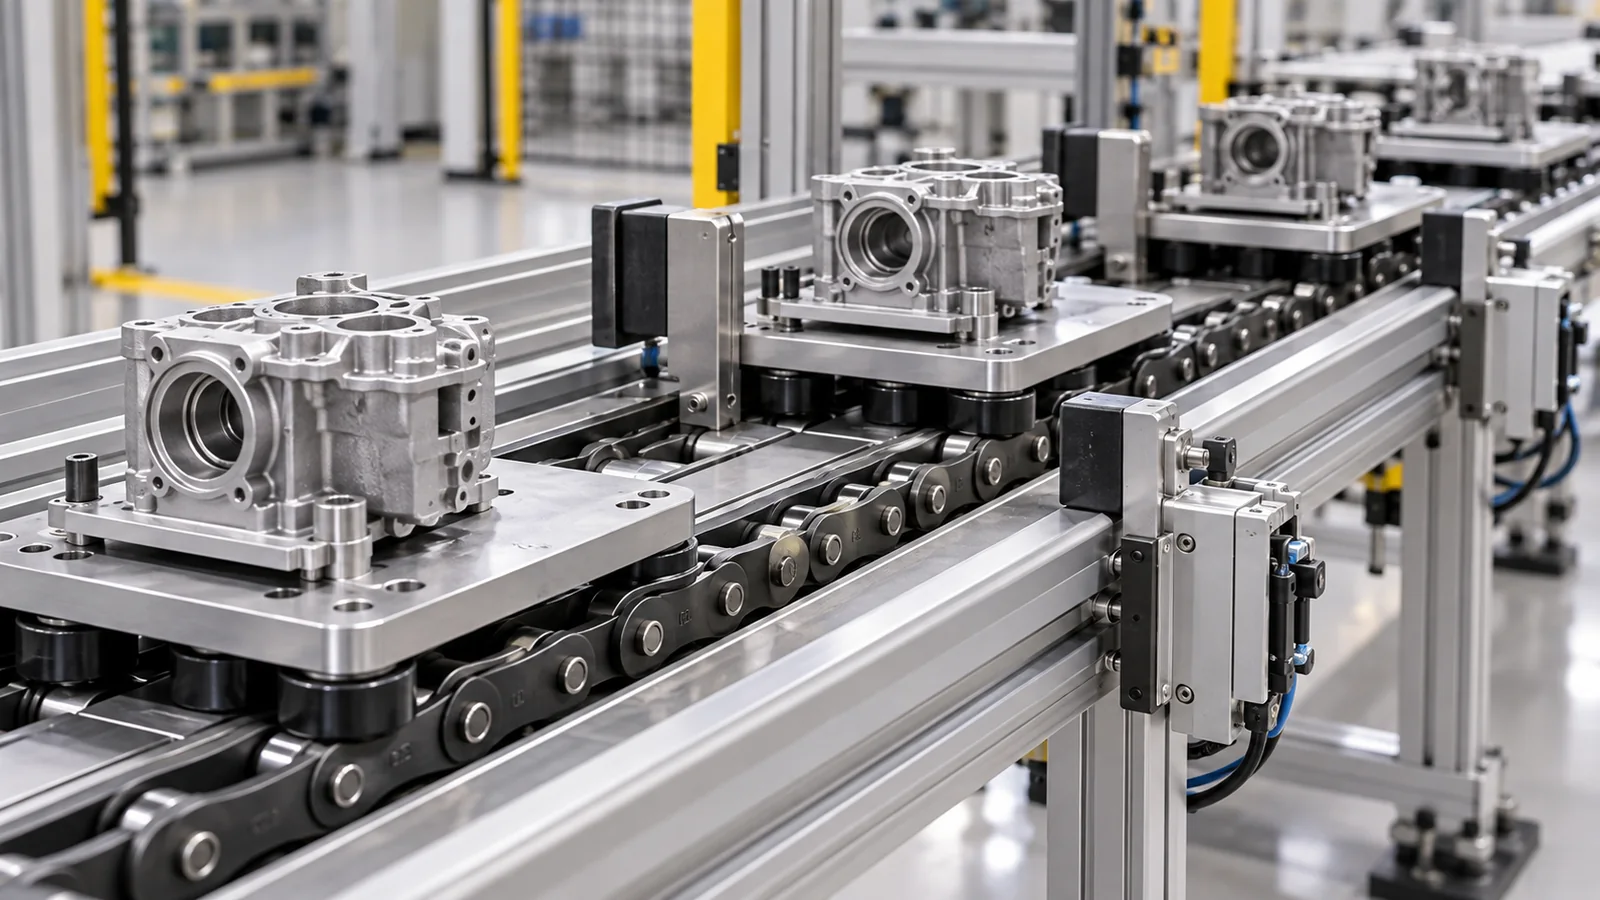
A systematic method for separating sprocket, rail, roller, alignment and joint problems affects more than catalogue selection. It changes how the workpiece carrier enters a station, how loads pass into guide rails, how the chain approaches the drive and how the system behaves during stopping or accumulation. If one interface is ignored, the symptom may appear somewhere else: a roller can wear because a rail joint is high, a chain can pull sideways because a pallet stop is offset, or a new chain can run badly because the old sprocket is worn.
The practical objective is not to eliminate every variation in the machine. It is to identify the variables that must be controlled, define which dimensions are fixed by the chain source, and leave unsupported items for explicit RFQ confirmation. This is also why adding tension before identifying the source of the noise is a risky shortcut. It replaces measurable machine data with an assumption and can make a correct-looking part fail at installation.
Empat semakan untuk ditakrifkan dahulu
Noise Location
Nyatakan keadaan yang boleh diukur, antara muka yang dipasang dan semakan penerimaan yang terpakai pada bahagian penghantar ini.
Periodicity
Nyatakan keadaan yang boleh diukur, antara muka yang dipasang dan semakan penerimaan yang terpakai pada bahagian penghantar ini.
Loaded Vs Unloaded Behavior
Nyatakan keadaan yang boleh diukur, antara muka yang dipasang dan semakan penerimaan yang terpakai pada bahagian penghantar ini.
Drive/Return Comparison
Rekodkan kiraan gigi atau geometri pemacu, penjajaran aci, kedudukan pengambilan dan cara rantai masuk dan keluar dari pemacu.
Mulakan dengan geometri rantai yang tepat
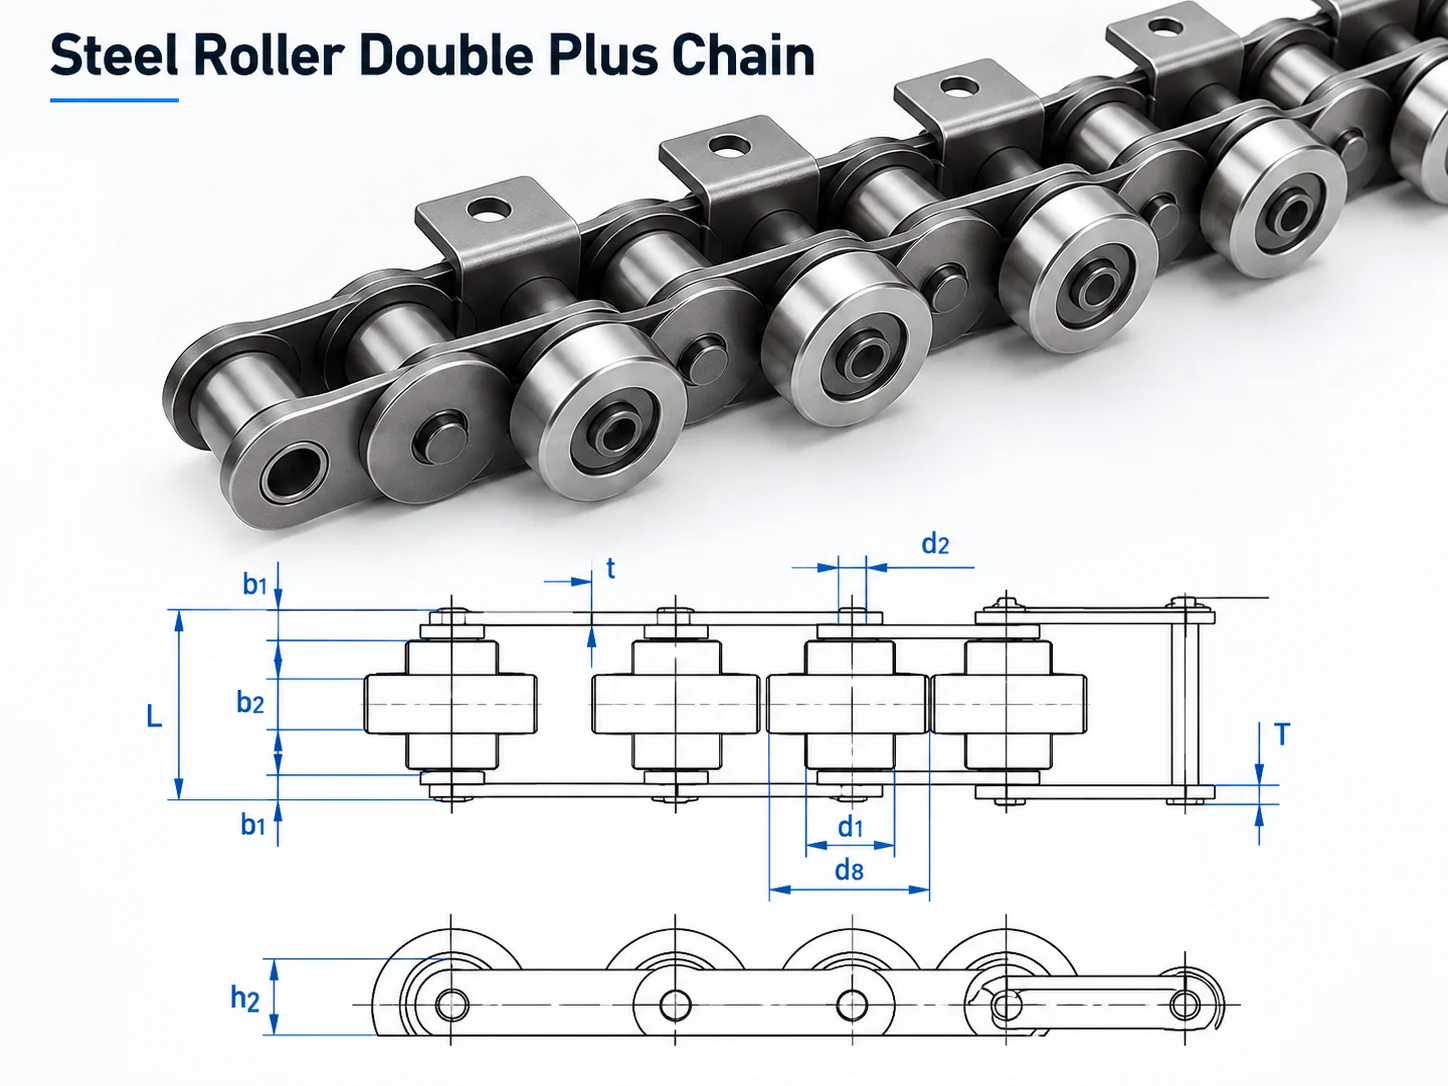
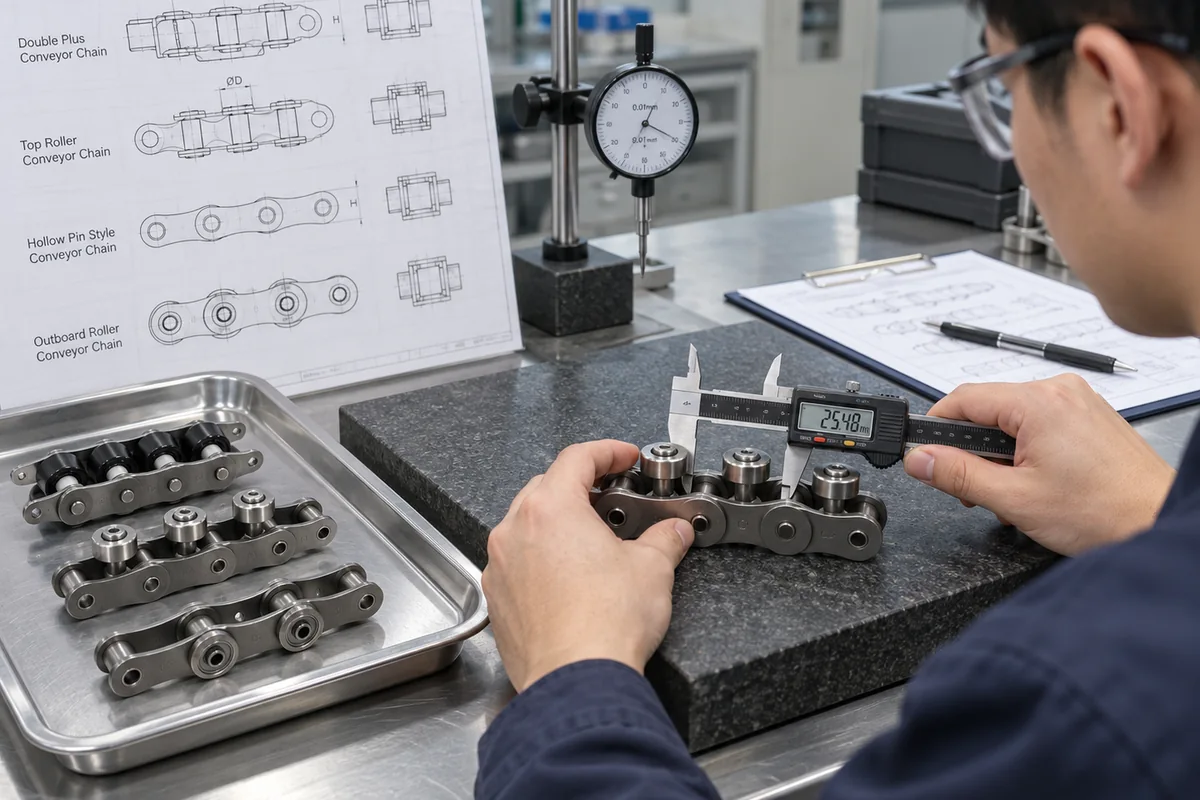
Apabila nombor model tersedia, gunakan spesifikasi model yang tepat dan lukisan yang sepadan. Bandingkan pic, diameter penggelek, lebar dalam, diameter dan panjang pin, ketinggian dan ketebalan plat, dan sebarang dimensi penggelek sisi, penggelek besar atau pin berongga yang bersentuhan dengan penghantar. Apabila kod tidak diketahui, ukur rantai yang dipasang secara sistematik. Mengukur pic merentasi beberapa pin adalah lebih andal daripada membaca satu jurang haus, dan gambar hendaklah menunjukkan profil sisi, susunan penggelek, gegancu dan sentuhan rel.
Jangan gunakan kekuatan tegangan sebagai muatan palet. Angka tegangan katalog adalah sifat ujian bahan/komponen. Keadaan kerja penghantar juga melibatkan panjang talian, bilangan untaian rantai, kiraan pembawa, pecutan, kejutan, geseran, pelinciran, saiz gegancu, keadaan haus dan faktor keselamatan yang diperlukan. Rantai hanya boleh disahkan untuk sistem selepas keadaan tersebut difahami.
Aliran kerja pemilihan
- Noise Location: bandingkan keadaan yang diperlukan dengan lukisan rantai atau susun atur sistem yang tepat dan rekodkan sebarang soalan terbuka untuk pengesahan RFQ.
- Periodicity: bandingkan keadaan yang diperlukan dengan lukisan rantai atau susun atur sistem yang tepat dan rekodkan sebarang soalan terbuka untuk pengesahan RFQ.
- Loaded Vs Unloaded Behavior: bandingkan keadaan yang diperlukan dengan lukisan rantai atau susun atur sistem yang tepat dan rekodkan sebarang soalan terbuka untuk pengesahan RFQ.
- Drive/Return Comparison: bandingkan keadaan yang diperlukan dengan lukisan rantai atau susun atur sistem yang tepat dan rekodkan sebarang soalan terbuka untuk pengesahan RFQ.
- Pembawa dan tugas: rekod jisim pembawa yang dimuatkan, bilangan pembawa, kelajuan talian, permulaan sejam, corak pengumpulan dan sebarang peralihan condong atau menegak.
- Memandu dan pulang: sahkan data gegancu, penjajaran aci, jarak pengambilan, sokongan pemulangan dan akses pelinciran.
- Keadaan pelepasan: senaraikan mana-mana medan yang tidak dinyatakan dalam data teknikal—seperti gred bahan khas, salutan, beban sistem yang dibenarkan atau penarafan persekitaran—sebagai item pengesahan RFQ dan bukannya menganggarkannya.
Integrasi sistem
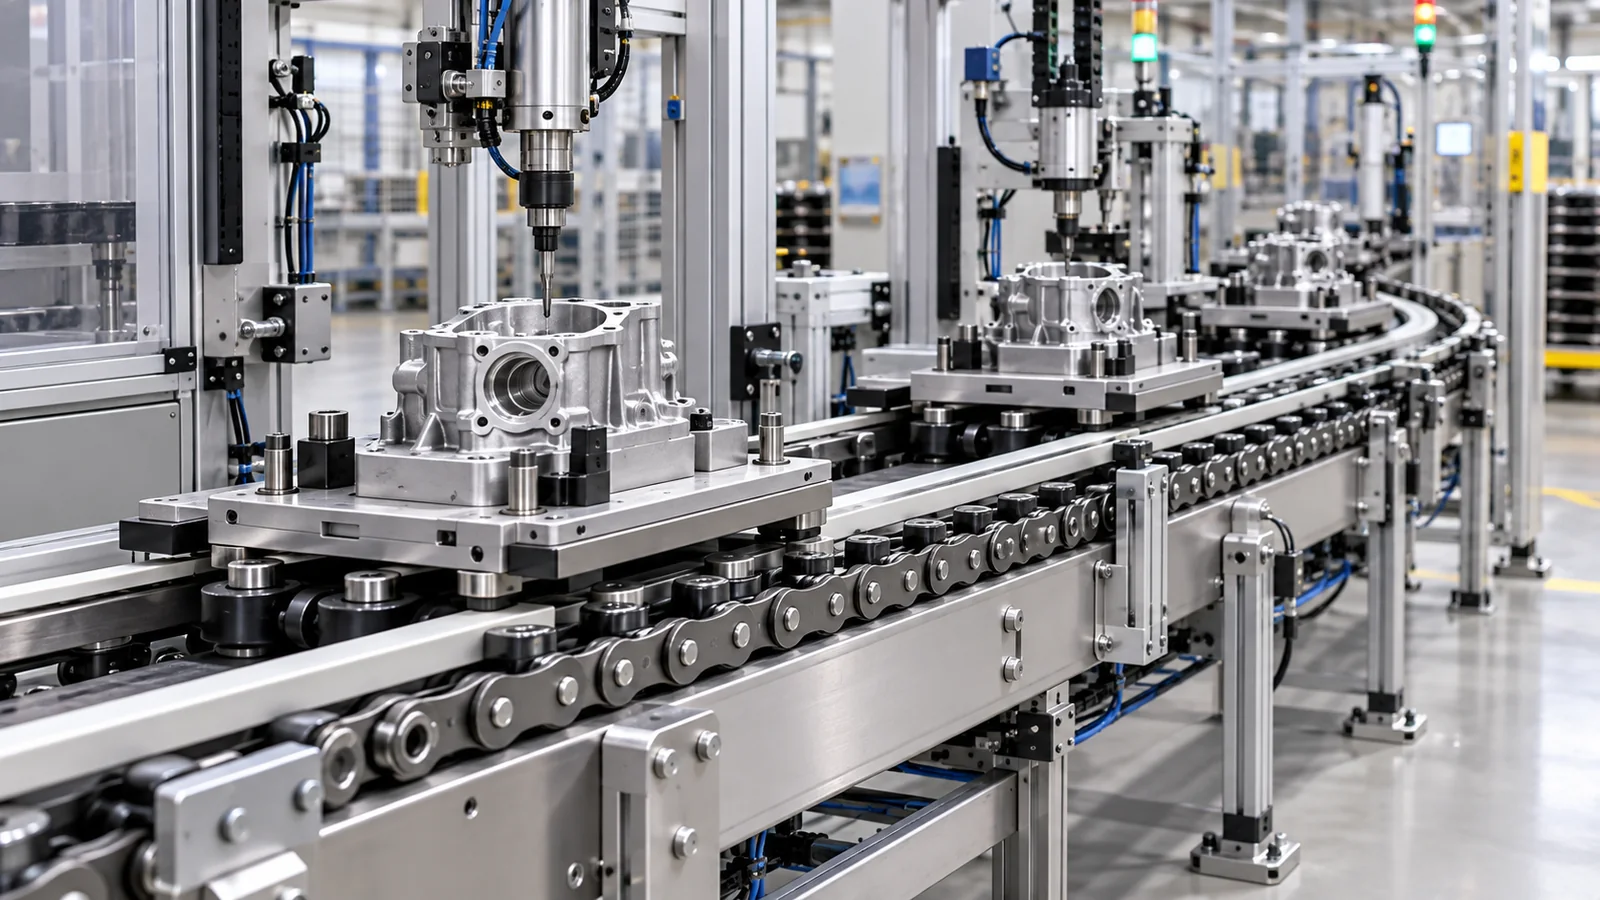
Setelah rantai dikenal pasti, periksa bagaimana penghantar memindahkan beban ke seluruh mesin. Rel panduan atau haus harus menyokong permukaan penggelek yang dimaksudkan dan kekal berterusan melalui sambungan. Untaian selari harus mempunyai jarak tengah yang ditentukan dan pemasaan pemacu yang disegerakkan. Penahan harus bersentuhan dengan permukaan palet yang direka bentuk, bukan plat sisi rantai. Pemindahan silang dan pengangkatan memerlukan sokongan yang mencukupi supaya pembawa tidak jatuh ke dalam jurang atau mendarat di tepi pin/plat.
Bagi sistem yang terkumpul, asingkan pengangkutan daripada pemberhentian. Rantai mungkin terus bergerak semasa pembawa dipegang, tetapi daya pemberhentian, panjang giliran, jujukan mula semula dan geseran setempat masih perlu diperiksa. Bagi sistem yang meletakkan benda kerja untuk pemprosesan, gunakan ciri lokasi khusus apabila kebolehulangan yang diperlukan lebih ketat daripada yang boleh disediakan oleh pengangkutan penghantar biasa.
Pentauliahan dan penyelenggaraan
Mula-mula, gunakan penghantar baharu atau yang telah dibaiki pada kelajuan rendah. Lakukan beberapa litar rantai lengkap dan perhatikan pacuan, pemulangan, peralihan rel, hentian dan pemindahan. Dengar bunyi yang berulang sekali setiap pusingan rantai atau sekali setiap putaran gegancu kerana corak tersebut membantu mengasingkan sambungan yang ketat, kerosakan penggelek, langkah rel setempat atau masalah gegancu. Dengan palet bahan kerja yang tegar, perhatikan kecondongan merentasi untaian selari; perbezaan masa yang kecil pun boleh membebankan satu sisi pembawa.
Penyelenggaraan harus menjejaki trend dan bukannya menunggu kegagalan. Rekodkan pemeriksaan pemanjangan atau panjang menggunakan kaedah yang diluluskan, periksa penggelek untuk putaran bebas dan permukaan rata yang tidak normal, cari tanda sentuhan sisi yang digilap yang menunjukkan salah jajaran, periksa gigi gegancu dan sahkan kedudukan pengambilan. Selang pelinciran harus mencerminkan persekitaran operasi dan panduan pengeluar rantai; lebih banyak pelincir tidak secara automatik lebih baik jika ia menarik pencemaran kasar atau memasuki kawasan proses.
Senarai semak RFQ
Untuk permintaan penggantian, hantarkan kod model jika boleh dibaca, pic yang diukur, susunan penggelek, lebar rantai, ketinggian plat, dimensi pin, gambar profil sisi dan gambar yang menunjukkan sentuhan gegancu/rel. Untuk sistem baharu, tambahkan panjang penghantar, saiz pembawa dan jisim yang dimuatkan, bilangan untaian, jarak untaian, kelajuan, mula/henti, panjang penimbal, keadaan persekitaran dan negara destinasi. Butiran ini membolehkan padanan rantai dipisahkan daripada pengiraan tugas penghantar penuh.
Use repetition frequency to locate the cause
Noise that repeats once per chain loop suggests a localized chain or attachment issue; noise tied to sprocket rotation points toward engagement, tooth wear or shaft alignment; noise fixed at one station points toward rail joints, stops or transfers.
Compare loaded and unloaded operation and listen at the drive, return and transfer points. Mark the chain at a suspected tight joint and observe whether the sound follows it. This simple sequence avoids replacing parts before the location of the disturbance is known.
Ukur antara muka
Gunakan dimensi beberapa pitch, geometri pandangan hujung dan butiran sproket/rel apabila penggantian mesti sesuai dengan mesin sedia ada.
Huraikan kewajipan tersebut
Termasuk jisim pembawa bermuatan, kelajuan, permulaan, tingkah laku pengumpulan atau pengindeksan dan persekitaran operasi.
Uji kes terburuk
Komisen dengan pembawa wakil dan keadaan giliran, hentian, pemindahan atau permulaan semula yang paling mencabar dan bukannya hanya perjalanan tanpa muatan.
Pastikan item terbuka jelas
Jika bahan, salutan, toleransi khas, keperluan dokumentasi atau beban sistem yang dibenarkan tidak dinyatakan, sahkannya dalam pertanyaan.
Soalan lazim
Bolehkah saya memilih pengganti daripada pitch sahaja?
For troubleshooting noise and vibration in chain conveyors, pitch is only the first filter. Confirm roller geometry, inner width, pins, plates and any side-roller or hollow-pin features against the installed conveyor before treating two chains as interchangeable.
Adakah nilai tegangan yang lebih tinggi bermakna saya boleh membawa beban tersebut di atas palet?
For troubleshooting noise and vibration in chain conveyors, do not convert tensile strength directly into pallet payload. Service load depends on strand count, friction, acceleration, stop impact, sprockets, rails and the safety margin used for the machine.
Bolehkah gambar keluarga yang mewakili membuktikan model yang tepat?
Tidak. Imej keluarga yang representatif boleh membantu menjelaskan pembinaan, tetapi identiti dan dimensi model mesti datang daripada spesifikasi teknikal khusus model, lukisan atau data pembuatan yang disahkan.
Maklumat apakah yang mempercepatkan sebut harga?
For an RFQ related to troubleshooting noise and vibration in chain conveyors, send the model code or dimensional sketch, clear photographs, conveyor layout, loaded carrier information, quantity and delivery country so the review starts from reproducible machine data.
Key engineering variables for Troubleshooting Noise and Vibration in Chain Conveyors
Keputusan harus dikaitkan dengan input mesin yang boleh diukur dan lukisan rantai yang tepat dan bukannya label keluarga generik. Catatkan kes operasi dalam satu baris: apa yang dibawa oleh penghantar, berapa pantas ia bergerak, di mana ia berhenti dan keadaan yang mencetuskan semakan. Tangkap dimensi dan pemerhatian yang boleh dihasilkan semula oleh jurutera lain.
| Input | Apa yang perlu direkodkan | Mengapa ia penting |
|---|---|---|
| Pembawa/beban | Jisim beban, pusat graviti, sentuhan bawah dan kiraan pembawa | Sokongan, geseran dan tingkah laku henti |
| Gerakan | Kelajuan, permulaan, penghentian, pengumpulan dan pengindeksan | Permintaan dinamik dan masa proses |
| Laluan rantai | Pitch, penggelek, jarak untaian dan rel | Padanan dan penjejakan mekanikal |
| Pandu | Gigi gegancu, penjajaran, kedudukan pengambilan dan pemacu | Penglibatan dan pengagihan ketegangan |
| Alam Sekitar | Had suhu, habuk, kelembapan, pembersihan dan pelinciran | Pilihan bahan dan penyelenggaraan |
Sumber produk dan pilihan berkaitan
Gunakan katalog rantai penghantar palet untuk membandingkan keluarga dan aliran kerja pemilihan kejuruteraan apabila data mesin tidak lengkap.
What to include with an enquiry about Troubleshooting Noise and Vibration in Chain Conveyors
Kenal pasti keluarga rantai yang dipasang atau dicadangkan, kuantiti, aplikasi, pembawa/beban, dimensi utama dan keadaan operasi yang mesti diselesaikan oleh bahagian baharu. Lampirkan gambar atau lukisan apabila kod sedia ada tidak pasti dan pastikan bahan, dokumentasi atau keperluan penghantaran yang terbuka kelihatan.
Turn symptoms into measured maintenance data
Maintenance decisions become more reliable when the same points are measured at each inspection. Mark a repeatable chain section, measure elongation over several pitches, record take-up position and inspect the corresponding sprocket teeth and rail contact. Note whether wear is even on both strands, whether rollers rotate freely and whether the carrier tracks centrally through transfers. For noise or vibration complaints, record the operating state when the symptom occurs: empty running, loaded transfer, accumulation, restart or a specific station. That separates chain wear from alignment, transfer impact, loose guarding or a damaged carrier. Lubrication changes should be tied to the chain construction and environment rather than used as a universal response to noise.
Ukur
Several-pitch elongation, roller rotation, take-up position and strand-to-strand difference.
Inspect
Sprocket tooth profile, rail wear, transfer impact points, fasteners and carrier underside contact.
Record
Operating state, load, queue condition, temperature/contamination and the exact location of the symptom.
Decide
Correct alignment or interface faults before replacing chain solely because a symptom is present.
Use location and timing to narrow the source of noise
Noise that repeats once per pitch suggests a different investigation from noise that appears only at one transfer, one sprocket revolution or one carrier stop. Observe the conveyor at low speed and note exactly where the sound begins, whether it follows the chain or stays at a fixed machine location, and whether it changes with carrier load. That simple pattern can prevent unnecessary component changes.
Inspect rail joints, roller rotation, chain path, sprocket engagement, fasteners, guards and nearby structures that can amplify vibration. If the system recently received a new chain, compare the old and new dimensions and verify the sprockets and rails rather than assuming the replacement part itself is defective. Record video and operating conditions for the engineering review.
Combine measurements with repeatable operating observations
A useful review of Troubleshooting Noise and Vibration in Chain Conveyors should make today’s condition comparable with the next inspection. Choose fixed points for several-pitch length, take-up position, rail condition and sprocket wear, and photograph the same locations. Add observations from empty and loaded running, including noise, side contact, roller rotation, accumulation, restart and lubrication condition. Mark the chain if a symptom appears to follow one joint around the loop.
Location and timing help separate causes. A symptom fixed to one station suggests a stop, transfer or rail interface; one that follows a marked chain section suggests a local chain issue; one tied to sprocket rotation points back toward engagement or shaft alignment. Correcting the mechanism behind the wear is more useful than replacing the part that shows the wear first. When requesting replacement components, include the trend, the abnormal location and the machine condition that produces it.
Trend
Use the same measurement points and units at each inspection.
Locate
Separate moving-chain symptoms from fixed machine-location symptoms.
Load test
Compare no-load running with representative carrier and queue conditions.
Record
Keep photographs, dimensions, lubricant information and corrective actions together.
Use timing and location to narrow the cause before changing parts
Listen at the drive, return, transfers and stop stations while a marked chain section travels through the line. Noise that follows one marked joint suggests a chain-local issue; noise once per sprocket revolution points toward tooth form, runout or shaft alignment; noise fixed at one rail joint or transfer points toward the conveyor structure.
Compare empty and loaded operation and note whether the symptom appears during free travel, accumulation or restart. Inspect for dry joints, loose fasteners, flat rollers, rail steps and hooked sprocket teeth. Adding tension or lubricant before the location is known can hide a symptom without correcting the cause.
Record a short video, the chain model if available, speed, carrier load and the exact location where the sound is strongest. This evidence makes a replacement enquiry more useful and can prevent a good chain from being installed into an unchanged mechanical fault.