
Pallet Conveyors for Appliance Production
Practical engineering guide: Pallet Conveyors for Appliance Production. Selection, interfaces, application checks, maintenance and RFQ inputs.
This guide focuses on how flexible workpiece-carrier lines support assembly, testing and buffering for appliance products. It is written for machine builders, maintenance teams and buyers who need a chain selection that can be checked against drawings and the real conveyor rather than a generic product label.
Pallet Conveyors for Appliance Production
For engineering and purchasing teams, the key is to separate what the technical data proves from what the complete conveyor still needs to confirm. In a typical project such as a dishwasher or appliance subassembly line, chain pitch, roller contact, rail alignment, sprocket engagement, carrier stiffness, stops and maintenance access all influence the result. A useful engineering review therefore combines model-level data with the operating sequence of the machine.
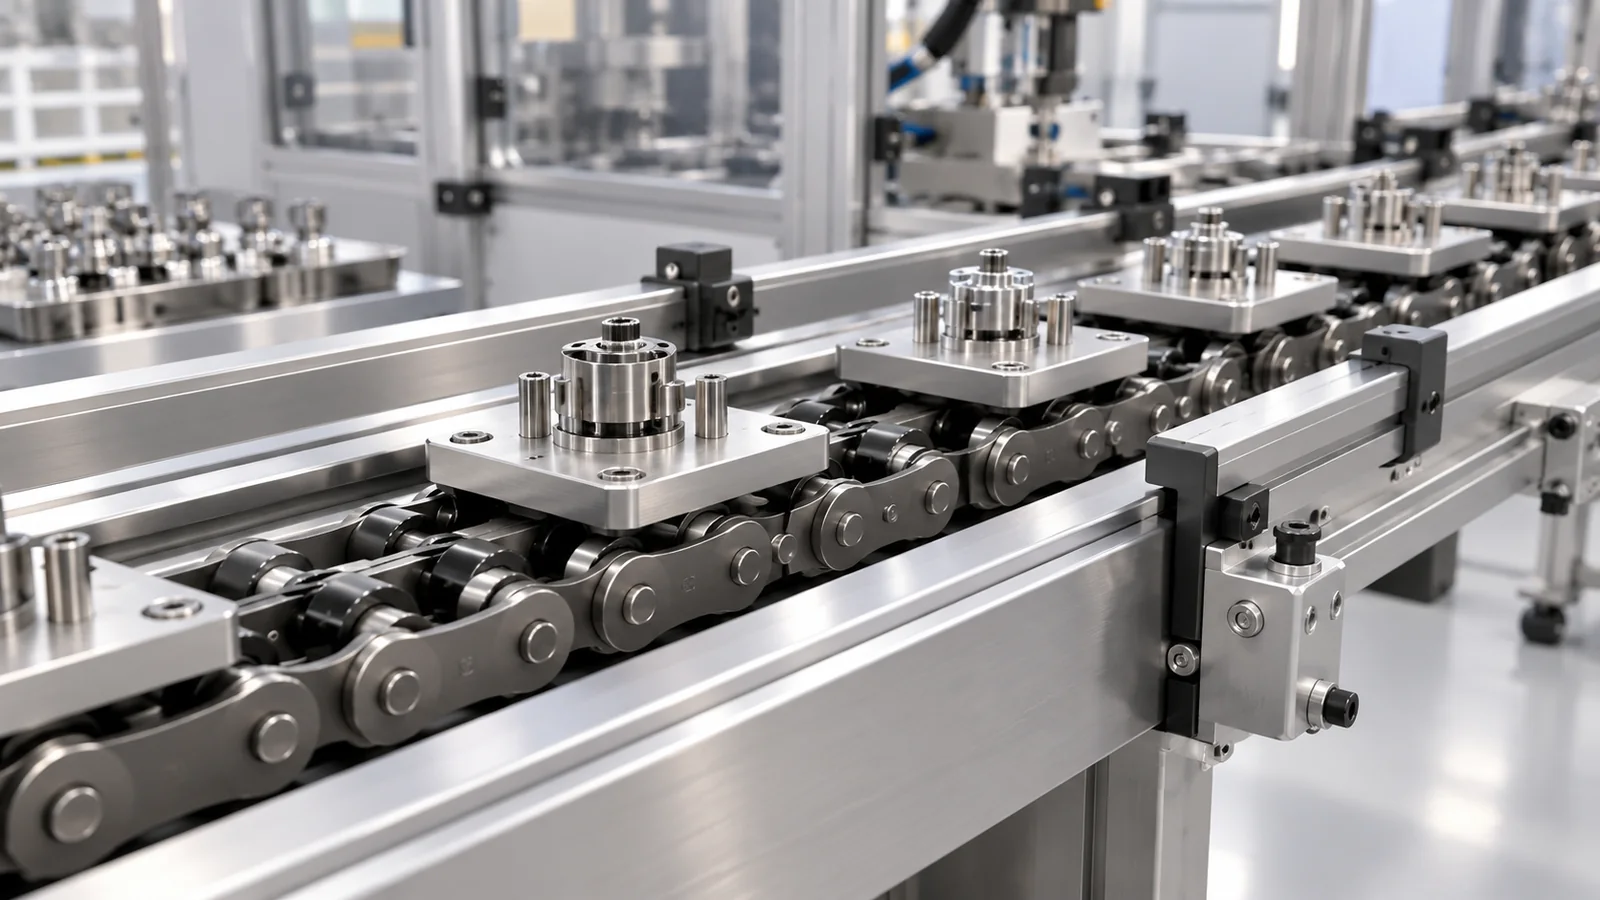
Mengapa isu ini penting
How flexible workpiece-carrier lines support assembly, testing and buffering for appliance products affects more than catalogue selection. It changes how the workpiece carrier enters a station, how loads pass into guide rails, how the chain approaches the drive and how the system behaves during stopping or accumulation. If one interface is ignored, the symptom may appear somewhere else: a roller can wear because a rail joint is high, a chain can pull sideways because a pallet stop is offset, or a new chain can run badly because the old sprocket is worn.
The practical objective is not to eliminate every variation in the machine. It is to identify the variables that must be controlled, define which dimensions are fixed by the chain source, and leave unsupported items for explicit RFQ confirmation. This is also why using impact-heavy transfers near finished surfaces is a risky shortcut. It replaces measurable machine data with an assumption and can make a correct-looking part fail at installation.
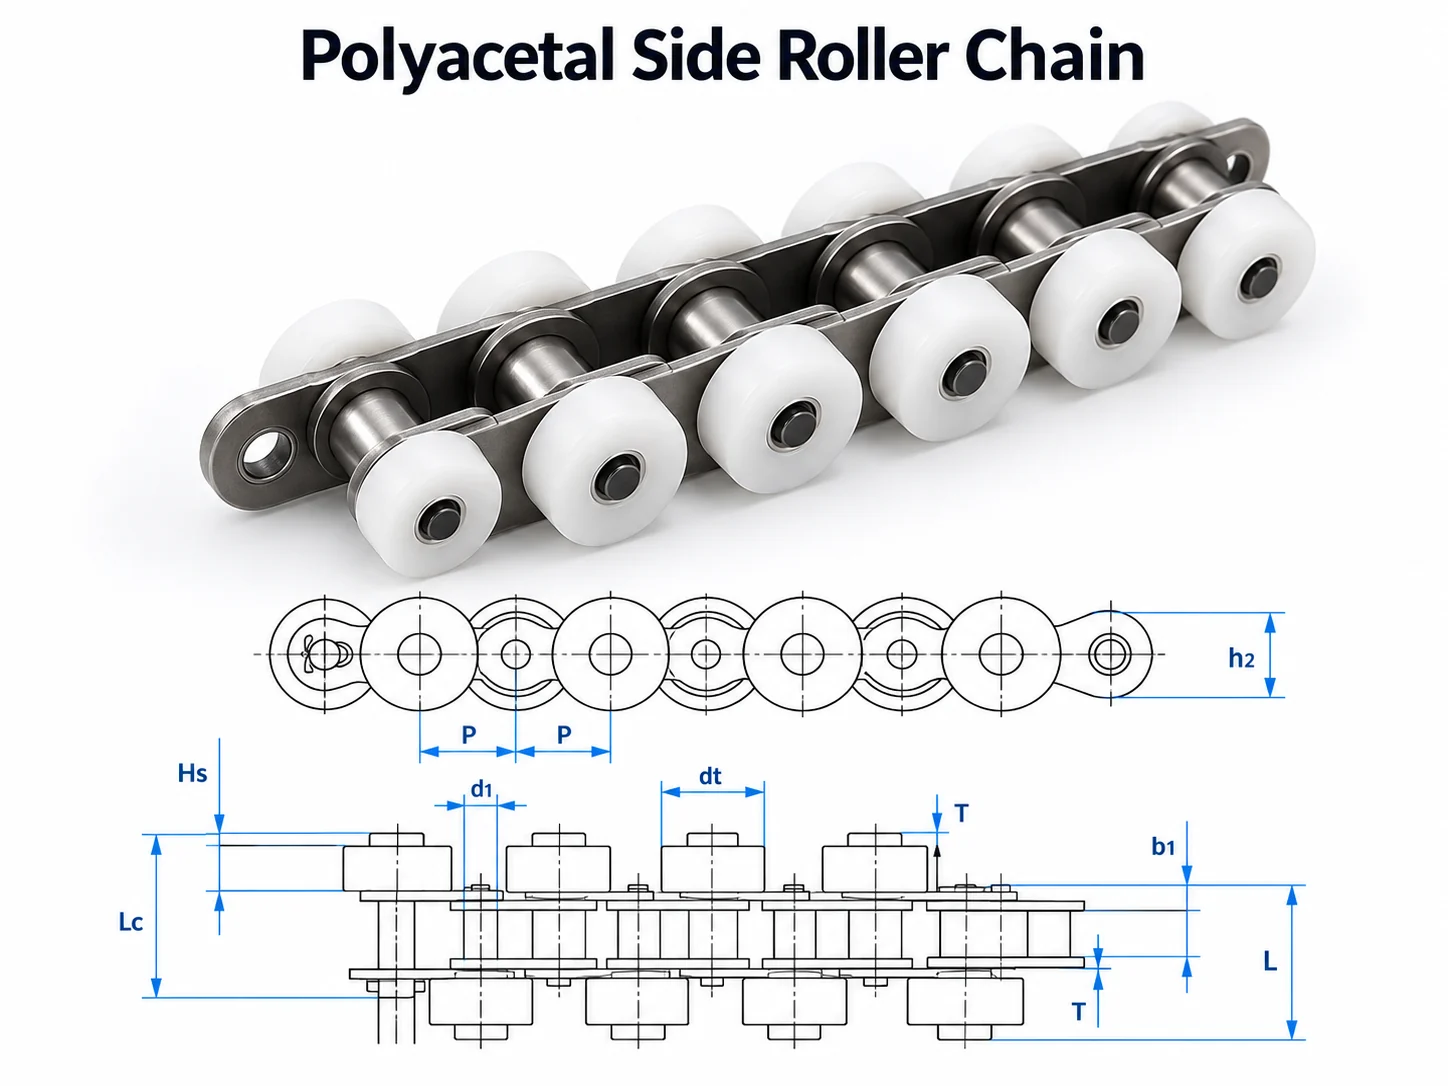
Empat semakan untuk ditakrifkan dahulu
Surface Protection
Nyatakan keadaan yang boleh diukur, antara muka yang dipasang dan semakan penerimaan yang terpakai pada bahagian penghantar ini.
Manual Station Ergonomics
Nyatakan keadaan yang boleh diukur, antara muka yang dipasang dan semakan penerimaan yang terpakai pada bahagian penghantar ini.
Test-Cycle Buffer
Record normal and worst-case timing, carrier count, stop/restart sequence and the condition that creates the highest demand.
Changeover
Nyatakan keadaan yang boleh diukur, antara muka yang dipasang dan semakan penerimaan yang terpakai pada bahagian penghantar ini.
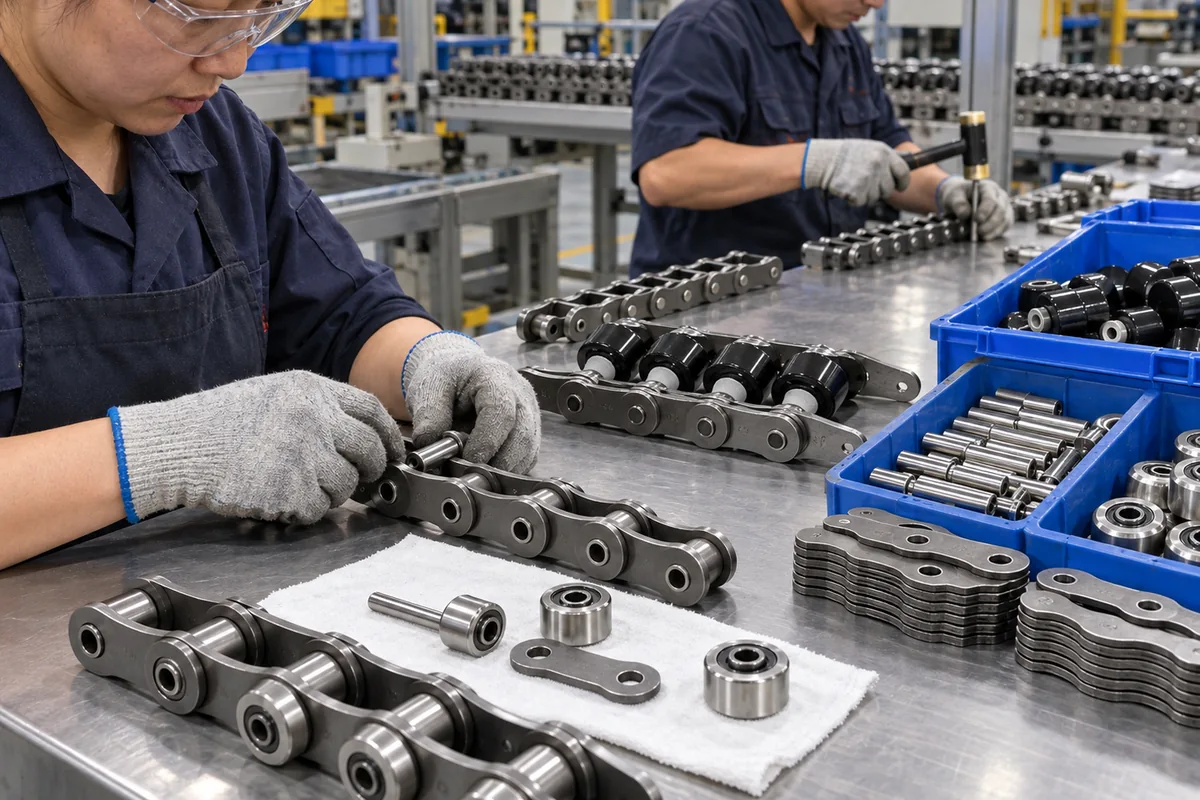
Mulakan dengan geometri rantai yang tepat
Apabila nombor model tersedia, gunakan spesifikasi model yang tepat dan lukisan yang sepadan. Bandingkan pic, diameter penggelek, lebar dalam, diameter dan panjang pin, ketinggian dan ketebalan plat, dan sebarang dimensi penggelek sisi, penggelek besar atau pin berongga yang bersentuhan dengan penghantar. Apabila kod tidak diketahui, ukur rantai yang dipasang secara sistematik. Mengukur pic merentasi beberapa pin adalah lebih andal daripada membaca satu jurang haus, dan gambar hendaklah menunjukkan profil sisi, susunan penggelek, gegancu dan sentuhan rel.
Jangan gunakan kekuatan tegangan sebagai muatan palet. Angka tegangan katalog adalah sifat ujian bahan/komponen. Keadaan kerja penghantar juga melibatkan panjang talian, bilangan untaian rantai, kiraan pembawa, pecutan, kejutan, geseran, pelinciran, saiz gegancu, keadaan haus dan faktor keselamatan yang diperlukan. Rantai hanya boleh disahkan untuk sistem selepas keadaan tersebut difahami.
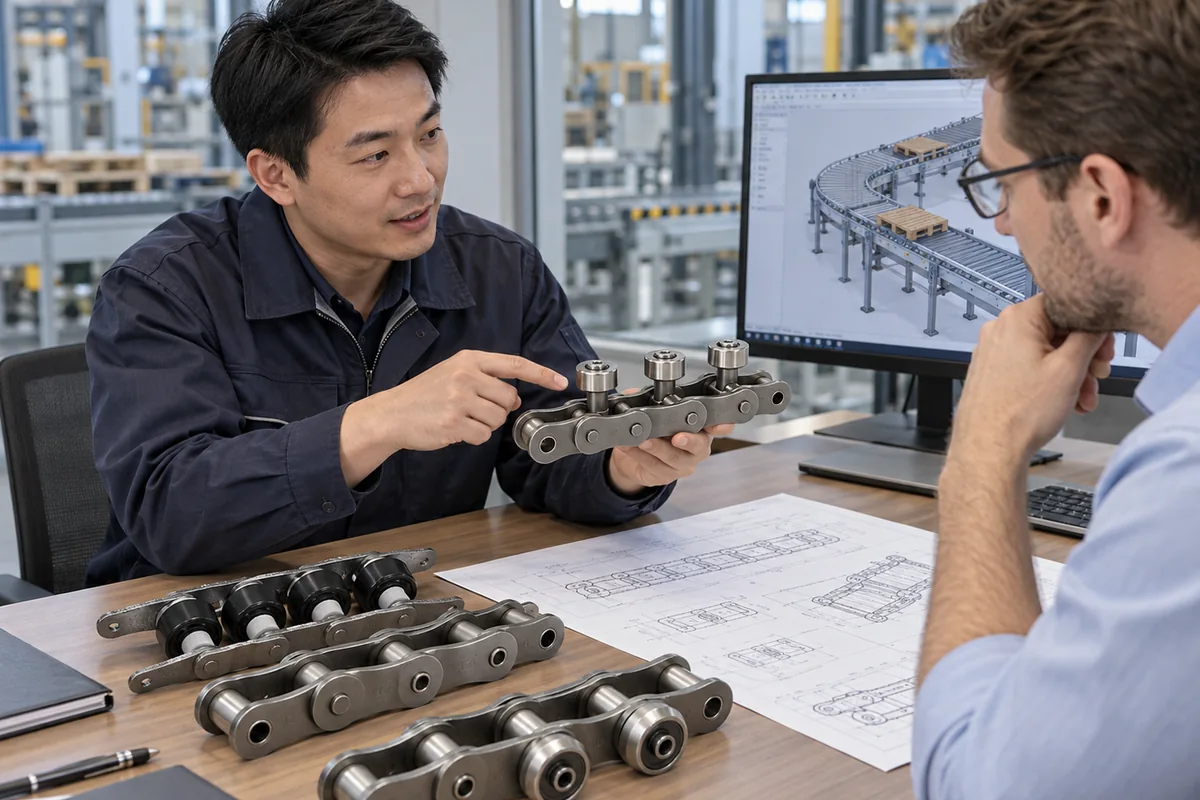
Aliran kerja pemilihan
- Surface Protection: bandingkan keadaan yang diperlukan dengan lukisan rantai atau susun atur sistem yang tepat dan rekodkan sebarang soalan terbuka untuk pengesahan RFQ.
- Manual Station Ergonomics: bandingkan keadaan yang diperlukan dengan lukisan rantai atau susun atur sistem yang tepat dan rekodkan sebarang soalan terbuka untuk pengesahan RFQ.
- Test-Cycle Buffer: bandingkan keadaan yang diperlukan dengan lukisan rantai atau susun atur sistem yang tepat dan rekodkan sebarang soalan terbuka untuk pengesahan RFQ.
- Changeover: bandingkan keadaan yang diperlukan dengan lukisan rantai atau susun atur sistem yang tepat dan rekodkan sebarang soalan terbuka untuk pengesahan RFQ.
- Pembawa dan tugas: rekod jisim pembawa yang dimuatkan, bilangan pembawa, kelajuan talian, permulaan sejam, corak pengumpulan dan sebarang peralihan condong atau menegak.
- Memandu dan pulang: sahkan data gegancu, penjajaran aci, jarak pengambilan, sokongan pemulangan dan akses pelinciran.
- Keadaan pelepasan: senaraikan mana-mana medan yang tidak dinyatakan dalam data teknikal—seperti gred bahan khas, salutan, beban sistem yang dibenarkan atau penarafan persekitaran—sebagai item pengesahan RFQ dan bukannya menganggarkannya.
Integrasi sistem
Setelah rantai dikenal pasti, periksa bagaimana penghantar memindahkan beban ke seluruh mesin. Rel panduan atau haus harus menyokong permukaan penggelek yang dimaksudkan dan kekal berterusan melalui sambungan. Untaian selari harus mempunyai jarak tengah yang ditentukan dan pemasaan pemacu yang disegerakkan. Penahan harus bersentuhan dengan permukaan palet yang direka bentuk, bukan plat sisi rantai. Pemindahan silang dan pengangkatan memerlukan sokongan yang mencukupi supaya pembawa tidak jatuh ke dalam jurang atau mendarat di tepi pin/plat.
Bagi sistem yang terkumpul, asingkan pengangkutan daripada pemberhentian. Rantai mungkin terus bergerak semasa pembawa dipegang, tetapi daya pemberhentian, panjang giliran, jujukan mula semula dan geseran setempat masih perlu diperiksa. Bagi sistem yang meletakkan benda kerja untuk pemprosesan, gunakan ciri lokasi khusus apabila kebolehulangan yang diperlukan lebih ketat daripada yang boleh disediakan oleh pengangkutan penghantar biasa.
Pentauliahan dan penyelenggaraan
Mula-mula, gunakan penghantar baharu atau yang telah dibaiki pada kelajuan rendah. Lakukan beberapa litar rantai lengkap dan perhatikan pacuan, pemulangan, peralihan rel, hentian dan pemindahan. Dengar bunyi yang berulang sekali setiap pusingan rantai atau sekali setiap putaran gegancu kerana corak tersebut membantu mengasingkan sambungan yang ketat, kerosakan penggelek, langkah rel setempat atau masalah gegancu. Dengan palet bahan kerja yang tegar, perhatikan kecondongan merentasi untaian selari; perbezaan masa yang kecil pun boleh membebankan satu sisi pembawa.
Penyelenggaraan harus menjejaki trend dan bukannya menunggu kegagalan. Rekodkan pemeriksaan pemanjangan atau panjang menggunakan kaedah yang diluluskan, periksa penggelek untuk putaran bebas dan permukaan rata yang tidak normal, cari tanda sentuhan sisi yang digilap yang menunjukkan salah jajaran, periksa gigi gegancu dan sahkan kedudukan pengambilan. Selang pelinciran harus mencerminkan persekitaran operasi dan panduan pengeluar rantai; lebih banyak pelincir tidak secara automatik lebih baik jika ia menarik pencemaran kasar atau memasuki kawasan proses.
Senarai semak RFQ
Untuk permintaan penggantian, hantarkan kod model jika boleh dibaca, pic yang diukur, susunan penggelek, lebar rantai, ketinggian plat, dimensi pin, gambar profil sisi dan gambar yang menunjukkan sentuhan gegancu/rel. Untuk sistem baharu, tambahkan panjang penghantar, saiz pembawa dan jisim yang dimuatkan, bilangan untaian, jarak untaian, kelajuan, mula/henti, panjang penimbal, keadaan persekitaran dan negara destinasi. Butiran ini membolehkan padanan rantai dipisahkan daripada pengiraan tugas penghantar penuh.
Balance manual access with automated transfer
Appliance lines can combine manual assembly, powered tools, inspection and automated transfer. Define operator access, fixture size, surface protection needs, queue length and how carriers are stopped and verified.
Check changeover conditions as well as the normal product. A carrier or fixture that changes height or mass can alter center of gravity, stop contact and transfer clearance even when the chain remains unchanged.
Ukur antara muka
Gunakan dimensi beberapa pitch, geometri pandangan hujung dan butiran sproket/rel apabila penggantian mesti sesuai dengan mesin sedia ada.
Huraikan kewajipan tersebut
Termasuk jisim pembawa bermuatan, kelajuan, permulaan, tingkah laku pengumpulan atau pengindeksan dan persekitaran operasi.
Uji kes terburuk
Komisen dengan pembawa wakil dan keadaan giliran, hentian, pemindahan atau permulaan semula yang paling mencabar dan bukannya hanya perjalanan tanpa muatan.
Pastikan item terbuka jelas
Jika bahan, salutan, toleransi khas, keperluan dokumentasi atau beban sistem yang dibenarkan tidak dinyatakan, sahkannya dalam pertanyaan.
Soalan lazim
Bolehkah saya memilih pengganti daripada pitch sahaja?
For pallet conveyors for appliance production, pitch is only the first filter. Confirm roller geometry, inner width, pins, plates and any side-roller or hollow-pin features against the installed conveyor before treating two chains as interchangeable.
Adakah nilai tegangan yang lebih tinggi bermakna saya boleh membawa beban tersebut di atas palet?
For pallet conveyors for appliance production, do not convert tensile strength directly into pallet payload. Service load depends on strand count, friction, acceleration, stop impact, sprockets, rails and the safety margin used for the machine.
Bolehkah gambar keluarga yang mewakili membuktikan model yang tepat?
Tidak. Imej keluarga yang representatif boleh membantu menjelaskan pembinaan, tetapi identiti dan dimensi model mesti datang daripada spesifikasi teknikal khusus model, lukisan atau data pembuatan yang disahkan.
Maklumat apakah yang mempercepatkan sebut harga?
For an RFQ related to pallet conveyors for appliance production, send the model code or dimensional sketch, clear photographs, conveyor layout, loaded carrier information, quantity and delivery country so the review starts from reproducible machine data.
Key engineering variables for Pallet Conveyors for Appliance Production
Keputusan harus dikaitkan dengan input mesin yang boleh diukur dan lukisan rantai yang tepat dan bukannya label keluarga generik. Catatkan kes operasi dalam satu baris: apa yang dibawa oleh penghantar, berapa pantas ia bergerak, di mana ia berhenti dan keadaan yang mencetuskan semakan. Tangkap dimensi dan pemerhatian yang boleh dihasilkan semula oleh jurutera lain.
| Input | Apa yang perlu direkodkan | Mengapa ia penting |
|---|---|---|
| Pembawa/beban | Jisim beban, pusat graviti, sentuhan bawah dan kiraan pembawa | Sokongan, geseran dan tingkah laku henti |
| Gerakan | Kelajuan, permulaan, penghentian, pengumpulan dan pengindeksan | Permintaan dinamik dan masa proses |
| Laluan rantai | Pitch, penggelek, jarak untaian dan rel | Padanan dan penjejakan mekanikal |
| Pandu | Gigi gegancu, penjajaran, kedudukan pengambilan dan pemacu | Penglibatan dan pengagihan ketegangan |
| Alam Sekitar | Had suhu, habuk, kelembapan, pembersihan dan pelinciran | Pilihan bahan dan penyelenggaraan |
Sumber produk dan pilihan berkaitan
Gunakan katalog rantai penghantar palet untuk membandingkan keluarga dan aliran kerja pemilihan kejuruteraan apabila data mesin tidak lengkap.
What to include with an enquiry about Pallet Conveyors for Appliance Production
Kenal pasti keluarga rantai yang dipasang atau dicadangkan, kuantiti, aplikasi, pembawa/beban, dimensi utama dan keadaan operasi yang mesti diselesaikan oleh bahagian baharu. Lampirkan gambar atau lukisan apabila kod sedia ada tidak pasti dan pastikan bahan, dokumentasi atau keperluan penghantaran yang terbuka kelihatan.
Sambungkan keputusan rantai ke stesen pengeluaran
Dalam sel automatik, rantai hanyalah satu bahagian daripada sistem kedudukan. Tentukan di mana pembawa dibenarkan terapung, di mana ia mesti dipandu dan di mana pencari lokasi atau lif menyingkirkan daya proses daripada penghantar. Rekodkan jarak stesen, masa pengambilan, jisim pembawa, panjang giliran dan urutan pemindahan masuk dan keluar dari stesen. Untuk sel robot atau pemeriksaan, periksa bukaan pengawal, lokasi sensor dan laluan kabel, pengapit atau lekapan di bawah palet. Rantai yang berjalan dengan betul pada dasar ujian lurus masih boleh menimbulkan masalah jika barisan pengeluaran memperkenalkan pemuatan sisi, langkah rel yang mendadak atau hentian yang menangkap pembawa di atas titik sentuhan yang dimaksudkan. Lakukan pensuisan dengan palet sebenar dan urutan hentian yang mewakili sebelum meningkatkan kelajuan.
Proses
Masa takt, urutan stesen, panjang giliran dan sama ada pengangkut lalu, berhenti, menempatkan, mengangkat atau berpindah.
Pembawa
Jisim beban, tapak kaki, geometri bahagian bawah, ciri datum dan pusat graviti.
Antara Muka
Ketinggian rel, pusat untaian, modul pemindahan, hentian, pencari lokasi, sensor dan pelepasan pengawal.
Percubaan
Penjejakan tanpa beban dahulu, kemudian palet perwakilan dan urutan berhenti/mula semula dalam kes terburuk.
Review the conveyor inside the real production sequence
For Pallet Conveyors for Appliance Production, map the carrier from entry to exit and note what each station does to it. Record loaded fixture mass, center of gravity, station cycle, queue length, stop/locate method, transfer type and any lift or clamp action. Check the complete carrier envelope against robots, tools, guards, sensors and operator access. A chain can run correctly on a straight conveyor and still be loaded incorrectly by a production station.
Commission with representative fixtures and the longest realistic stop/restart sequence. Watch carrier support through transfers, alignment at stops and whether both strands share load. If a station applies machining, clamping, test or assembly force, confirm where that force is reacted. Put special cleanliness, electrical, contamination or documentation conditions into the project brief as separate requirements instead of assuming they are supplied by the chain family.
Proses
Station sequence, takt variation, accumulation and rework or bypass paths.
Fixture
Loaded mass, center of gravity, underside supports and overhang.
Station
Stops, locators, lift points, sensors, tooling and force reaction.
Commissioning
Representative load plus worst-case queue, transfer and restart conditions.
Check manual handling and automated transfer with the same carrier
Appliance lines may move between manual assembly, powered-tool stations, inspection and automated transfers. Walk the carrier through each condition and check operator access, fixture overhang, stop faces and surface-protection features. Product changeovers can alter carrier mass and center of gravity even when the pallet frame stays the same.
Build the longest expected queue and release it while watching pallet alignment and transfer support. If a manual station can hold a carrier longer than nominal takt, include that variation in the buffer check. Confirm that hoses, tool balancers and temporary parts do not enter the rail or chain envelope.
For quotation, state the heaviest product/fixture condition, line speed, accumulation, strand spacing and stop/transfer arrangement. These details help select chain and rail geometry without assuming that one configuration will suit every appliance variant on the line.
When several appliance variants share one line, record the heaviest, tallest and most offset carrier condition. Confirm that each variant still contacts the intended support surfaces and stop face. A changeover that alters only the fixture can still change the forces seen by the chain and rails.

























