
Engineering guidance for side transfers, lift-and-transfer modules and carrier handoffs between conveyor sections.
Lập sơ đồ đường đi của nhà mạng trước khi chọn chuỗi.
Transfer points are often the most sensitive interfaces on a pallet line. Rail continuity, pallet underside geometry and the handoff between chain strands or transfer devices must be checked together. A pallet conveyor chain should be selected only after the process sequence is visible: where the carrier enters, accelerates, stops, accumulates, locates, transfers and leaves the line. The same chain family can behave very differently when the rail height, stop force, strand spacing or carrier underside changes.
Ghi lại khối lượng hàng hóa trên giá vận chuyển, diện tích chiếm chỗ của giá vận chuyển, trọng tâm, chiều dài băng tải, tốc độ, tần suất khởi động/dừng và số lượng tối đa giá vận chuyển có thể chiếm mỗi khu vực. Bao gồm các mô-đun chuyển tải thẳng đứng hoặc ngang, thang nâng, bàn xoay và bất kỳ trạm nào tác dụng lực trong quá trình vận chuyển khi giá vận chuyển đang dừng.
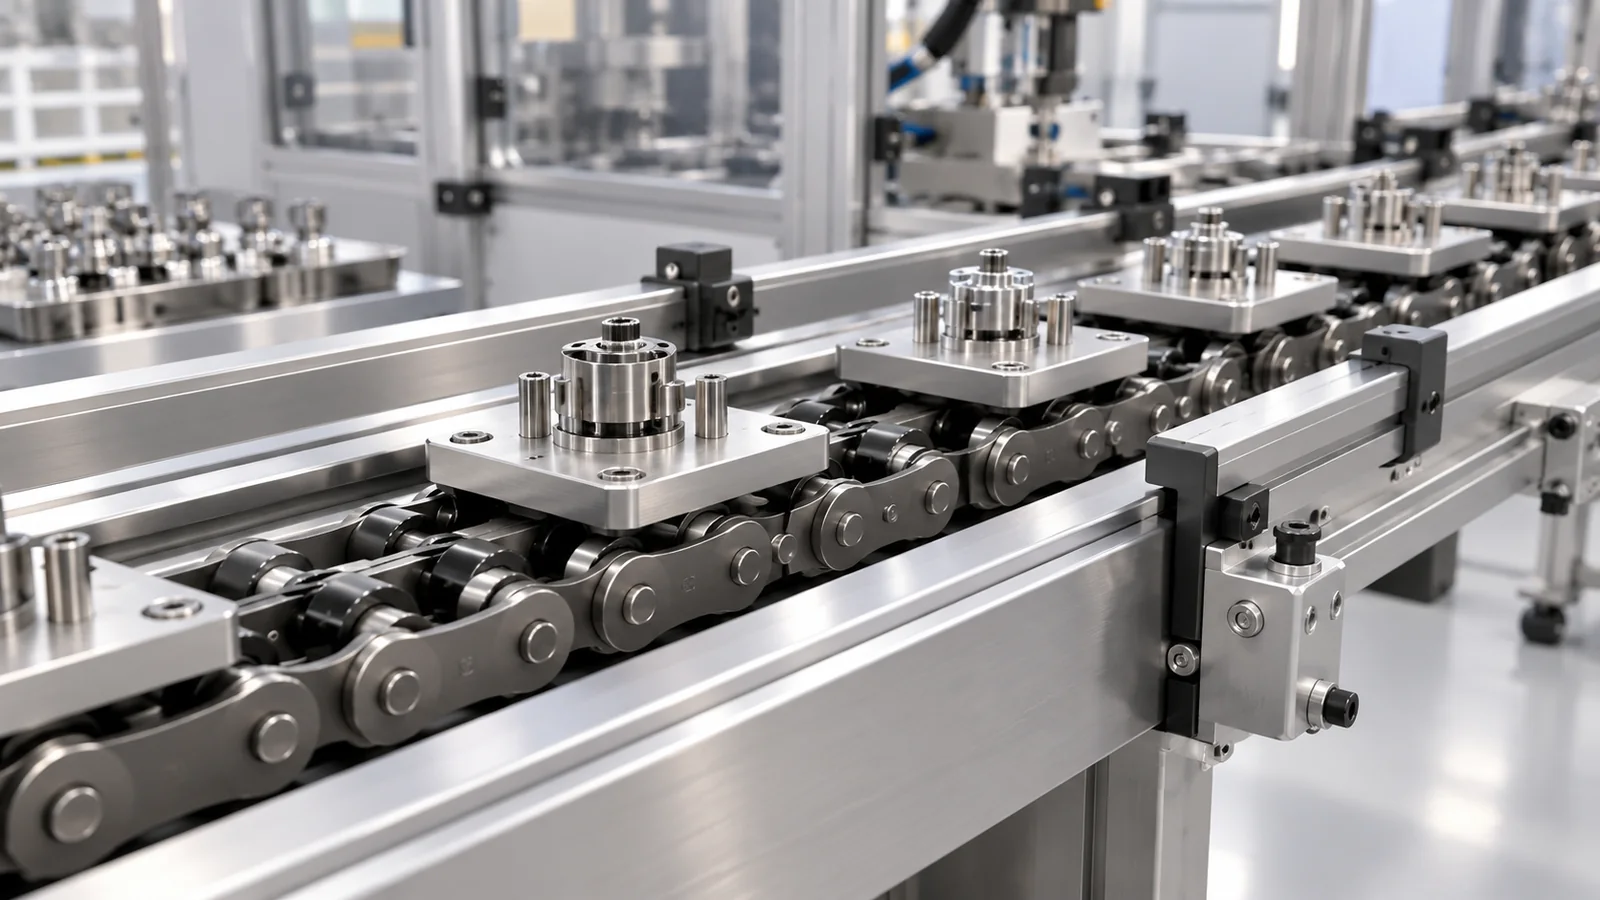
Các giao diện cơ học điều khiển việc lựa chọn
Mặt dưới của giá đỡ
Xác định các bề mặt tiếp xúc với xích hoặc các bộ phận dẫn hướng, chiều cao chuẩn cần thiết và bất kỳ dải chống mài mòn, bạc định vị hoặc bộ phận nâng nào bên dưới pallet.
Tiếp xúc giữa ray và con lăn
Xác nhận bề mặt con lăn hoặc xích nào tiếp xúc với ray, vật liệu và chiều rộng ray, giá đỡ hồi, dẫn hướng bên và khoảng hở xung quanh các điểm chuyển tiếp.
Bánh răng và bộ truyền động
Ghi lại bước răng, số răng, đường kính lỗ trục, khoảng cách tâm trục, vị trí truyền động, phương pháp căng xích và cách xích chuyển tiếp giữa đĩa xích và thanh ray thẳng.
Điểm dừng và vị trí
Tách biệt lực dừng băng tải khỏi lực gia công, ép hoặc thử nghiệm bất cứ khi nào có thể. Xác định thiết bị định vị vật lý giá đỡ tại vị trí trạm.
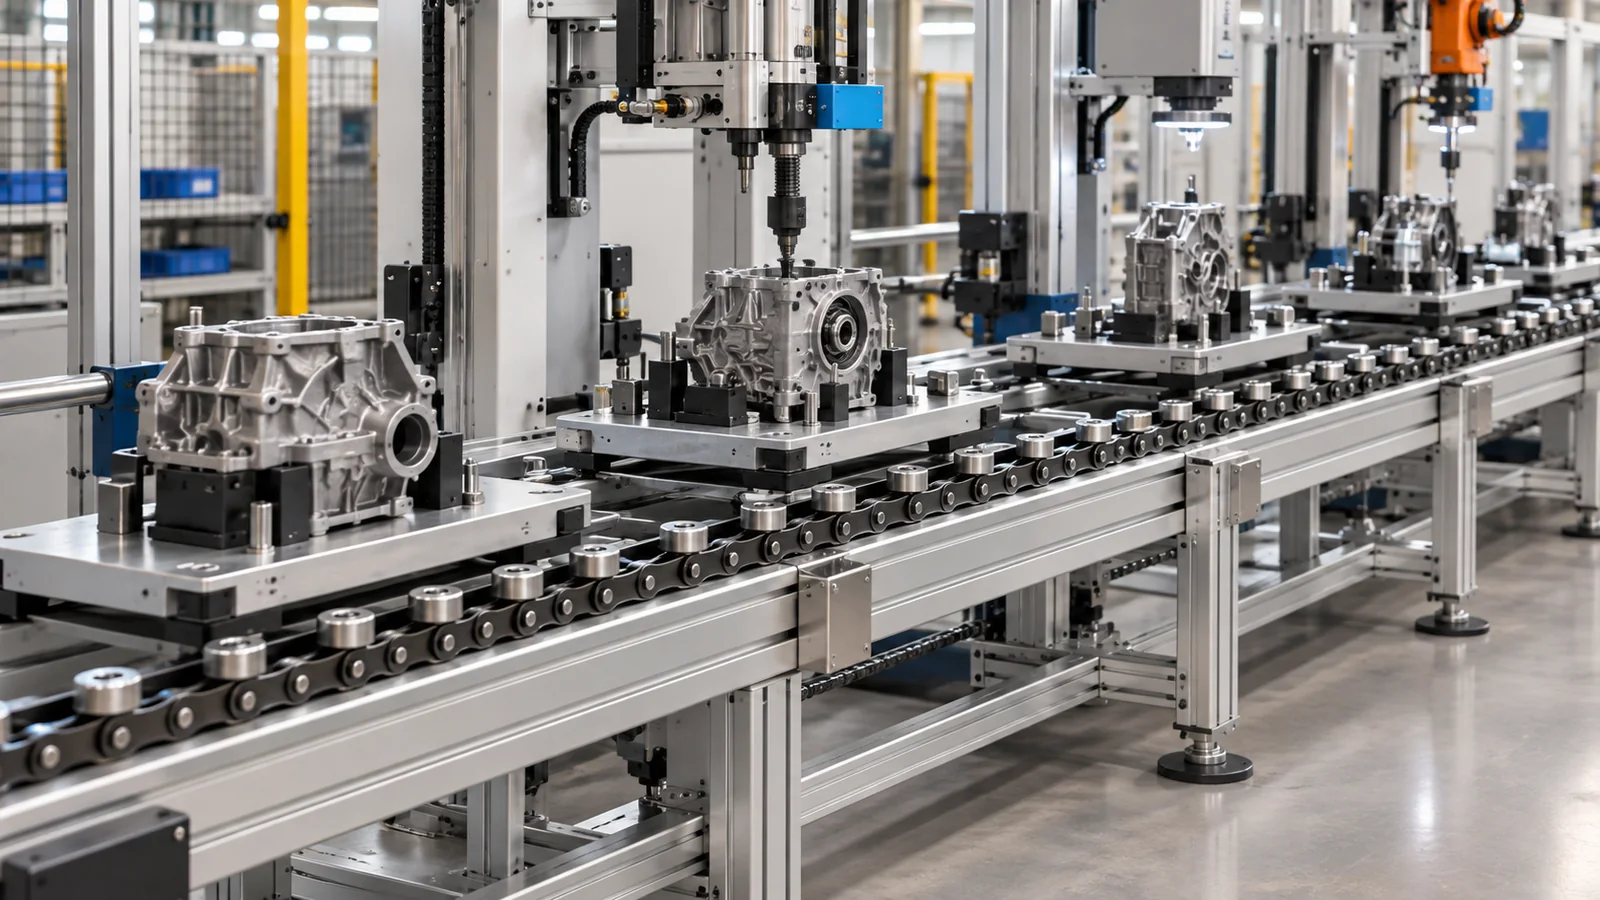
Chuyển đổi trình tự sản xuất thành nhiệm vụ dây chuyền
Tốc độ dây chuyền tự nó không mô tả được điều kiện hoạt động. Dây chuyền còn phải chịu gia tốc, khởi động khi có tải, ma sát tích lũy, khớp nối bánh răng, tiếp xúc với ray, va đập khi truyền tải và ô nhiễm môi trường. Một băng tải ngắn với việc khởi động khi có tải thường xuyên có thể cần được xem xét khác so với một dây chuyền dài hơn hoạt động ổn định ở cùng tốc độ định mức.
For accumulation or free-flow operation, provide the longest expected queue, carrier spacing and how frequently a stopped queue is verified. For indexed systems, state cycle time and the number of starts per hour. For washdown, dust, abrasive particles, oils or elevated temperature, identify the environment before material or lubrication decisions are made.
Selection worksheet for Workpiece Pallet Transfer
| Đầu vào | Cần ghi lại những gì | Tại sao điều đó lại quan trọng |
|---|---|---|
| Người vận chuyển/hàng hóa | Khối lượng khi không tải và khi có tải, kích thước, trọng tâm. | Xác định tải trọng lăn, hành vi dừng và tải trọng sợi. |
| Hình học băng tải | Chiều dài, khoảng cách giữa các sợi dây, mặt cắt đường ray, đoạn chuyển tiếp, độ dốc | Hỗ trợ điều khiển, theo dõi và giao diện bánh răng/ray. |
| Cử động | Tốc độ xích, tốc độ giá đỡ, số lần khởi động mỗi giờ, tích lũy | Thay đổi ma sát, tải trọng động và hành vi khởi động lại. |
| Lái xe | Thông số bánh răng, vị trí truyền động, độ căng và sự thẳng hàng của trục | Cần thiết cho việc tương tác và quản lý căng thẳng. |
| Môi trường | Giới hạn nhiệt độ, ô nhiễm, độ ẩm, bôi trơn | Ảnh hưởng đến việc lựa chọn vật liệu, con lăn và phương pháp bảo trì. |
| Tình trạng dự án | Thiết kế mới hoặc thay thế, số lượng, tài liệu. | Xác định những thông tin cần được kiểm chứng trước khi báo giá. |
Việc vận hành thử nghiệm cần chứng minh khả năng theo dõi, chuyển dữ liệu và dừng hành vi.
Trước tiên, hãy vận hành băng tải ở tốc độ thấp mà không có tải sản phẩm. Quan sát sự vào và ra của xích tại các bánh răng, các đoạn chuyển tiếp của thanh dẫn hướng, vị trí căng xích và bất kỳ chuyển động ngang nào. Thêm các giá đỡ đại diện và xác nhận rằng các con lăn quay tự do, các pallet không bị kẹt tại các điểm chuyển tiếp và các điểm dừng nhả ra một cách trơn tru mà không gây tải trọng đột ngột.
Trong các thử nghiệm khi chất hàng, hãy quan sát tình huống xếp hàng tồi tệ nhất và trạm vận chuyển đòi hỏi cao nhất thay vì chỉ một giá đỡ đơn lẻ. Ghi lại các tiếng ồn bất thường, hiện tượng con lăn cọ xát, vết hằn trên đường ray, độ căng dây không đều, hiện tượng xích leo, hiện tượng pallet bị lệch và bất kỳ sự tiếp xúc nào giữa giá đỡ và các bộ phận bảo vệ hoặc cảm biến. Khắc phục các vấn đề về hình học và căn chỉnh trước khi tăng tốc độ.
Lập kế hoạch bảo trì và thay thế
Hãy sử dụng dữ liệu xu hướng thay vì chỉ một hình ảnh chụp nhanh. Ghi lại độ giãn dài của xích trên một số bước răng nhất định, tình trạng con lăn, độ mòn của tấm bên, độ mòn của ray, tình trạng răng đĩa xích và vị trí căng xích theo định kỳ. Nếu sử dụng các sợi xích ghép đôi, hãy so sánh hai phía và điều tra bất kỳ sự khác biệt nào về lực căng hoặc sự di chuyển của giá đỡ.
Khi thay thế xích đã lắp đặt, hãy cung cấp mã xích (nếu có thể đọc được), ảnh chụp một bước xích hoàn chỉnh từ bên cạnh, ảnh chụp mặt cắt ngang cho thấy vị trí con lăn, số đo nhiều bước xích, số răng và đường kính lỗ nhông, và mặt cắt ngang của ray. Nếu xích thay thế phải phù hợp với thời điểm lắp đặt hiện có hoặc chiều dài sợi xích tương ứng, hãy nêu rõ điều đó.
Information to include with an enquiry
Một yêu cầu hữu ích bao gồm thông tin về máy móc/ứng dụng, dòng hoặc kiểu xích, bước xích mục tiêu, dữ liệu về giá đỡ/tải trọng, chiều dài và tốc độ băng tải, số lượng, chi tiết bánh răng, giao diện ray, môi trường và nhu cầu tài liệu. Đối với thiết kế mới, hãy thêm trình tự quy trình và bản vẽ mặt dưới của pallet. Đối với công việc thay thế, hãy thêm ảnh chụp và số đo sau khi lắp đặt thay vì chỉ dựa vào hình thức bên ngoài.
Sử dụng danh mục dòng sản phẩm để xác định các cấu trúc chuỗi có khả năng xảy ra và quy trình lựa chọn kỹ thuật Chuẩn bị kích thước. Nếu đã biết mẫu, hãy liên kết yêu cầu báo giá (RFQ) với trang sản phẩm liên quan để cuộc thảo luận kỹ thuật luôn gắn liền với cấu hình cụ thể.
Verify pallet tracking through every transfer
Check each transfer, lift, turntable or cross-conveyor with the real carrier underside and loaded center of gravity.
Geometry verified
Bản vẽ xích, dữ liệu bánh răng, tâm các sợi xích, tiết diện ray và mặt dưới của giá đỡ được so sánh trên cùng một giao diện. Chiều cao truyền tải và khe hở dẫn hướng được ghi lại trên bản vẽ máy thay vì để nguyên như những giả định khi lắp đặt.
Operating duty verified
Quá trình đánh giá sử dụng khối lượng vật tải, hàng đợi tối đa, tốc độ, số lần khởi động mỗi giờ và trình tự dừng và thả thực tế. Bất kỳ vấn đề nào liên quan đến việc rửa sạch, bụi bẩn, ô nhiễm mài mòn, tiếp xúc với dầu hoặc hạn chế về nhiệt độ đều được nêu rõ trước khi hoàn tất lựa chọn vật liệu và chất bôi trơn.
Station forces isolated
Các điểm dừng và bộ định vị được kiểm tra lực tác dụng trong quá trình lắp ráp, thử nghiệm hoặc vận chuyển. Trong trường hợp khả thi, lực tác dụng trong quá trình được truyền qua một bộ định vị chuyên dụng thay vì truyền qua xích và thanh dẫn hướng.
Acceptance test agreed
Các quan sát khi vận hành thử, kích thước quan trọng và bất kỳ hồ sơ kiểm tra cần thiết nào đều được thống nhất trước khi đặt lệnh sản xuất. Điều này tạo ra cơ sở nghiệm thu có thể lặp lại cho bộ phận mua hàng, kỹ thuật và bảo trì.
Đối với một dây chuyền mới, gói tài liệu xuất xưởng nên bao gồm sơ đồ luồng vận chuyển đơn giản, kích thước đường tâm băng tải, vị trí truyền động và thu dây, hàng đợi tải tối đa, điểm chuyển tiếp và các trạm đặt pallet bằng cơ khí. Đối với một dây chuyền hiện có, gói tài liệu tương đương bao gồm mã xích đã lắp đặt (nếu có thể đọc được), một số phép đo bước xích, ảnh chụp cạnh và đầu xích, số răng và đường kính lỗ nhông, biên dạng ray và mặt dưới của giá đỡ. Những hồ sơ này cho phép kiểm tra xích dựa trên máy móc thực tế thay vì chỉ dựa vào nhãn ứng dụng chung chung.
Sau khi vận hành, hãy giữ nguyên các điểm tham chiếu để bảo trì. Theo dõi xu hướng giãn nở của một số bước răng, tình trạng con lăn, độ mòn ray, tình trạng bánh răng và vị trí căng xích theo các khoảng thời gian xác định. Hồ sơ ổn định giúp dễ dàng phân biệt sự mòn thông thường với các vấn đề về căn chỉnh, bôi trơn hoặc giao diện trạm, đồng thời cung cấp điểm khởi đầu đáng tin cậy cho lần kiểm tra thay thế tiếp theo.

























