
Synchronizing Dual-Strand Pallet Conveyor Chains
Practical engineering guide: Synchronizing Dual-Strand Pallet Conveyor Chains. Selection, interfaces, application checks, maintenance and RFQ inputs.
This guide focuses on how rigid workpiece pallets require parallel strands to remain aligned in position and height. It is written for machine builders, maintenance teams and buyers who need a chain selection that can be checked against drawings and the real conveyor rather than a generic product label.
Synchronizing Dual-Strand Pallet Conveyor Chains
For engineering and purchasing teams, the key is to separate what the technical data proves from what the complete conveyor still needs to confirm. In a typical project such as a two-lane chain conveyor carrying a wide fixture, chain pitch, roller contact, rail alignment, sprocket engagement, carrier stiffness, stops and maintenance access all influence the result. A useful engineering review therefore combines model-level data with the operating sequence of the machine.
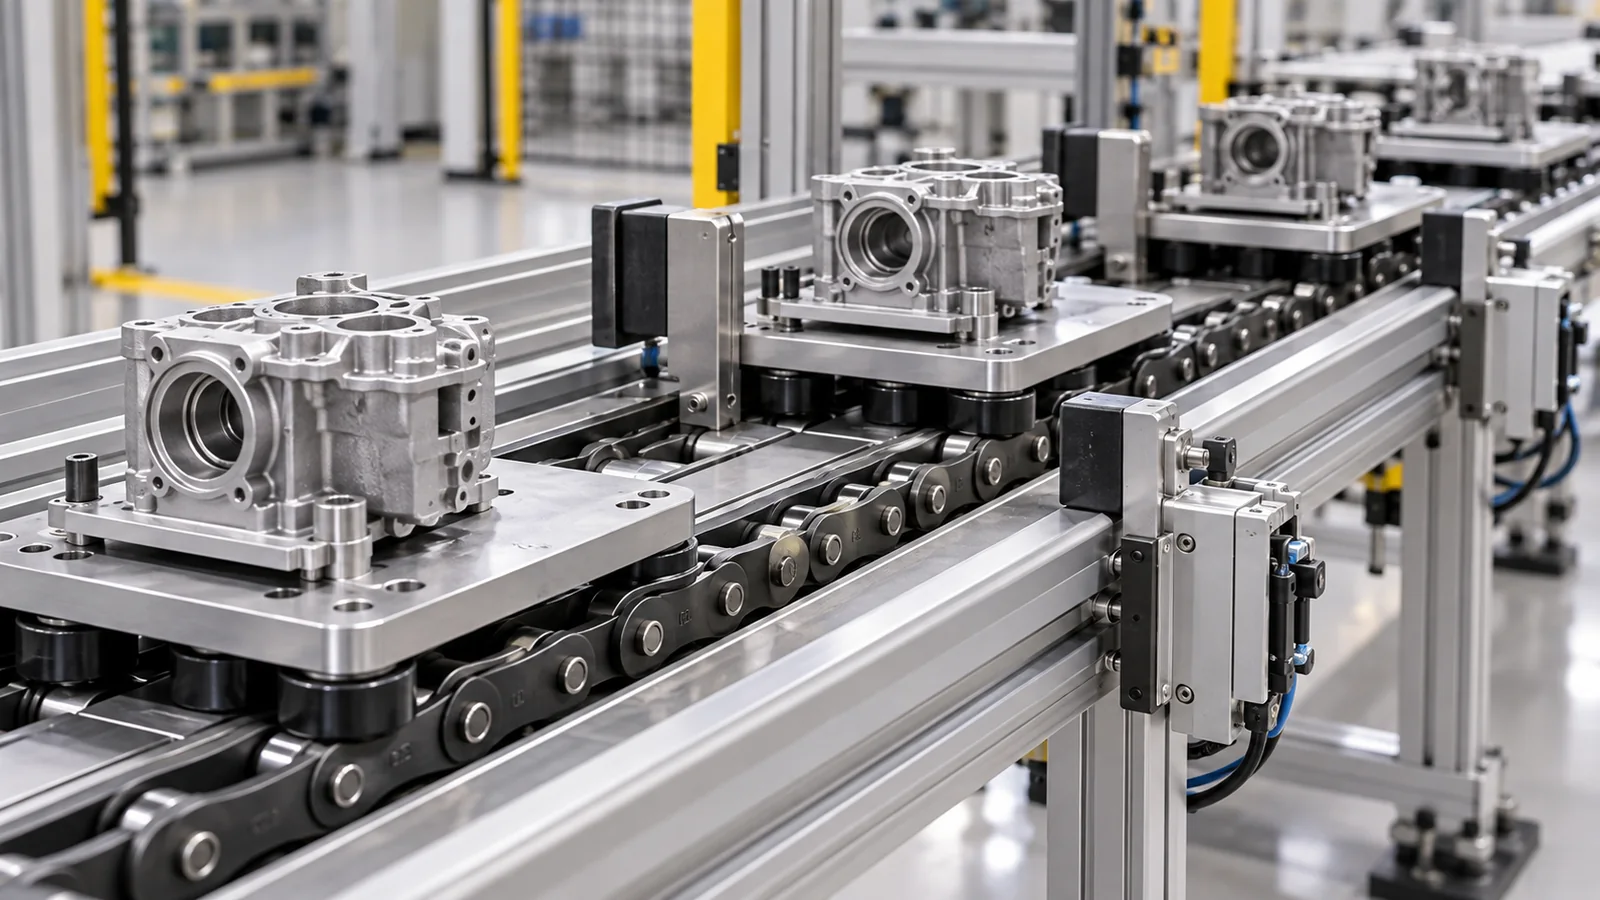
یہ مسئلہ کیوں اہم ہے۔
How rigid workpiece pallets require parallel strands to remain aligned in position and height affects more than catalogue selection. It changes how the workpiece carrier enters a station, how loads pass into guide rails, how the chain approaches the drive and how the system behaves during stopping or accumulation. If one interface is ignored, the symptom may appear somewhere else: a roller can wear because a rail joint is high, a chain can pull sideways because a pallet stop is offset, or a new chain can run badly because the old sprocket is worn.
The practical objective is not to eliminate every variation in the machine. It is to identify the variables that must be controlled, define which dimensions are fixed by the chain source, and leave unsupported items for explicit RFQ confirmation. This is also why allowing one strand to advance a pitch ahead of the other is a risky shortcut. It replaces measurable machine data with an assumption and can make a correct-looking part fail at installation.
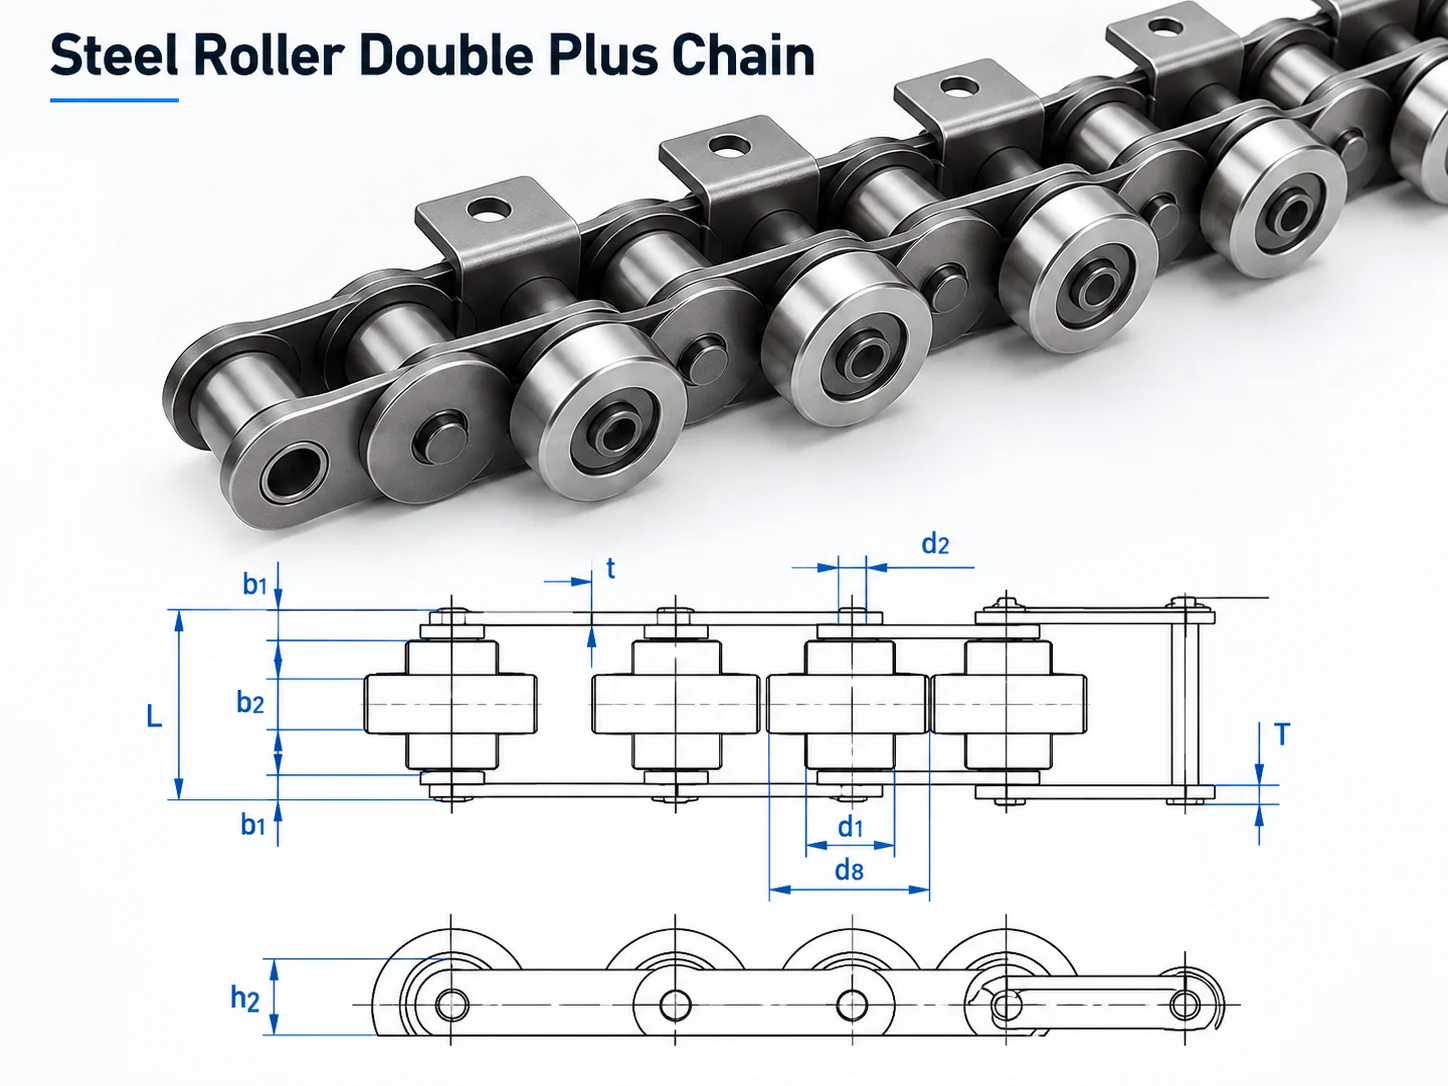
پہلے وضاحت کرنے کے لیے چار چیک
Strand Center Distance
قابل پیمائش حالت، نصب شدہ انٹرفیس اور قبولیت کی جانچ کو بیان کریں جو کنویئر کے اس حصے پر لاگو ہوتا ہے۔
Drive Shaft Timing
دانتوں کی گنتی یا ڈرائیو جیومیٹری، شافٹ الائنمنٹ، ٹیک اپ پوزیشن اور چین کے داخل ہونے اور ڈرائیو سے نکلنے کا طریقہ ریکارڈ کریں۔
Rail Elevation
Record the relevant diameter, offset, contact surface, clearance and visible wear so the running interface can be checked.
Pallet Stiffness
بھری ہوئی حالت، رابطہ یا ڈیٹم کی سطح، پوزیشن اور فورس پاتھ کی وضاحت کریں تاکہ کیریئر انٹرفیس کو چیک کیا جا سکے۔
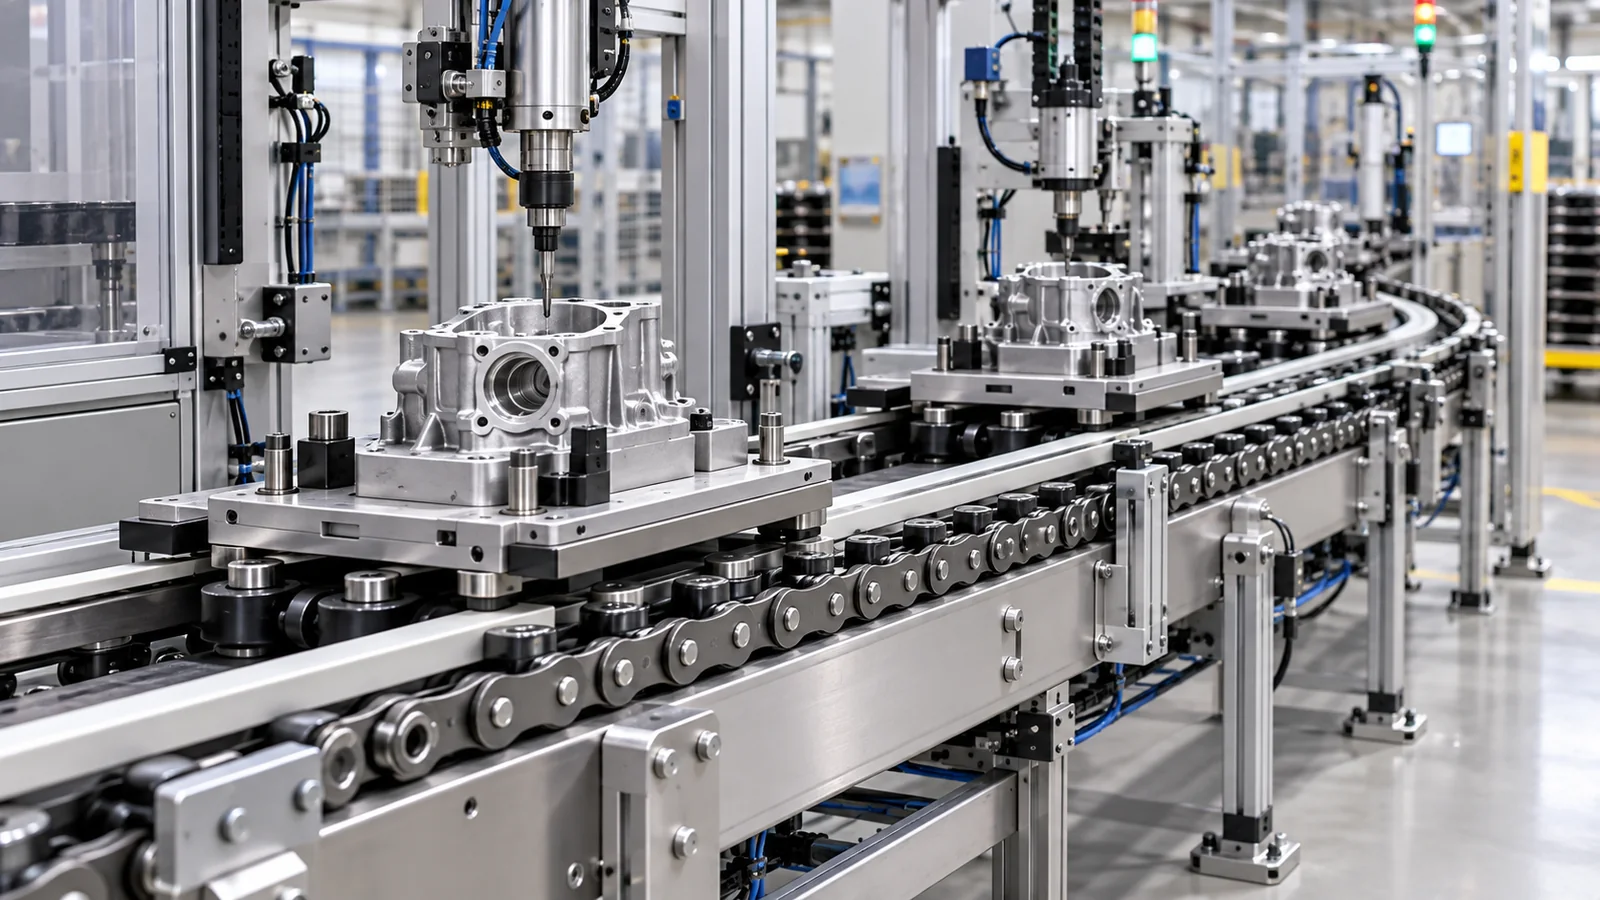
عین مطابق سلسلہ جیومیٹری کے ساتھ شروع کریں۔
جب کوئی ماڈل نمبر دستیاب ہو، تو ماڈل کی صحیح تفصیلات اور مماثل ڈرائنگ استعمال کریں۔ پچ، رولر قطر، اندرونی چوڑائی، پن کا قطر اور لمبائی، پلیٹ کی اونچائی اور موٹائی، اور کسی بھی سائیڈ رولر، بڑے رولر یا کھوکھلی پن کے طول و عرض کا موازنہ کریں جو کنویئر کے ساتھ انٹرفیس کرتے ہیں۔ کوڈ نامعلوم ہونے پر، نصب شدہ سلسلہ کو منظم طریقے سے پیمائش کریں۔ کئی پنوں کے درمیان پچ کی پیمائش ایک واحد پہنے ہوئے خلا کو پڑھنے سے زیادہ قابل اعتماد ہے، اور تصویروں میں سائیڈ پروفائل، رولر ترتیب، سپروکیٹ اور ریل کا رابطہ ظاہر ہونا چاہیے۔
ٹینسائل طاقت کو پیلیٹ پے لوڈ کے طور پر استعمال نہ کریں۔ کیٹلاگ ٹینسائل کے اعداد و شمار مواد/جزو کی جانچ کی خصوصیات ہیں۔ کنویئر کے کام کرنے کے حالات میں لائن کی لمبائی، چین کے تاروں کی تعداد، کیریئر کی گنتی، سرعت، جھٹکا، رگڑ، چکنا، سپروکیٹ کا سائز، پہننے کی حالت اور مطلوبہ حفاظتی عنصر بھی شامل ہوتا ہے۔ ان شرائط کو سمجھنے کے بعد ہی کسی سسٹم کے لیے سلسلہ کی تصدیق کی جا سکتی ہے۔
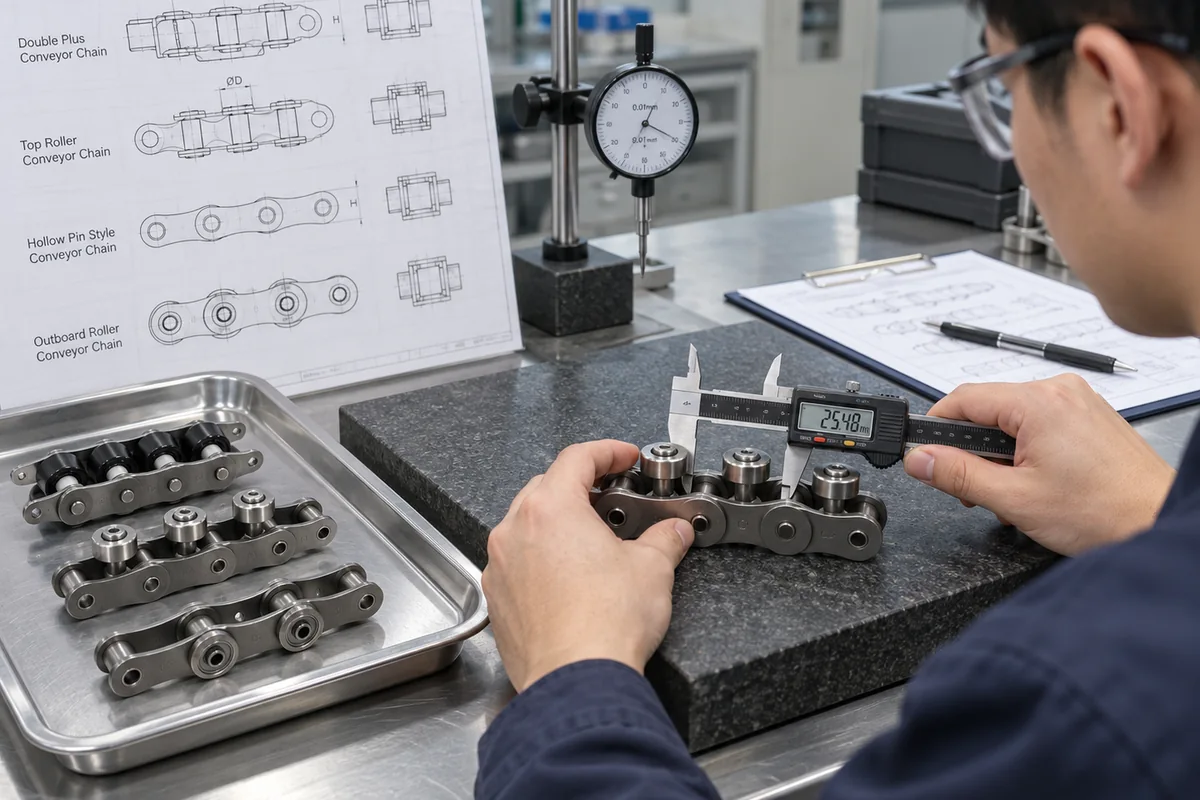
سلیکشن ورک فلو
- Strand Center Distance: عین مطابق چین ڈرائنگ یا سسٹم لے آؤٹ کے ساتھ مطلوبہ حالت کا موازنہ کریں اور RFQ کی تصدیق کے لیے کوئی کھلا سوال ریکارڈ کریں۔
- Drive Shaft Timing: عین مطابق چین ڈرائنگ یا سسٹم لے آؤٹ کے ساتھ مطلوبہ حالت کا موازنہ کریں اور RFQ کی تصدیق کے لیے کوئی کھلا سوال ریکارڈ کریں۔
- Rail Elevation: عین مطابق چین ڈرائنگ یا سسٹم لے آؤٹ کے ساتھ مطلوبہ حالت کا موازنہ کریں اور RFQ کی تصدیق کے لیے کوئی کھلا سوال ریکارڈ کریں۔
- Pallet Stiffness: عین مطابق چین ڈرائنگ یا سسٹم لے آؤٹ کے ساتھ مطلوبہ حالت کا موازنہ کریں اور RFQ کی تصدیق کے لیے کوئی کھلا سوال ریکارڈ کریں۔
- کیریئر اور ڈیوٹی: ریکارڈ لوڈڈ کیریئر ماس، کیریئرز کی تعداد، لائن کی رفتار، فی گھنٹہ شروع ہوتا ہے، جمع کرنے کا نمونہ اور کوئی بھی مائل یا عمودی منتقلی۔
- ڈرائیو اور واپسی: سپروکیٹ ڈیٹا، شافٹ الائنمنٹ، ٹیک اپ رینج، ریٹرن سپورٹ اور چکنا رسائی کی تصدیق کریں۔
- رہائی کی شرط: کسی بھی فیلڈ کی فہرست بنائیں جسے تکنیکی ڈیٹا میں بیان نہیں کیا گیا ہے — جیسے کہ ایک خاص میٹریل گریڈ، کوٹنگ، قابل اجازت سسٹم لوڈ یا ماحولیاتی درجہ بندی — اس کا تخمینہ لگانے کے بجائے RFQ تصدیقی آئٹم کے طور پر۔
سسٹم انضمام
زنجیر کی شناخت ہونے کے بعد، چیک کریں کہ کنویئر کس طرح بوجھ کو باقی مشین میں منتقل کرتا ہے۔ گائیڈ یا پہننے والی ریل کو مطلوبہ رولر کی سطح کو سہارا دینا چاہیے اور جوڑوں کے ذریعے مسلسل رہنا چاہیے۔ متوازی اسٹرینڈز کے درمیان مخصوص فاصلہ اور مطابقت پذیر ڈرائیو ٹائمنگ ہونی چاہیے۔ اسٹاپس کو ڈیزائن کردہ پیلیٹ چہرے سے رابطہ کرنا چاہئے، چین کی طرف والی پلیٹ سے نہیں۔ کراس ٹرانسفر اور لفٹوں کو کافی مدد کی ضرورت ہوتی ہے تاکہ کیریئر کسی خلا میں نہ گرے یا پن/پلیٹ کے کنارے پر نہ اترے۔
جمع ہونے والے نظاموں کے لیے، ٹرانسپورٹ کو رکنے سے الگ کریں۔ زنجیر چلتی رہ سکتی ہے جب تک کہ کیریئر ہولڈ ہو، لیکن اسٹاپ فورس، قطار کی لمبائی، دوبارہ شروع کرنے کی ترتیب اور مقامی رگڑ کو ابھی بھی چیک کرنے کی ضرورت ہے۔ ایسے سسٹمز کے لیے جو پروسیسنگ کے لیے ورک پیس کی جگہ رکھتے ہیں، جب مطلوبہ ریپیٹ ایبلٹی عام کنویئر ٹرانسپورٹ فراہم کر سکتی ہے اس سے زیادہ سخت ہونے پر مخصوص لوکیشن فیچر استعمال کریں۔
کمیشننگ اور دیکھ بھال
پہلے کم رفتار پر ایک نیا یا مرمت شدہ کنویئر کمیشن کریں۔ کئی مکمل چین سرکٹس کو جوڑیں اور ڈرائیو، ریٹرن، ریل ٹرانزیشن، اسٹاپس اور ٹرانسفر کا مشاہدہ کریں۔ ایسی آوازوں کو سنیں جو ایک بار فی چین ریوولیشن یا ایک بار فی اسپراکٹ گردش میں دہرائی جاتی ہیں کیونکہ یہ پیٹرن تنگ جوائنٹ، رولر ڈیمیج، لوکل ریل سٹیپ یا سپروکیٹ ایشو کو الگ کرنے میں مدد کرتے ہیں۔ سخت ورک پیس پیلیٹس کے ساتھ، متوازی کناروں پر جھکاؤ کے لیے دیکھیں۔ یہاں تک کہ چھوٹے وقت کے اختلافات کیریئر کے ایک طرف لوڈ کر سکتے ہیں.
بحالی کو ناکامی کا انتظار کرنے کے بجائے رجحانات کو ٹریک کرنا چاہئے۔ منظور شدہ طریقہ کا استعمال کرتے ہوئے لمبائی یا لمبائی کی جانچ پڑتال ریکارڈ کریں، مفت گردش اور غیر معمولی فلیٹوں کے لیے رولرس کا معائنہ کریں، پالش شدہ سائیڈ کنٹیکٹ نشانات دیکھیں جو غلط ترتیب کی تجویز کرتے ہیں، سپروکیٹ دانتوں کا معائنہ کریں اور ٹیک اپ پوزیشن کی تصدیق کریں۔ چکنا کرنے کے وقفوں کو آپریٹنگ ماحول اور چین مینوفیکچرر کی رہنمائی کی عکاسی کرنی چاہیے۔ زیادہ چکنا کرنے والا خود بخود بہتر نہیں ہوتا ہے اگر یہ کھرچنے والی آلودگی کو راغب کرتا ہے یا عمل کے علاقے میں داخل ہوتا ہے۔
RFQ چیک لسٹ
متبادل کی درخواست کے لیے، ماڈل کوڈ بھیجیں اگر قابل پڑھا جائے، ناپی گئی پچ، رولر ترتیب، زنجیر کی چوڑائی، پلیٹ کی اونچائی، پن کے طول و عرض، سائڈ پروفائل کی تصویر اور سپروکیٹ/ریل کے رابطے کی تصویر۔ ایک نئے سسٹم کے لیے، کنویئر کی لمبائی، کیریئر کا سائز اور بھری ہوئی مقدار، اسٹرینڈز کی تعداد، اسٹرینڈ اسپیسنگ، رفتار، شروع/اسٹاپ، بفر کی لمبائی، ماحولیاتی حالات اور منزل کا ملک شامل کریں۔ یہ تفصیلات مکمل کنویئر ڈیوٹی کیلکولیشن سے چین میچ کو الگ کرنا ممکن بناتی ہیں۔
Keep the two strands mechanically synchronized
Dual-strand systems depend on matched geometry, common drive timing, rail elevation and carrier stiffness. If one strand leads or carries more load, the pallet can yaw and push sideways into guides or stops.
Measure strand center distance and rail height, inspect drive shaft or sprocket timing, and compare take-up position. During commissioning, mark a carrier and watch it through the full loop and several stop/restart cycles rather than judging alignment at one station.
انٹرفیس کی پیمائش کریں۔
جب کسی متبادل کے لیے موجودہ مشین میں فٹ ہونا ضروری ہے تو کئی پچ ڈائمینشنز، اینڈ ویو جیومیٹری اور سپروکیٹ/ریل کی تفصیلات استعمال کریں۔
فرض بیان کریں۔
لوڈڈ کیریئر ماس، رفتار، آغاز، جمع یا اشاریہ سازی کا رویہ اور آپریٹنگ ماحول شامل کریں۔
بدترین کیس کی جانچ کریں۔
نمائندہ کیریئرز کے ساتھ کمیشن اور صرف بغیر بوجھ کے سفر کے بجائے سب سے زیادہ مطالبہ کرنے والی قطار، رکنے، منتقلی یا دوبارہ شروع کرنے کی حالت۔
کھلی اشیاء کو واضح رکھیں
اگر مواد، کوٹنگ، خصوصی رواداری، دستاویزات کی ضرورت یا قابل اجازت سسٹم بوجھ بیان نہیں کیا گیا ہے، تو انکوائری میں اس کی تصدیق کریں۔
اکثر پوچھے گئے سوالات
کیا میں اکیلے پچ سے متبادل منتخب کرسکتا ہوں؟
For synchronizing dual-strand pallet conveyor chains, pitch is only the first filter. Confirm roller geometry, inner width, pins, plates and any side-roller or hollow-pin features against the installed conveyor before treating two chains as interchangeable.
کیا زیادہ ٹینسائل ویلیو کا مطلب ہے کہ میں اس بوجھ کو پیلیٹ پر اٹھا سکتا ہوں؟
For synchronizing dual-strand pallet conveyor chains, do not convert tensile strength directly into pallet payload. Service load depends on strand count, friction, acceleration, stop impact, sprockets, rails and the safety margin used for the machine.
کیا ایک نمائندہ خاندانی تصویر صحیح ماڈل ثابت کر سکتی ہے؟
نہیں، ایک نمائندہ خاندانی تصویر تعمیر کی وضاحت میں مدد کر سکتی ہے، لیکن ماڈل کی شناخت اور طول و عرض ماڈل کے لیے مخصوص تکنیکی تفصیلات، ڈرائنگ یا تصدیق شدہ مینوفیکچرنگ ڈیٹا سے آنا چاہیے۔
کون سی معلومات کوٹیشن کو تیز کرتی ہے؟
For an RFQ related to synchronizing dual-strand pallet conveyor chains, send the model code or dimensional sketch, clear photographs, conveyor layout, loaded carrier information, quantity and delivery country so the review starts from reproducible machine data.
Key engineering variables for Synchronizing Dual-Strand Pallet Conveyor Chains
فیصلہ ایک عام فیملی لیبل کے بجائے پیمائش کے قابل مشین ان پٹ اور عین مطابق چین ڈرائنگ سے منسلک ہونا چاہیے۔ آپریٹنگ کیس کو ایک لائن میں ریکارڈ کریں: کنویئر کیا لے جاتا ہے، کتنی تیزی سے حرکت کرتا ہے، کہاں رکتا ہے اور کس حالت نے جائزہ کو متحرک کیا۔ طول و عرض اور مشاہدات کو کیپچر کریں ایک اور انجینئر دوبارہ پیش کر سکتا ہے۔
| ان پٹ | کیا ریکارڈ کرنا ہے۔ | یہ کیوں اہمیت رکھتا ہے۔ |
|---|---|---|
| کیریئر/لوڈ | بھری ہوئی ماس، کشش ثقل کا مرکز، زیریں رابطہ اور کیریئر کی گنتی | سپورٹ، رگڑ اور رویہ روکنا |
| حرکت | رفتار، آغاز، رک جانا، جمع اور اشاریہ بندی | متحرک مطالبہ اور عمل کا وقت |
| زنجیر کا راستہ | پچ، رولرس، اسٹرینڈ اسپیسنگ اور ریل | مکینیکل فٹ اور ٹریکنگ |
| ڈرائیو | سپروکیٹ دانت، سیدھ، ٹیک اپ اور ڈرائیو پوزیشن | مصروفیت اور تناؤ کی تقسیم |
| ماحولیات | درجہ حرارت، دھول، نمی، صفائی اور چکنا کرنے کی حد | مواد اور دیکھ بھال کے انتخاب |
متعلقہ مصنوعات اور انتخاب کے وسائل
استعمال کریں۔ pallet conveyor سلسلہ کیٹلاگ خاندانوں اور خاندانوں کا موازنہ کرنا انجینئرنگ سلیکشن ورک فلو جب مشین کا ڈیٹا نامکمل ہو۔
What to include with an enquiry about Synchronizing Dual-Strand Pallet Conveyor Chains
انسٹال یا مجوزہ چین فیملی، مقدار، ایپلیکیشن، کیریئر/لوڈ، کلیدی جہتوں اور آپریٹنگ کنڈیشنز کی شناخت کریں جسے نئے حصے کو حل کرنا ہوگا۔ جب موجودہ کوڈ غیر یقینی ہو تو تصویریں یا ڈرائنگ منسلک کریں اور کھلے مواد، دستاویزات یا ترسیل کے تقاضوں کو دکھائی دیں۔
ڈیزائن لوپ کو قابل پیمائش کنویئر ریکارڈ کے ساتھ بند کریں۔
پیلیٹ کنویئر کے جائزے میں ایک کمپیکٹ مشین ریکارڈ چھوڑنا چاہیے جسے کوئی دوسرا انجینئر یا خریدار بعد میں استعمال کر سکتا ہے۔ چین کے ماڈل، پیمائش شدہ پچ، کیریئر ماس، اسٹرینڈ اسپیسنگ، ریل سیکشن، سپروکیٹ ڈیٹا، کنویئر اسپیڈ، اسٹارٹ/اسٹاپ پیٹرن، ماحول اور مقدار کو ایک جگہ پر کیپچر کریں۔ چین، سپروکیٹ، کیریئر کے نیچے اور انتہائی اہم منتقلی کی تصاویر شامل کریں۔ ایک نئی لائن کے لیے، عمل کی ترتیب اور اسٹیشن لے آؤٹ شامل کریں۔ متبادل کے لیے، پرانا پارٹ نمبر اور مشین پر تصدیق شدہ طول و عرض شامل کریں۔ یہ ریکارڈ بعد میں دیکھ بھال اور خریداری کو تیز تر بناتا ہے کیونکہ اگلا فیصلہ کسی مصنوع کی تصویر یا خاندانی نام کے بجائے نصب شدہ انٹرفیس پر مبنی ہوتا ہے۔
مشین
کیریئر/لوڈ، ترتیب، منتقلی، اسٹاپس، رفتار اور قطار کا رویہ۔
زنجیر
ماڈل، ماپی ہوئی پچ، رولر/پن جیومیٹری اور حالت۔
ڈرائیو
سپروکیٹ، شافٹ، ٹیک اپ اور ریل کی منتقلی۔
پروجیکٹ
مقدار، ماحول، دستاویزات اور ترسیل کی ضرورت۔
Measure the interfaces that control fit and tracking
For Synchronizing Dual-Strand Pallet Conveyor Chains, start with a dimensioned record of the installed conveyor. Measure several pitches rather than one joint, then add roller or pin geometry, plate dimensions, strand centers and the rail/contact section. At the drive, record sprocket tooth count, bore or shaft arrangement and visible tooth wear. At stations, identify stop faces, locators, transfer gaps and the carrier surfaces that actually touch the conveyor.
Repeat the review with a representative loaded pallet at safe low speed. Watch whether the carrier stays square, whether both strands share the load and whether any symptom begins at the same fixed location. A change tied to one rail joint, stop or sprocket should be corrected at that interface before chain tension or a new chain is used as the remedy. Keep photographs of the measurement reference points with the RFQ so an engineer can reproduce the comparison against the proposed drawing.
Chain geometry
Several-pitch length plus roller, pin, plate and attachment dimensions.
Carrier geometry
Loaded mass, underside supports, datums, center of gravity and stop faces.
Drive geometry
Sprocket, shaft, center distance and available take-up travel.
Fixed locations
Rail joints, transfers, stops and points with recurring wear or impact.
Check both strands against the same carrier reference
Mark matching links or sprocket positions on the two strands and use one loaded carrier as the reference. Measure strand center distance, rail height and take-up position, then observe whether the pallet remains square while travelling and during stop/restart cycles. A skew that increases along the line often points to unequal timing or resistance.
Inspect the common drive shaft, sprocket keying and bearing alignment. If the two sprockets are not mechanically synchronized, correcting chain length alone will not hold the pallet square. Also check carrier stiffness: a flexible pallet can load one strand more heavily and create an apparent chain problem.
When matched lengths are required, state that requirement with the order and provide the installed strand centers and total conveyor length. During commissioning, test the heaviest fixture and the longest queue because unequal drag is often most visible under load.
After any chain, sprocket or take-up service, recheck pallet squareness at several positions along the line. A correction at the drive can expose a rail-height or carrier-stiffness difference elsewhere, so the verification should cover the complete path rather than one convenient station.

























