
Pallet Conveyors for Automated Assembly
Practical engineering guide: Pallet Conveyors for Automated Assembly. Selection, interfaces, application checks, maintenance and RFQ inputs.
This guide focuses on how workpiece carriers support repeatable routing through fastening, joining, inspection and manual tasks. It is written for machine builders, maintenance teams and buyers who need a chain selection that can be checked against drawings and the real conveyor rather than a generic product label.
Pallet Conveyors for Automated Assembly
The most useful way to evaluate this subject is to treat the chain as one part of a complete carrier-transport mechanism. In a typical project such as a mixed manual/automatic assembly line, chain pitch, roller contact, rail alignment, sprocket engagement, carrier stiffness, stops and maintenance access all influence the result. A useful engineering review therefore combines model-level data with the operating sequence of the machine.
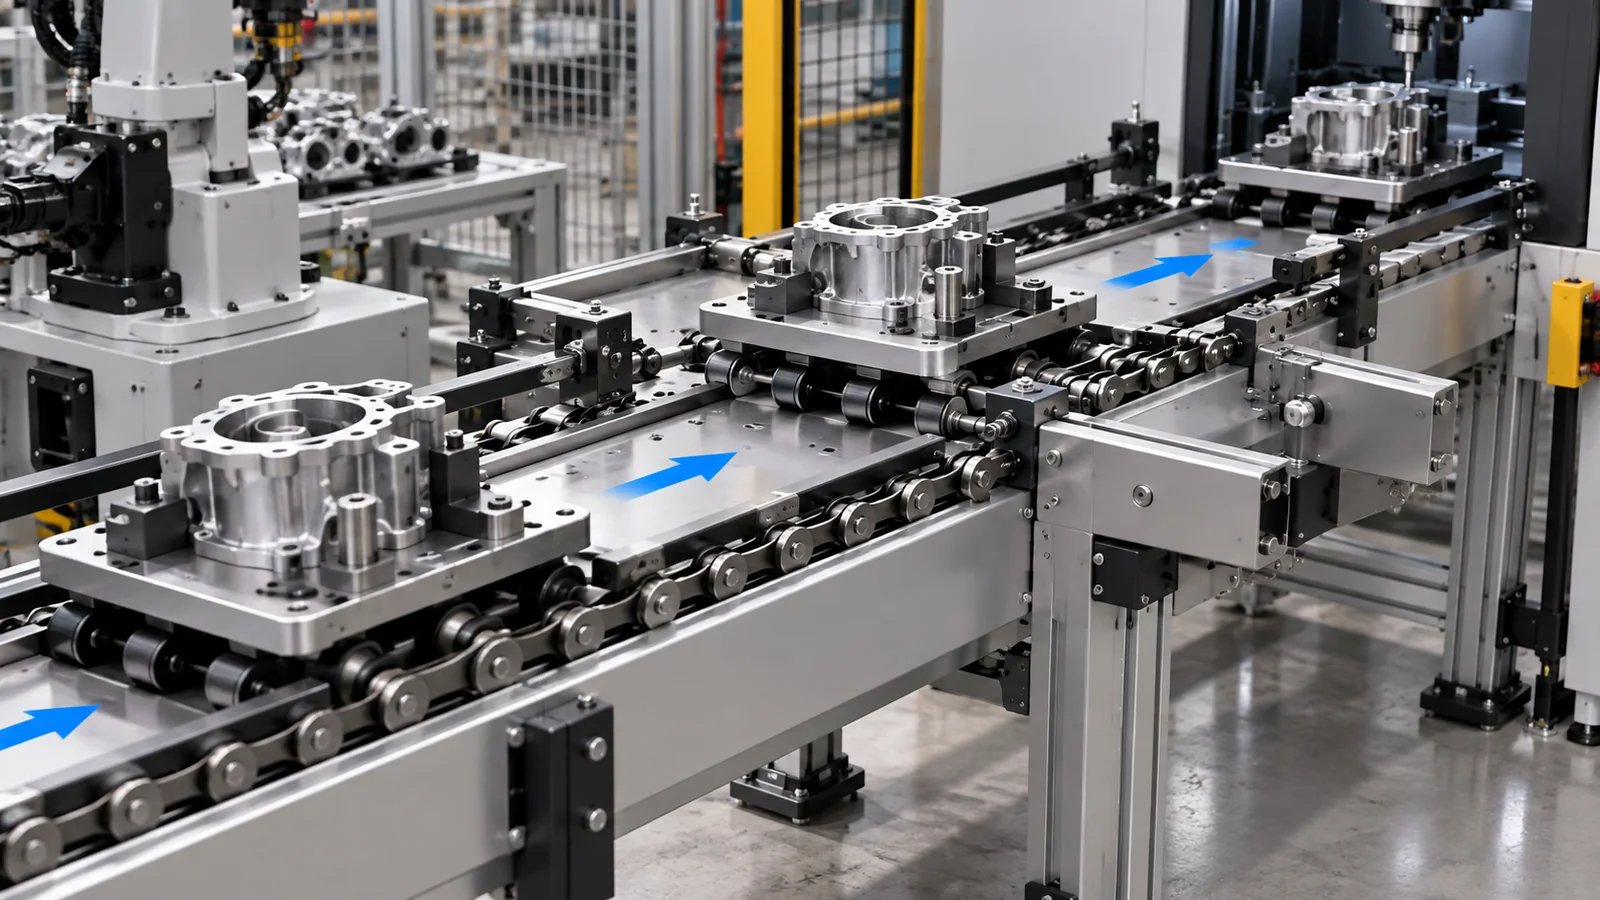
Por qué este tema es importante
How workpiece carriers support repeatable routing through fastening, joining, inspection and manual tasks affects more than catalogue selection. It changes how the workpiece carrier enters a station, how loads pass into guide rails, how the chain approaches the drive and how the system behaves during stopping or accumulation. If one interface is ignored, the symptom may appear somewhere else: a roller can wear because a rail joint is high, a chain can pull sideways because a pallet stop is offset, or a new chain can run badly because the old sprocket is worn.
The practical objective is not to eliminate every variation in the machine. It is to identify the variables that must be controlled, define which dimensions are fixed by the chain source, and leave unsupported items for explicit RFQ confirmation. This is also why making the conveyor hard to service once process equipment is installed is a risky shortcut. It replaces measurable machine data with an assumption and can make a correct-looking part fail at installation.
Cuatro comprobaciones para definir primero
Fixture Repeatability
Defina la condición de carga, la superficie de contacto o de referencia, la posición y la trayectoria de la fuerza para poder verificar la interfaz del soporte.
Station Access
Indique la condición medible, la interfaz instalada y la verificación de aceptación que se aplican a esta parte de la cinta transportadora.
Buffer Logic
Registre los tiempos en condiciones normales y en el peor de los casos, el número de portadoras, la secuencia de parada/reinicio y la condición que genera la mayor demanda.
Changeover Strategy
Indique la condición medible, la interfaz instalada y la verificación de aceptación que se aplican a esta parte de la cinta transportadora.
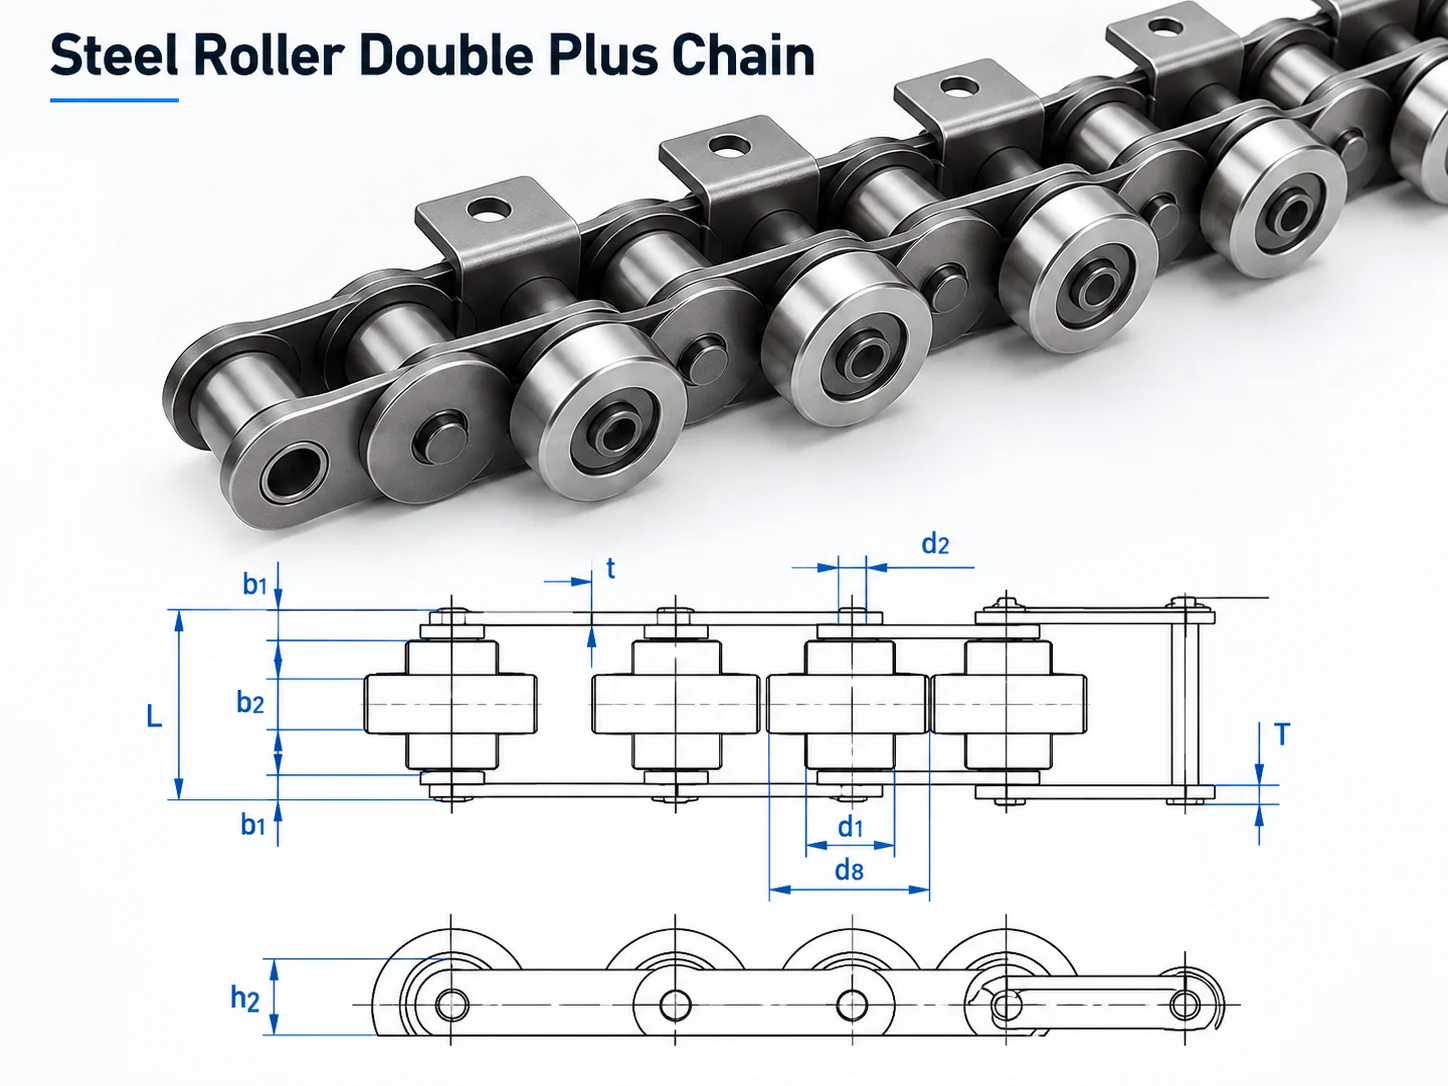
Comience con la geometría exacta de la cadena.
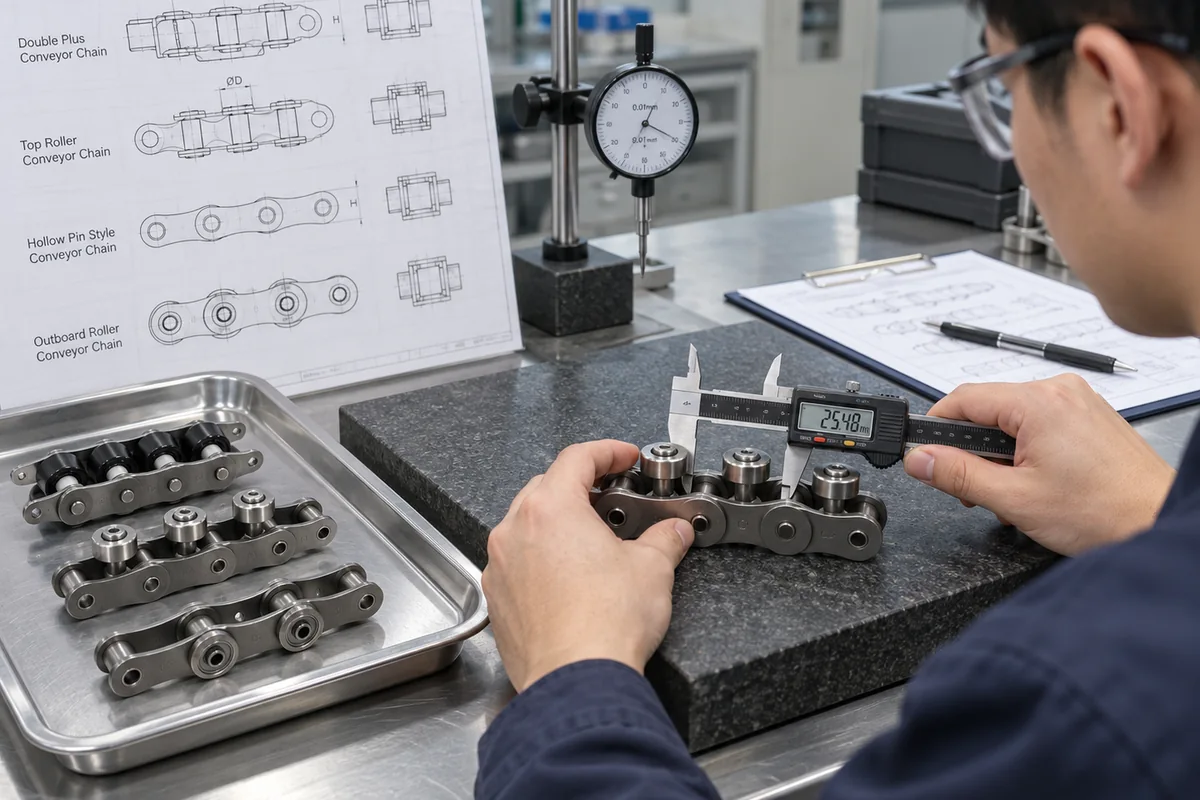
Cuando se disponga del número de modelo, utilice la especificación exacta y el plano correspondiente. Compare el paso, los diámetros de los rodillos, el ancho interior, el diámetro y la longitud del pasador, la altura y el grosor de la placa, y las dimensiones de cualquier rodillo lateral, rodillo grande o pasador hueco que interactúe con la cinta transportadora. Si se desconoce el código, mida sistemáticamente la cadena instalada. Medir el paso en varios pasadores es más fiable que leer un único espacio desgastado, y las fotografías deben mostrar el perfil lateral, la disposición de los rodillos y el contacto entre la rueda dentada y el riel.
No utilice la resistencia a la tracción como carga útil del palé. Los valores de resistencia a la tracción del catálogo corresponden a las propiedades de ensayo del material o componente. Las condiciones de funcionamiento del transportador también incluyen la longitud de la línea, el número de eslabones de la cadena, el número de portadores, la aceleración, los impactos, la fricción, la lubricación, el tamaño de la rueda dentada, el estado de desgaste y el factor de seguridad requerido. La cadena solo puede verificarse para un sistema una vez que se comprendan dichas condiciones.
Flujo de trabajo de selección
- Fixture Repeatability: Compare la condición requerida con el plano exacto de la cadena o el diseño del sistema y registre cualquier duda pendiente para la confirmación de la solicitud de cotización.
- Station Access: Compare la condición requerida con el plano exacto de la cadena o el diseño del sistema y registre cualquier duda pendiente para la confirmación de la solicitud de cotización.
- Buffer Logic: Compare la condición requerida con el plano exacto de la cadena o el diseño del sistema y registre cualquier duda pendiente para la confirmación de la solicitud de cotización.
- Changeover Strategy: Compare la condición requerida con el plano exacto de la cadena o el diseño del sistema y registre cualquier duda pendiente para la confirmación de la solicitud de cotización.
- Transportista y función: Registrar la masa del transportador cargado, el número de transportadores, la velocidad de la línea, los arranques por hora, el patrón de acumulación y cualquier pendiente o transición vertical.
- Conduzca y regrese: Confirmar los datos del piñón, la alineación del eje, el rango de tensión, el soporte de retorno y el acceso para la lubricación.
- Condición de liberación: En lugar de estimar cualquier campo que no se especifique en los datos técnicos (como un grado de material especial, un recubrimiento, una carga admisible del sistema o una clasificación ambiental), inclúyalo como un elemento de confirmación de la solicitud de cotización.
Integración de sistemas
Una vez identificada la cadena, verifique cómo la cinta transportadora transfiere la carga al resto de la máquina. La guía o el riel de desgaste deben soportar la superficie del rodillo correspondiente y permanecer continuos a través de las juntas. Los tramos paralelos deben tener la distancia entre centros especificada y una sincronización de accionamiento correcta. Los topes deben hacer contacto con la cara del palé designada, no con la placa lateral de la cadena. Las transferencias y elevaciones transversales requieren suficiente soporte para que el transportador no caiga en un hueco ni aterrice sobre el borde de un pasador o placa.
Para sistemas de acumulación, separe el transporte de la parada. La cadena puede seguir moviéndose mientras el transportador está sujeto, pero aún así es necesario verificar la fuerza de parada, la longitud de la cola, la secuencia de reinicio y la fricción local. Para sistemas que posicionan una pieza para su procesamiento, utilice elementos de posicionamiento específicos cuando la repetibilidad requerida sea mayor que la que puede proporcionar el transporte por cinta transportadora convencional.
Puesta en marcha y mantenimiento
Ponga en marcha una cinta transportadora nueva o reparada a baja velocidad. Haga funcionar varias cadenas completas y observe el avance, el retorno, las transiciones de los rieles, las paradas y las transferencias. Preste atención a los sonidos que se repiten una vez por cada revolución de la cadena o una vez por cada rotación de la rueda dentada, ya que estos patrones ayudan a identificar juntas atascadas, daños en los rodillos, escalones en los rieles o problemas con las ruedas dentadas. Con paletas de piezas rígidas, observe si hay inclinación entre las hebras paralelas; incluso pequeñas diferencias de sincronización pueden cargar un lado del transportador.
El mantenimiento debe basarse en el seguimiento de tendencias en lugar de esperar a que se produzca una avería. Registre las comprobaciones de elongación o longitud utilizando el método aprobado, inspeccione los rodillos para detectar rotación libre y superficies planas anormales, busque marcas de contacto lateral pulidas que indiquen desalineación, inspeccione los dientes del piñón y verifique la posición de tensado. Los intervalos de lubricación deben reflejar el entorno operativo y las recomendaciones del fabricante de la cadena; una mayor cantidad de lubricante no siempre es mejor si atrae contaminación abrasiva o entra en un área de proceso.
Lista de verificación de RFQ
Para solicitar un reemplazo, envíe el código del modelo (si es legible), el paso de la cadena, la disposición de los rodillos, el ancho de la cadena, la altura de la placa, las dimensiones del pasador, una fotografía del perfil lateral y una fotografía que muestre el contacto entre la rueda dentada y el riel. Para un sistema nuevo, incluya la longitud del transportador, el tamaño del soporte y la masa cargada, el número de hilos, la separación entre hilos, la velocidad, los arranques y paradas, la longitud del amortiguador, las condiciones ambientales y el país de destino. Estos detalles permiten diferenciar la compatibilidad de la cadena del cálculo completo de la vida útil del transportador.
Design around the fixture and station sequence
Automated assembly lines combine travel, queueing, locating and process access. Define fixture mass and center of gravity, station spacing, takt time, stop location and any lift/locate motion before selecting chain and rail geometry.
Commission with representative fixtures and the actual stop/restart sequence. Watch cable carriers, clamps, sensors and guarding around the pallet envelope; these interfaces often determine usable clearance more than the chain itself.
Medir la interfaz
Utilice varias dimensiones de paso, geometría de la vista frontal y detalles de la rueda dentada/riel cuando una pieza de repuesto deba ajustarse a una máquina existente.
Describa el deber
Incluya la masa del transportador cargado, la velocidad, los arranques, el comportamiento de acumulación o indexación y el entorno operativo.
Pruebe el peor caso
Comisión con transportistas representativos y la condición más exigente de cola, parada, transferencia o reinicio en lugar de solo viajes sin carga.
Mantener los temas abiertos explícitos
Si no se especifica algún material, recubrimiento, tolerancia especial, necesidad de documentación o carga admisible del sistema, confírmelo en la consulta.
Preguntas frecuentes
¿Puedo seleccionar un reemplazo basándome únicamente en el tono?
For pallet conveyors for automated assembly, pitch is only the first filter. Confirm roller geometry, inner width, pins, plates and any side-roller or hollow-pin features against the installed conveyor before treating two chains as interchangeable.
¿Un valor de tracción más alto significa que puedo soportar esa carga en el palé?
For pallet conveyors for automated assembly, do not convert tensile strength directly into pallet payload. Service load depends on strand count, friction, acceleration, stop impact, sprockets, rails and the safety margin used for the machine.
¿Puede una foto familiar representativa demostrar que se trata del modelo exacto?
No. Una imagen representativa de la familia puede ayudar a explicar la construcción, pero la identidad y las dimensiones del modelo deben provenir de la especificación técnica específica del modelo, el plano o los datos de fabricación confirmados.
¿Qué información acelera la obtención de un presupuesto?
For an RFQ related to pallet conveyors for automated assembly, send the model code or dimensional sketch, clear photographs, conveyor layout, loaded carrier information, quantity and delivery country so the review starts from reproducible machine data.
Key engineering variables for Pallet Conveyors for Automated Assembly
La decisión debe basarse en datos medibles de la máquina y en el diagrama exacto de la cadena, en lugar de una etiqueta genérica. Registre el caso de operación en una sola línea: qué transporta la cinta transportadora, a qué velocidad se mueve, dónde se detiene y qué condición motivó la revisión. Capture las dimensiones y observaciones que otro ingeniero pueda reproducir.
| Aporte | Qué grabar | Por qué es importante |
|---|---|---|
| Transportista/carga | Masa cargada, centro de gravedad, contacto inferior y número de portadores | Soporte, fricción y comportamiento de parada |
| Movimiento | Velocidad, arranques, paradas, acumulación e indexación | Demanda dinámica y sincronización de procesos |
| Camino de la cadena | Paso, rodillos, separación entre hilos y rieles | Ajuste mecánico y seguimiento |
| Conducir | Dientes de la rueda dentada, alineación, tensión y posición de accionamiento | Compromiso y distribución de la tensión |
| Ambiente | Límites de temperatura, polvo, humedad, limpieza y lubricación | Opciones de materiales y mantenimiento |
Recursos relacionados sobre productos y selección
Utilice el Catálogo de cadenas transportadoras de palets para comparar familias y la flujo de trabajo de selección de ingeniería cuando los datos de la máquina están incompletos.
What to include with an enquiry about Pallet Conveyors for Automated Assembly
Identifique la familia de cadenas instalada o propuesta, la cantidad, la aplicación, el tipo de soporte/carga, las dimensiones clave y la condición de funcionamiento que debe resolver la nueva pieza. Adjunte fotografías o dibujos cuando el código existente sea incierto y mantenga visibles los requisitos de materiales, documentación o entrega pendientes.
Connect the chain decision to the production station
In an automated cell the chain is only one part of the positioning system. Define where the carrier is allowed to float, where it must be guided and where a locator or lift removes process force from the conveyor. Record station spacing, takt time, carrier mass, queue length and the transfer sequence into and out of the station. For robot or inspection cells, check guard openings, sensor locations and the path of cables, clamps or fixtures under the pallet. A chain that runs correctly on a straight test bed can still create problems if the production line introduces side loading, an abrupt rail step or a stop that catches the carrier above the intended contact point. Commission with real pallets and representative stop sequences before increasing speed.
Proceso
Takt time, station sequence, queue length and whether the carrier passes, stops, locates, lifts or transfers.
Carrier
Loaded mass, footprint, underside geometry, datum features and center of gravity.
Interface
Rail height, strand centers, transfer modules, stops, locators, sensors and guarding clearance.
Trial
No-load tracking first, then representative pallets and worst-case stop/restart sequences.
Map every station that changes the carrier load path
Automated assembly lines combine transport with stops, clamps, lifts, robot access and manual work. Mark each point where the carrier is stopped, lifted, located or transferred and identify which forces are reacted by the conveyor structure rather than by the chain. This station map is more useful for chain selection than a general description such as “automation conveyor.”
Provide carrier mass, fixture center of gravity, line speed, number of carriers, accumulation zones and the sequence at critical stations. If a robot or press applies process force, show whether the pallet is mechanically isolated from the conveyor during that operation. These details help keep chain selection, pallet design and station tooling within their intended roles.
Revisa la cinta transportadora dentro de la secuencia de producción real.
For Pallet Conveyors for Automated Assembly, map the carrier from entry to exit and note what each station does to it. Record loaded fixture mass, center of gravity, station cycle, queue length, stop/locate method, transfer type and any lift or clamp action. Check the complete carrier envelope against robots, tools, guards, sensors and operator access. A chain can run correctly on a straight conveyor and still be loaded incorrectly by a production station.
Encargar con accesorios representativos y la secuencia de parada/reinicio más larga y realista. Verificar el soporte del portador durante las transferencias, la alineación en las paradas y si ambos hilos comparten la carga. Si una estación aplica fuerza de mecanizado, sujeción, prueba o ensamblaje, confirmar dónde se refleja dicha fuerza. Incluir condiciones especiales de limpieza, eléctricas, de contaminación o de documentación en el pliego de condiciones del proyecto como requisitos separados, en lugar de asumir que la familia de cadenas las proporciona.
Proceso
Secuencia de estaciones, variación del ritmo de carga, acumulación y reelaboración o rutas de derivación.
Artículos fijos
Masa cargada, centro de gravedad, soportes inferiores y voladizo.
Estación
Topes, localizadores, puntos de elevación, sensores, herramientas y reacción de fuerza.
Puesta en marcha
Carga representativa más condiciones de cola, transferencia y reinicio en el peor de los casos.
Run the real fixture through every assembly station before increasing speed
Use production-like fixtures, not an empty demonstration pallet. Check loaded center of gravity, fixture overhang, tool access, sensor positions and the stop/locator interface at each station. If the station lifts or clamps the carrier, verify that process force is reacted by the station structure and that the pallet returns cleanly to the conveyor.
Observe transfers between conveyor modules and any queue before a slower assembly station. A carrier should remain supported as it crosses gaps and should restart without yaw. Check robot or operator clearances around the full fixture envelope, including hoses, cables and temporary clamps that may not appear on the pallet drawing.
For the chain enquiry, include fixture mass, station sequence, takt time, maximum accumulation, strand spacing and drive/take-up layout. These production inputs make it possible to review chain and rail geometry as part of the assembly system rather than as an isolated component.

























